- Details
- Zugriffe: 157
Part 1: The less user-friendly replacement of the sealing rings on the propeller shaft of the Saildrive SD60
Part 2: Constructive solution for easier replacement of the sealing rings further down on this page.
See also the videos on my YouTube channel: Tips and advice on the technology of sailing yachts
If the saildrive develops a leak at the propeller shaft and water enters the gearbox oil, a gearbox oil and seal replacement is urgently required to prevent further corrosion damage from saltwater in the saildrive. This applies to all saildrives on the market.
However, the Yanmar SD60 saildrive has a unique feature. Replacing the seals in the bearing plate requires first removing an outer bearing race. This requires specialized knowledge and tools.
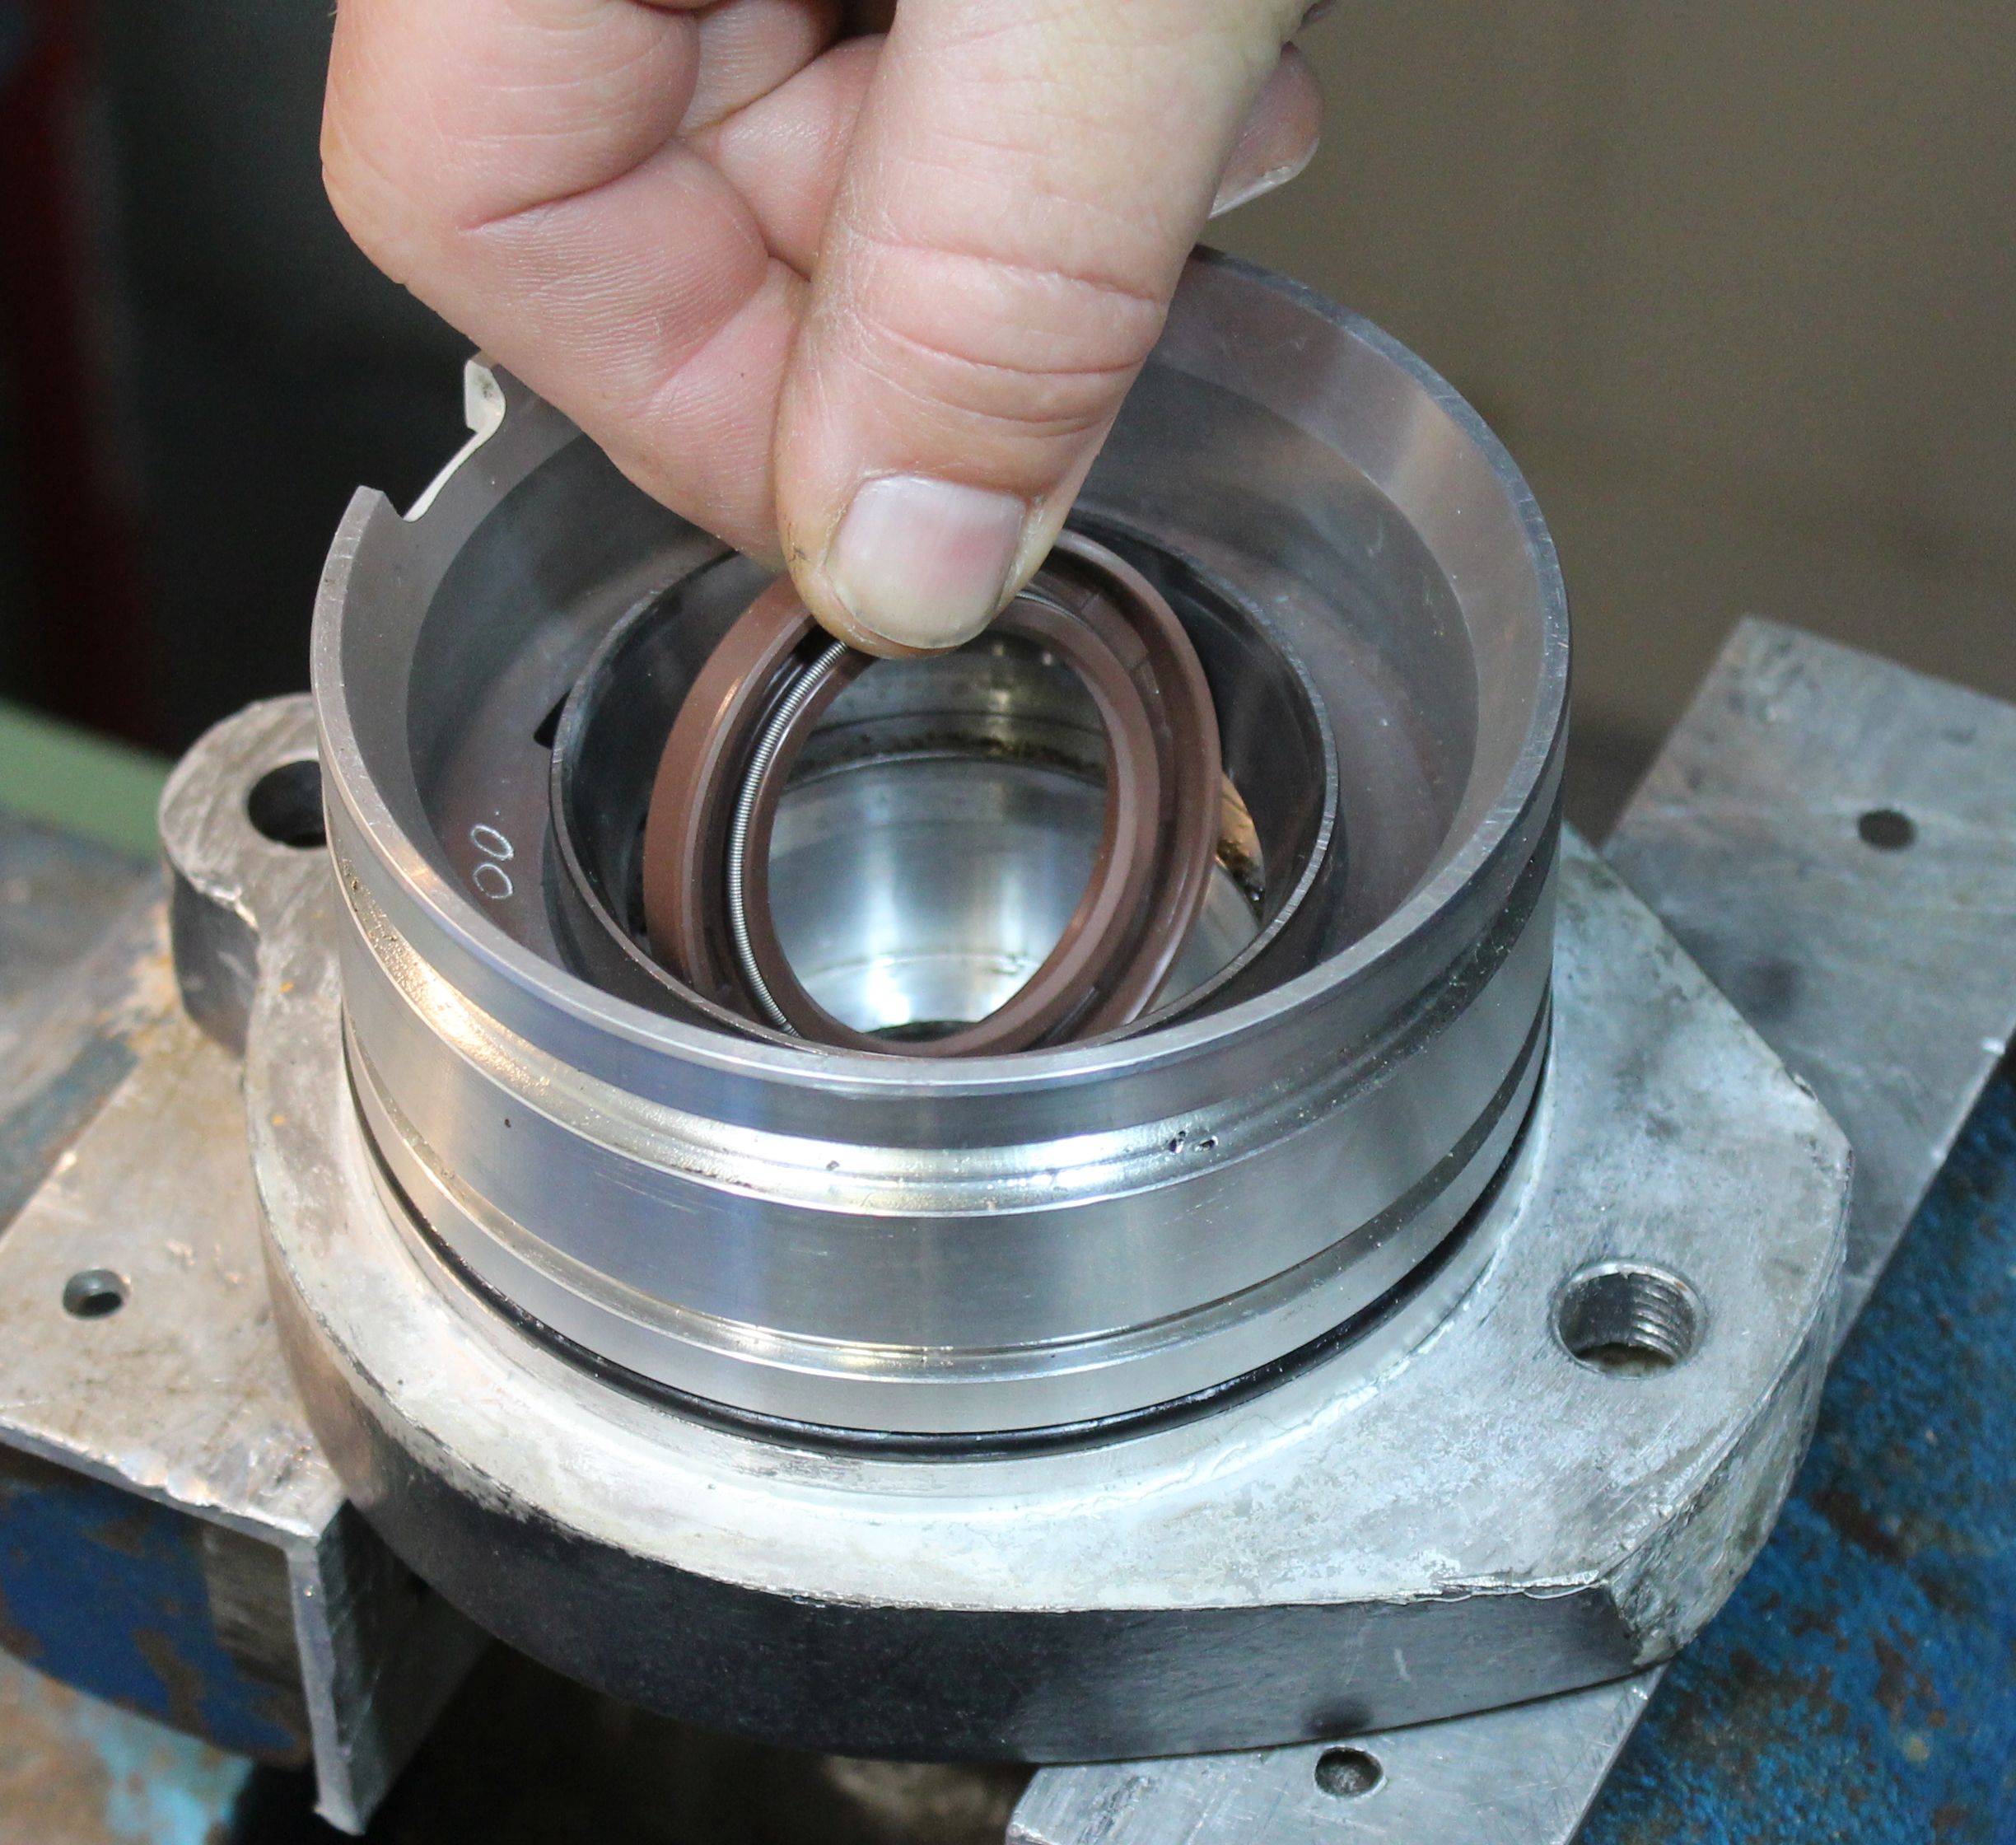
The new sealing ring does not fit through the bearing ring.
As a reminder:
I've already described the replacement of the sealing rings on the SD40/SD50 and the poor quality of the original Yanmar sealing rings on my website and on my YouTube channel. I've also mentioned that these sealing rings started to rust very quickly and were often completely rusted through after just a few years.
Yanmar SD 50 Experiences with the original Yanmar radial sealing rings for the SD50 (SD40) (in German Languarge)
Replacing radial seals and renewing the running surface on a Yanmar SD40 / SD 50 (in German Languarge)
The basic principle of replacing the sealing ring is identical to that of the SD40/SD50 Saildrive. In this repair report, I will only address the key differences.
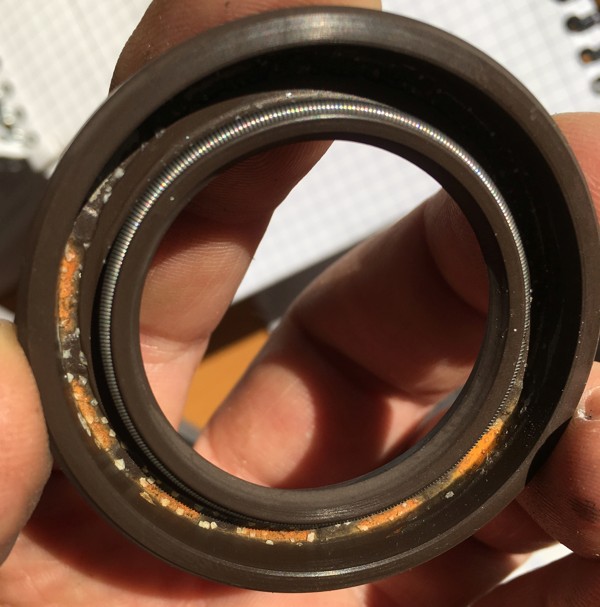

Left: Original Yanmar SD50 sealing ring, once submerged in the sea.
Right: ...after approximately 5 years.
The Yanmar Saildrive SD60 (manufactured by ZF) uses a new sealing ring, this time from the market leader Freudenberg. While this ring also has an open support ring, it is coated with an adhesion promoter for the elastomer that also provides some corrosion protection. According to Freudenberg, the corrosion protection should last approximately 5 years, depending on the water environment.
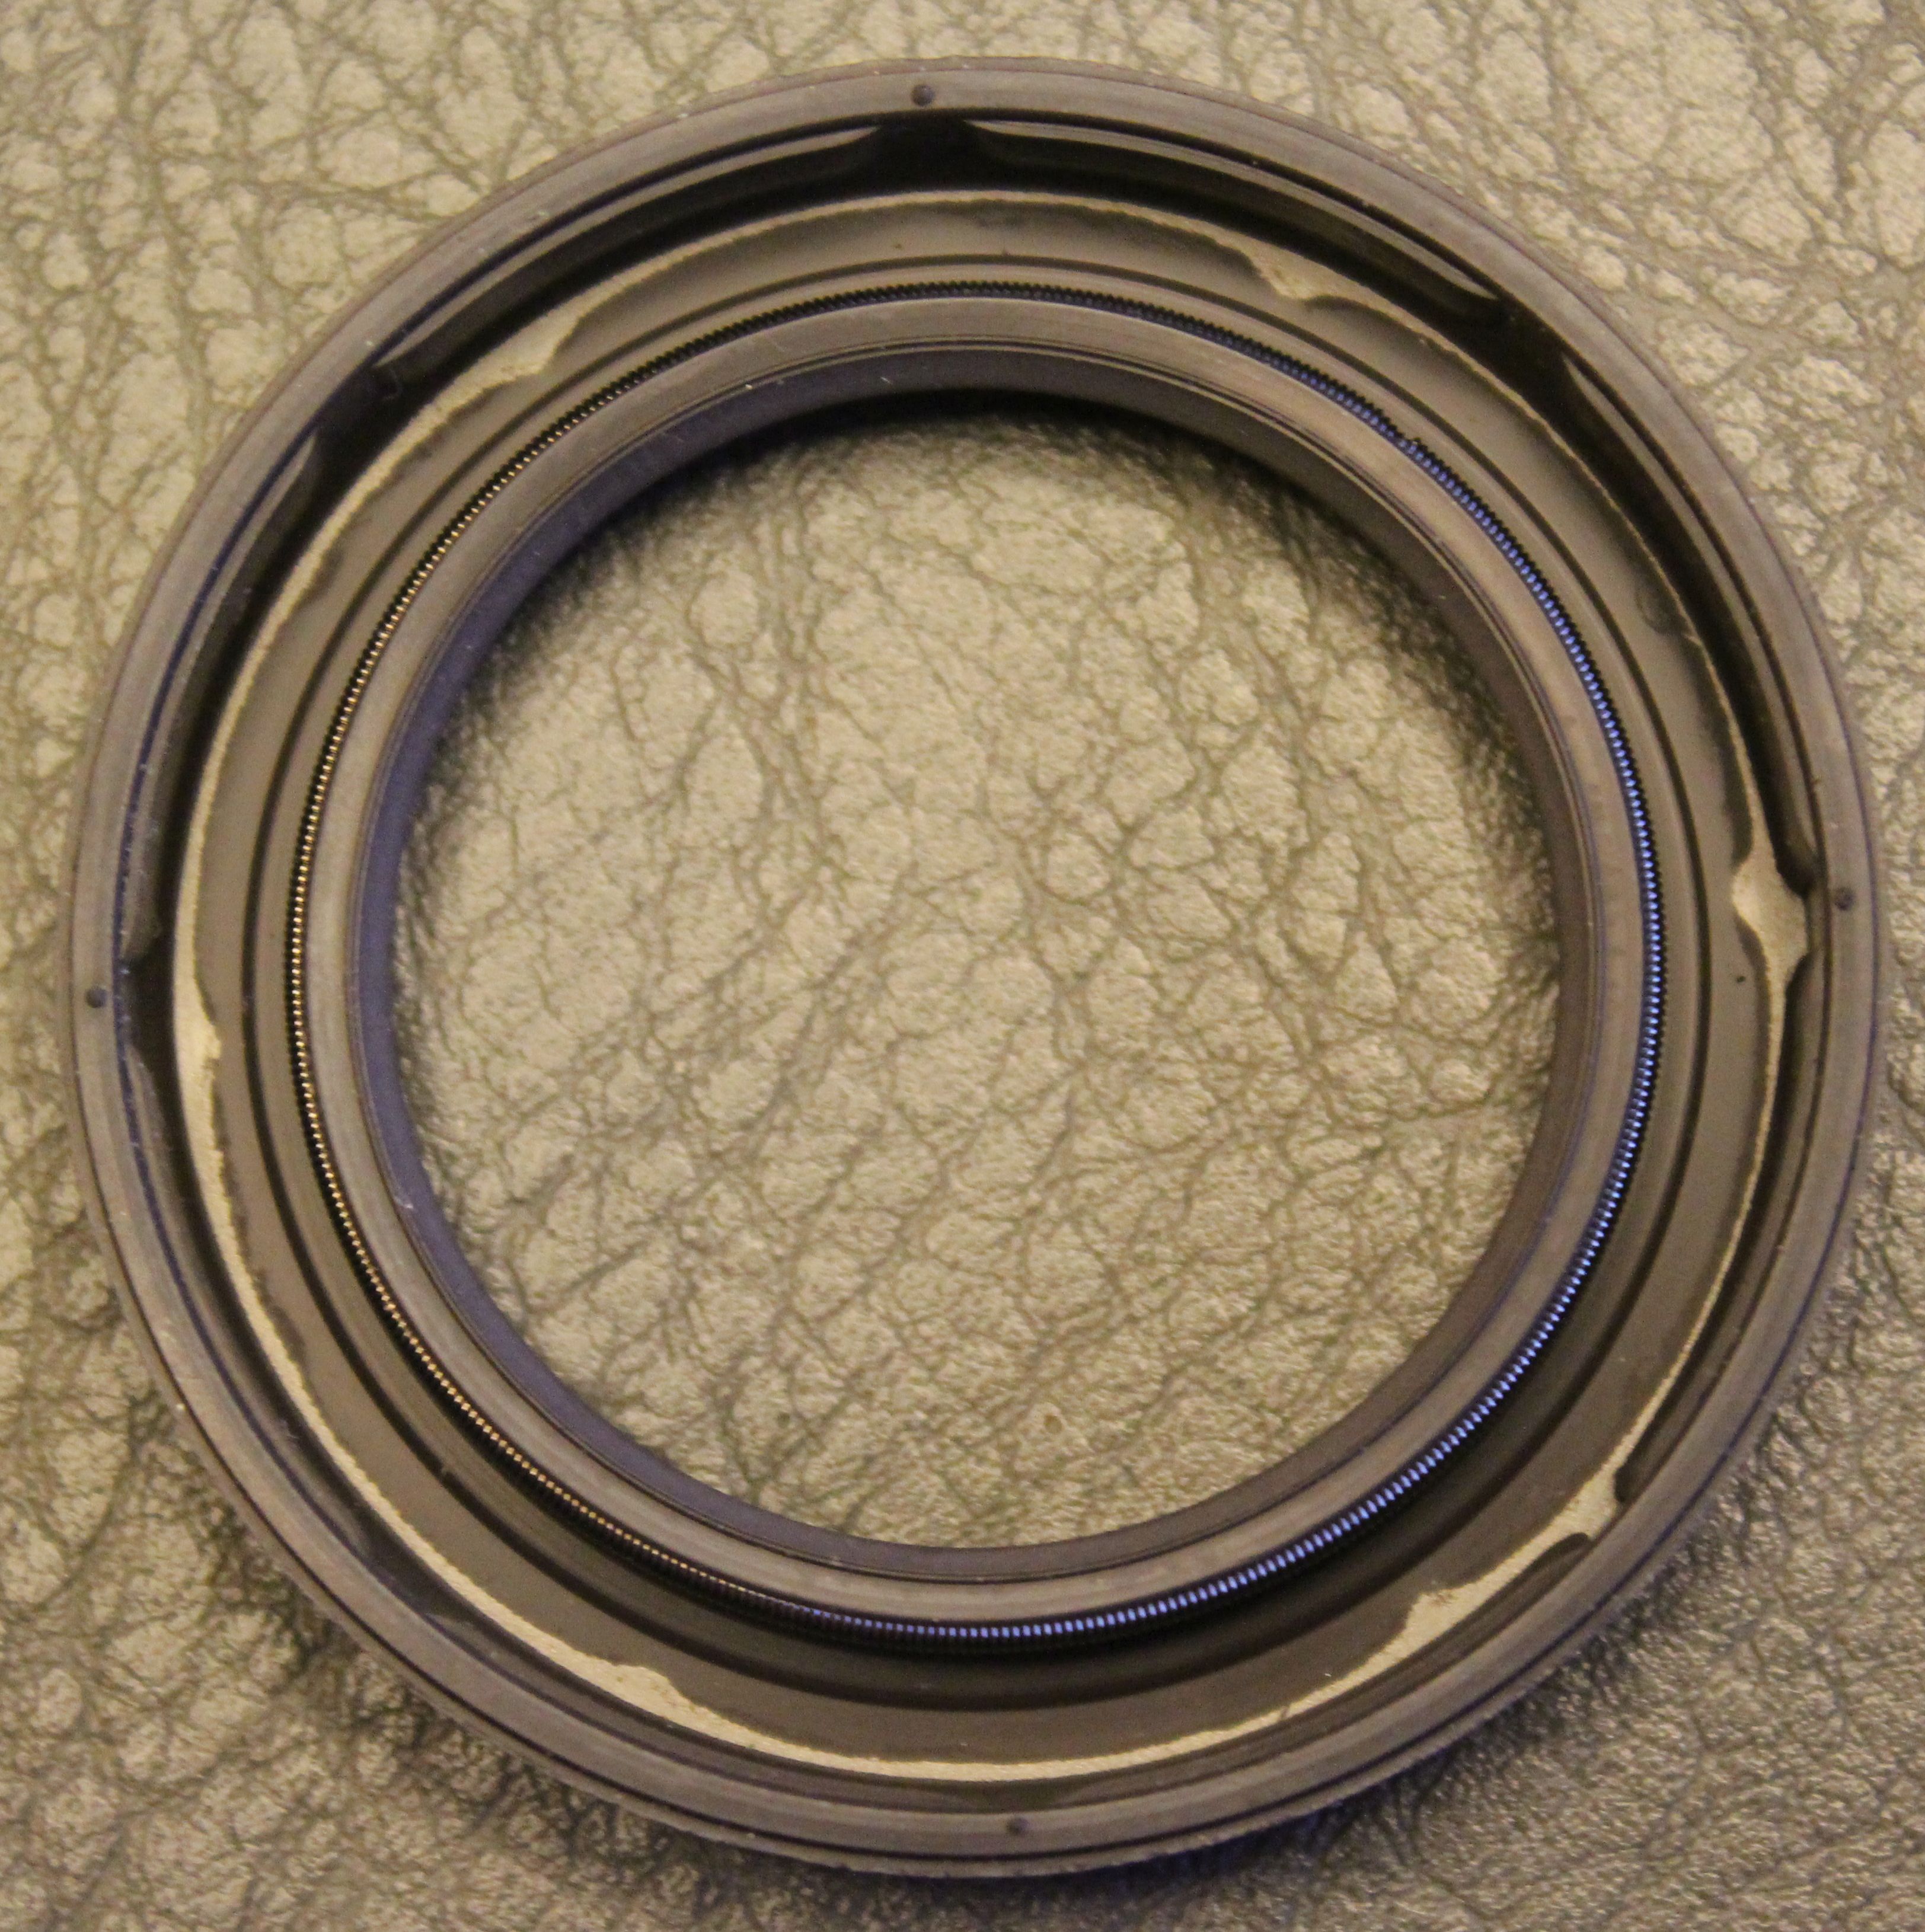
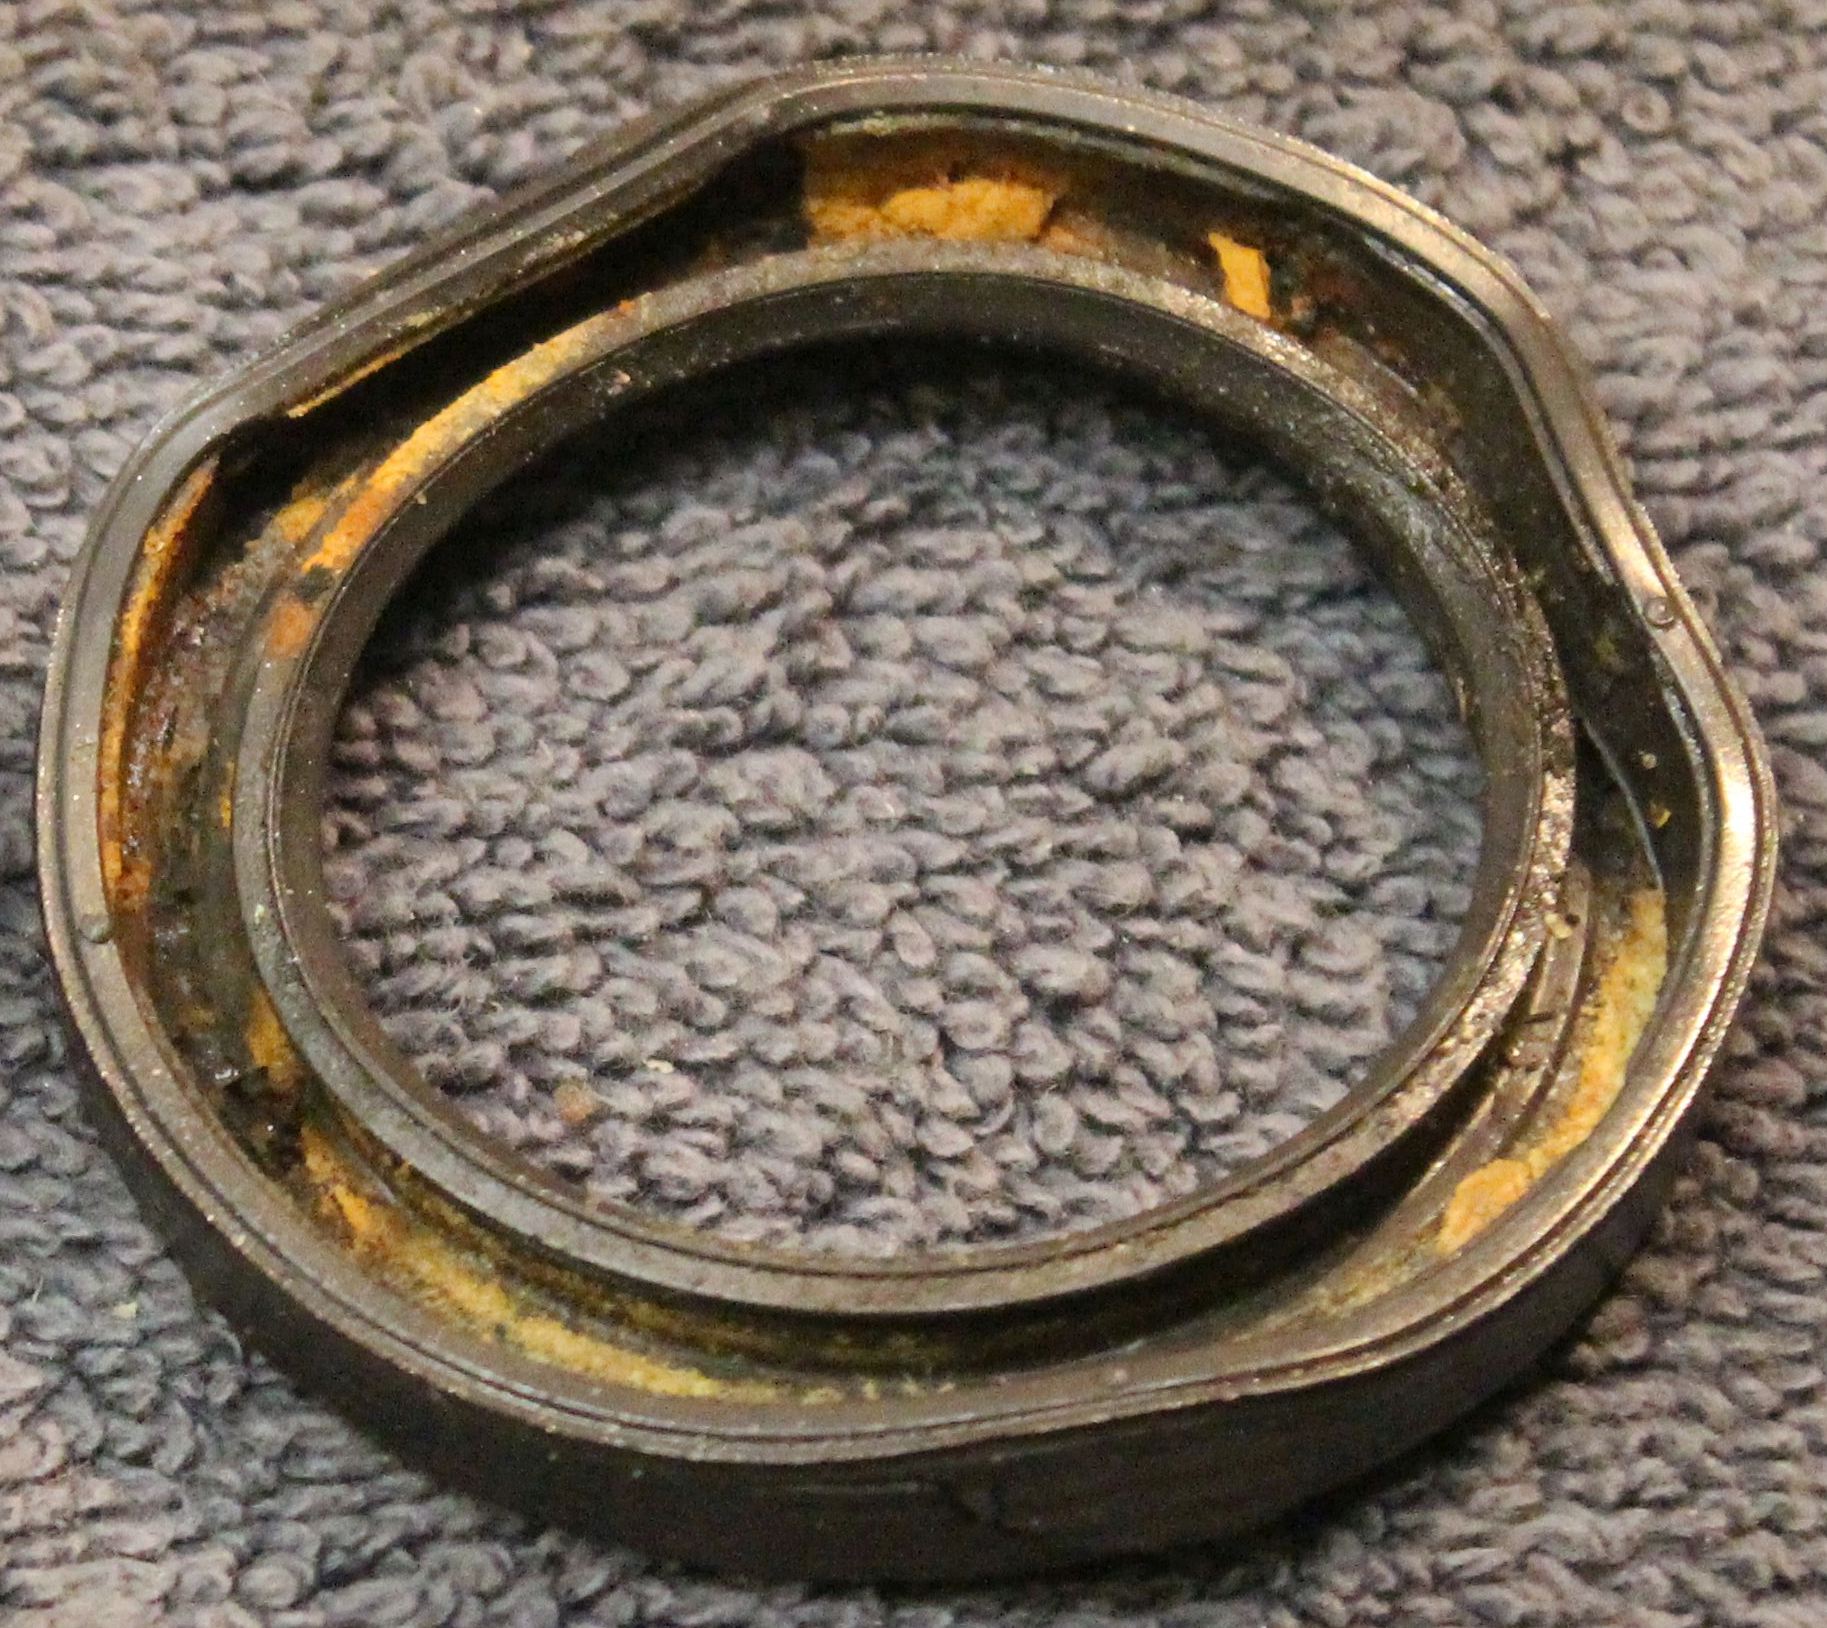
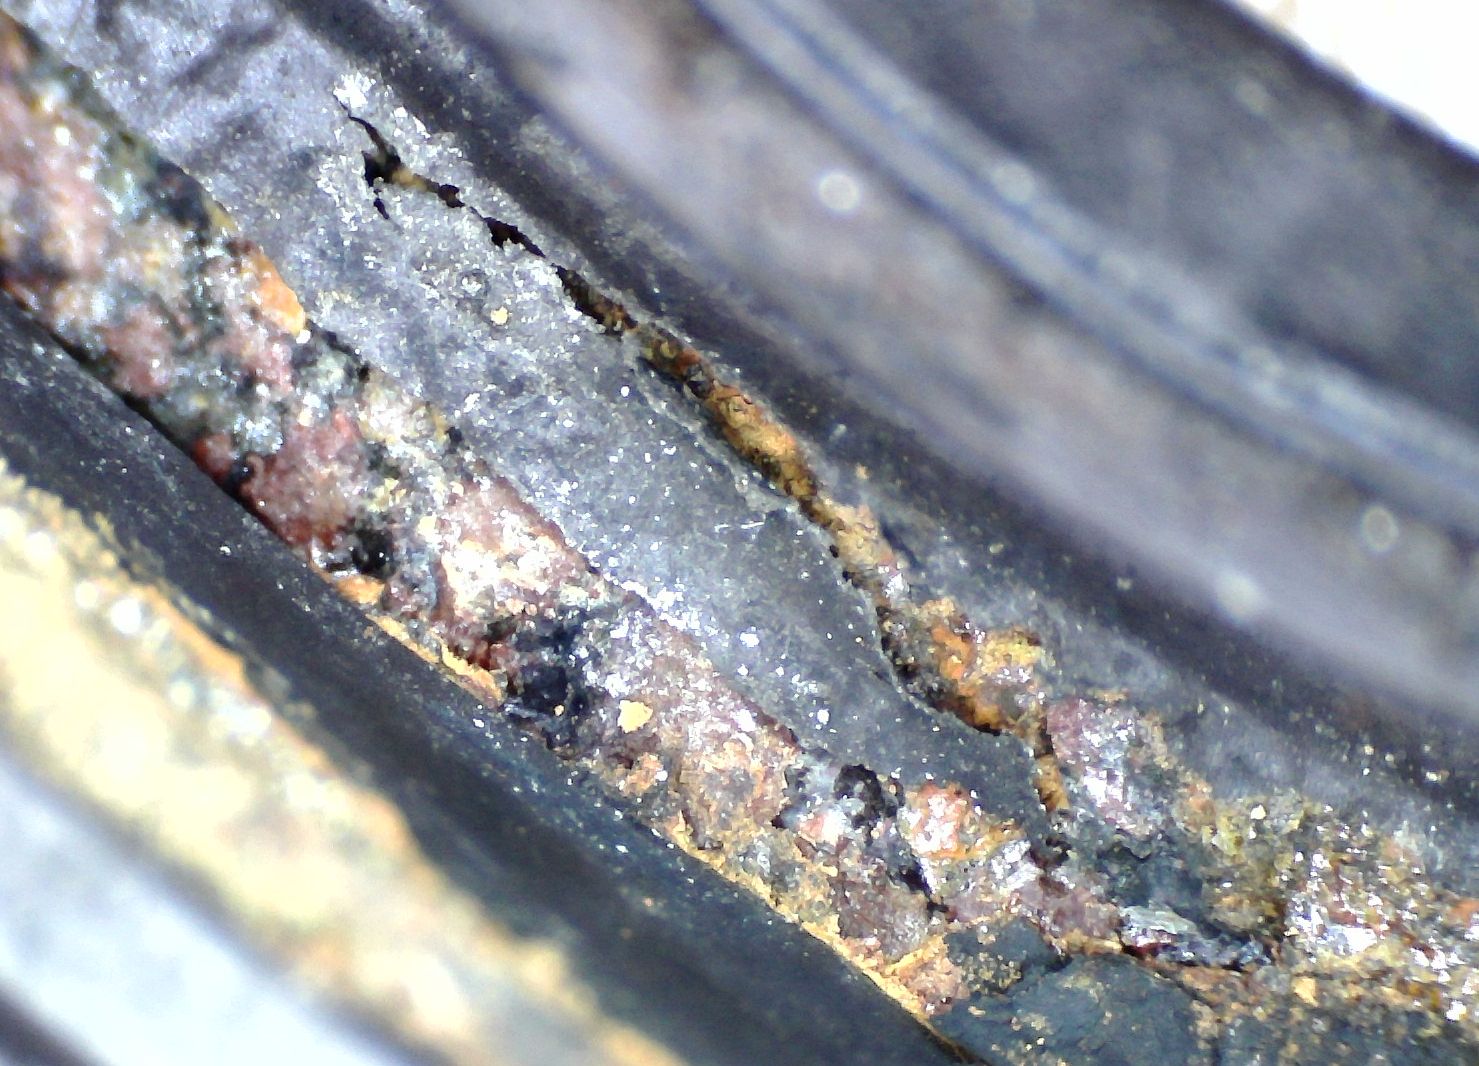
Left: Open support ring in the original Yanmar SD60 part.
Center: After 3 years of use, showing extensive rust on the support ring.
Right : Rusted support ring in the original Yanmar SD60 sealing ring. 25x magnification.
Unfortunately, it doesn't last as long as advertised. This aligns with my opinion based on the other repair reports mentioned above. At least every three years, for example when the underwater paint is renewed, the radial seals and oil change should also be performed on the SD60.
What I then experienced while replacing the sealing rings really surprised me. How can such a user-unfriendly design be put on the market? Doesn't anyone in the design offices think about the sailor who finds themselves off course and encounters this technical problem of leaking radial seals? Furthermore, leaking radial seals on the drive system, caused by lines and fishing lines, are not uncommon at all.
The problem:
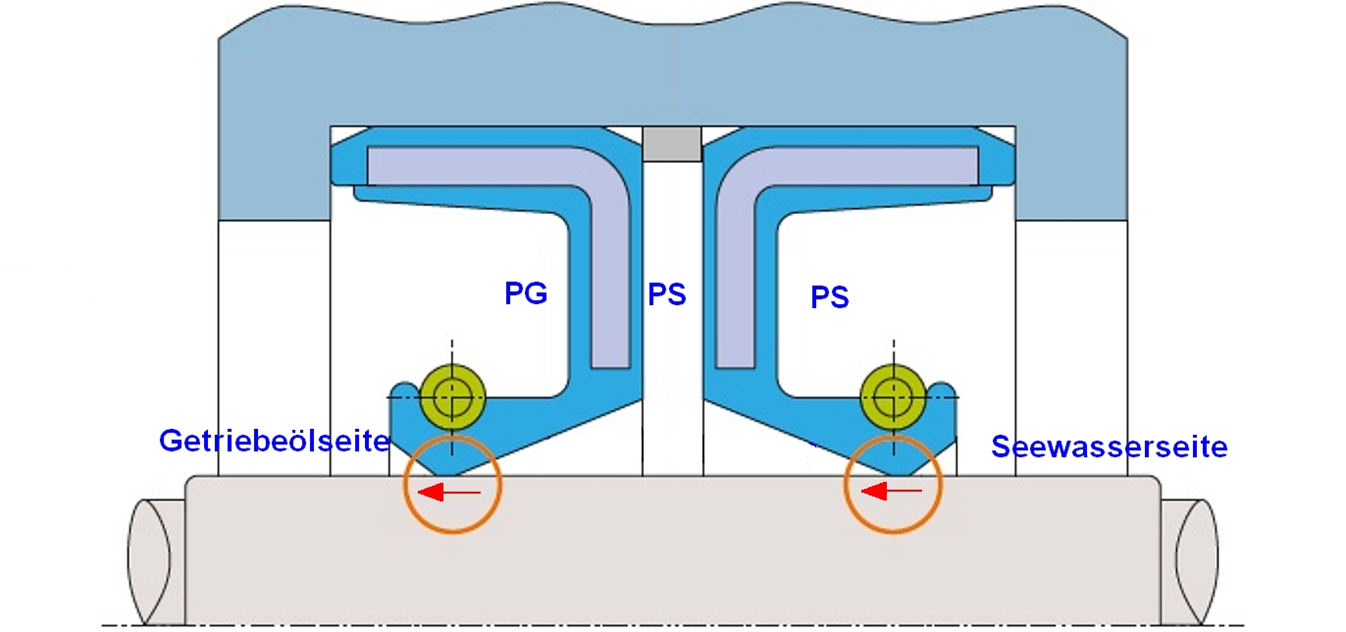
The diameter of the sealing ring is larger than the opening of the bearing ring, see the cover image and the following image.
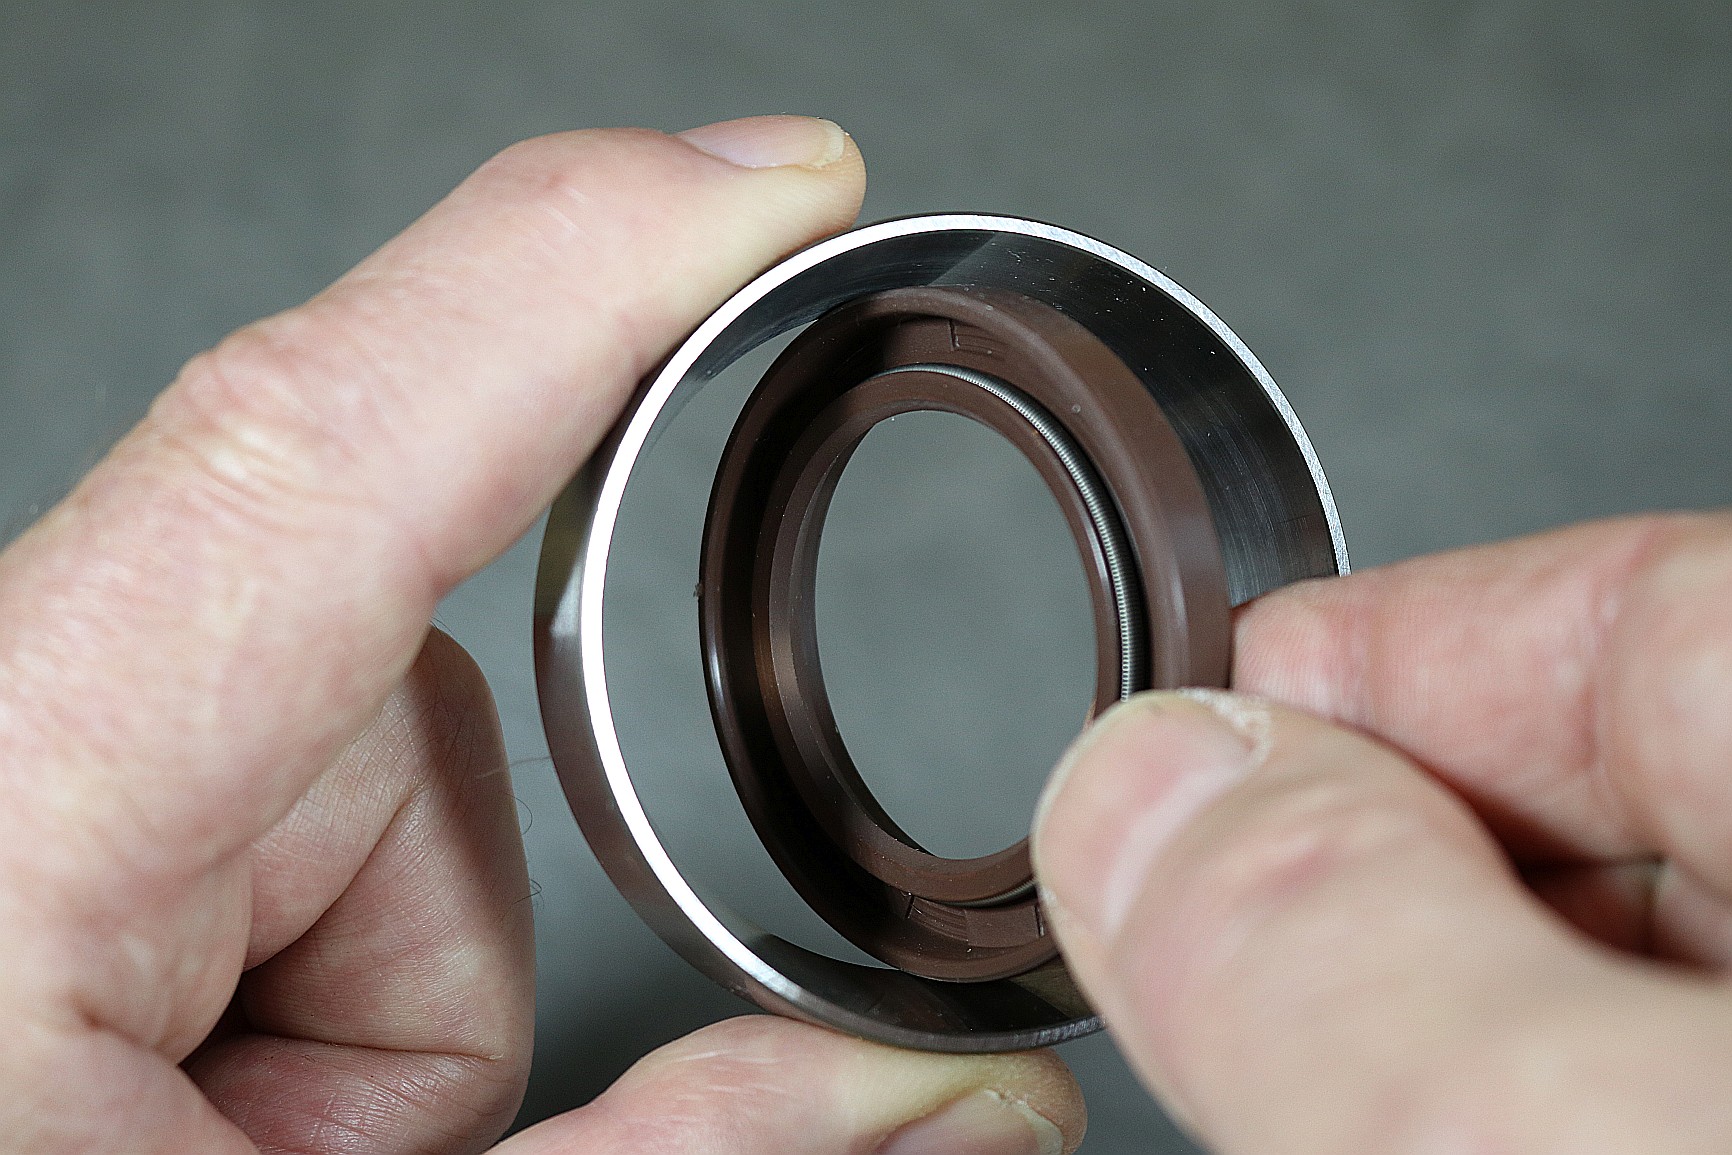
This isn't necessarily a problem during removal. The sealing rings are defective anyway. The sealing ring can be cut open and removed with side cutters.
The bearing ring must be removed and reinstalled at the latest when installing the two new sealing rings. This requires special tools and a bit of experience, which I would like to share here.
Required tools:
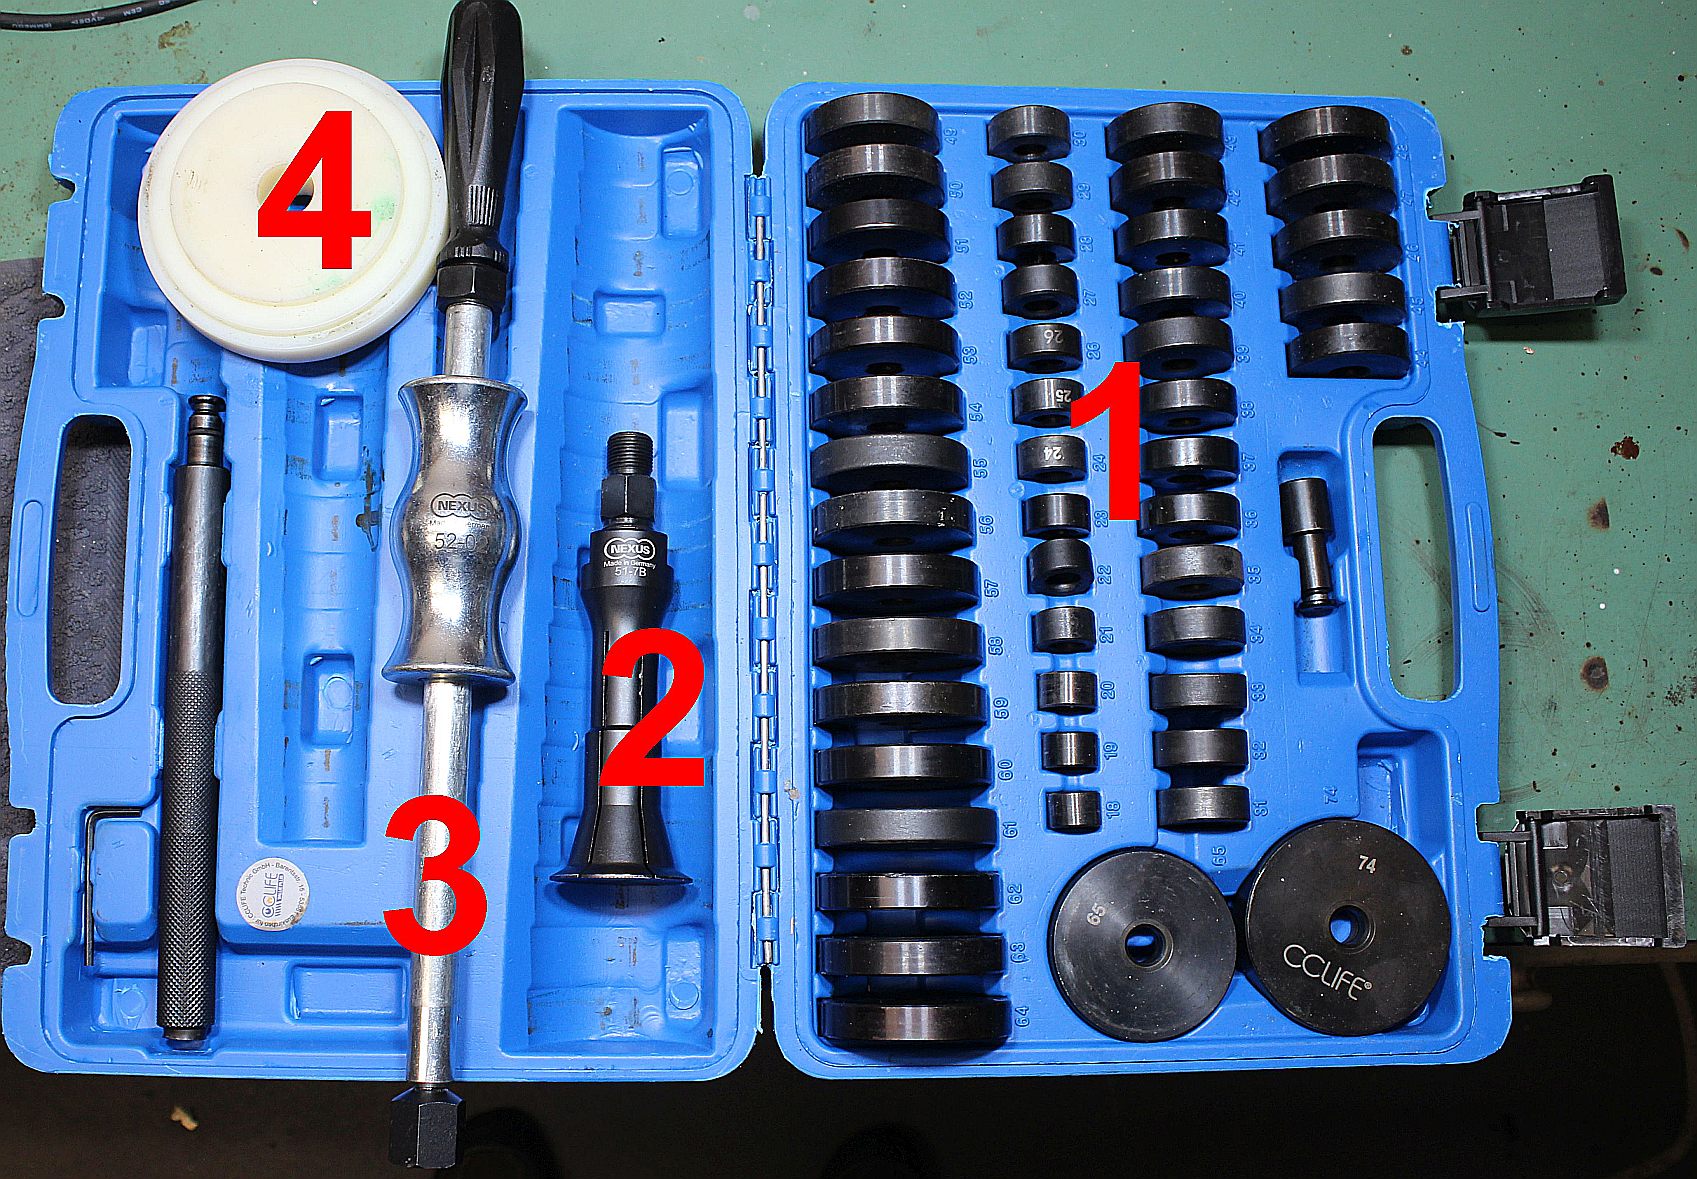
1: Case Bearing driver/ Seal driver (with discs from 18Ø - 65Ø and 74Ø)
2: Internal puller Nexus 51-7B
3: Slide hammer: Nexus 52-02
4: DIY Tool: Centering adapter consisting of a 120mm diameter and 30mm thick nylon or PE disc with a matching center hole for the bearing driver bolt. Machine a suitable taper on a lathe to fit the saildrive foot and bearing plate.
Removal of bearing ring and sealing ring:
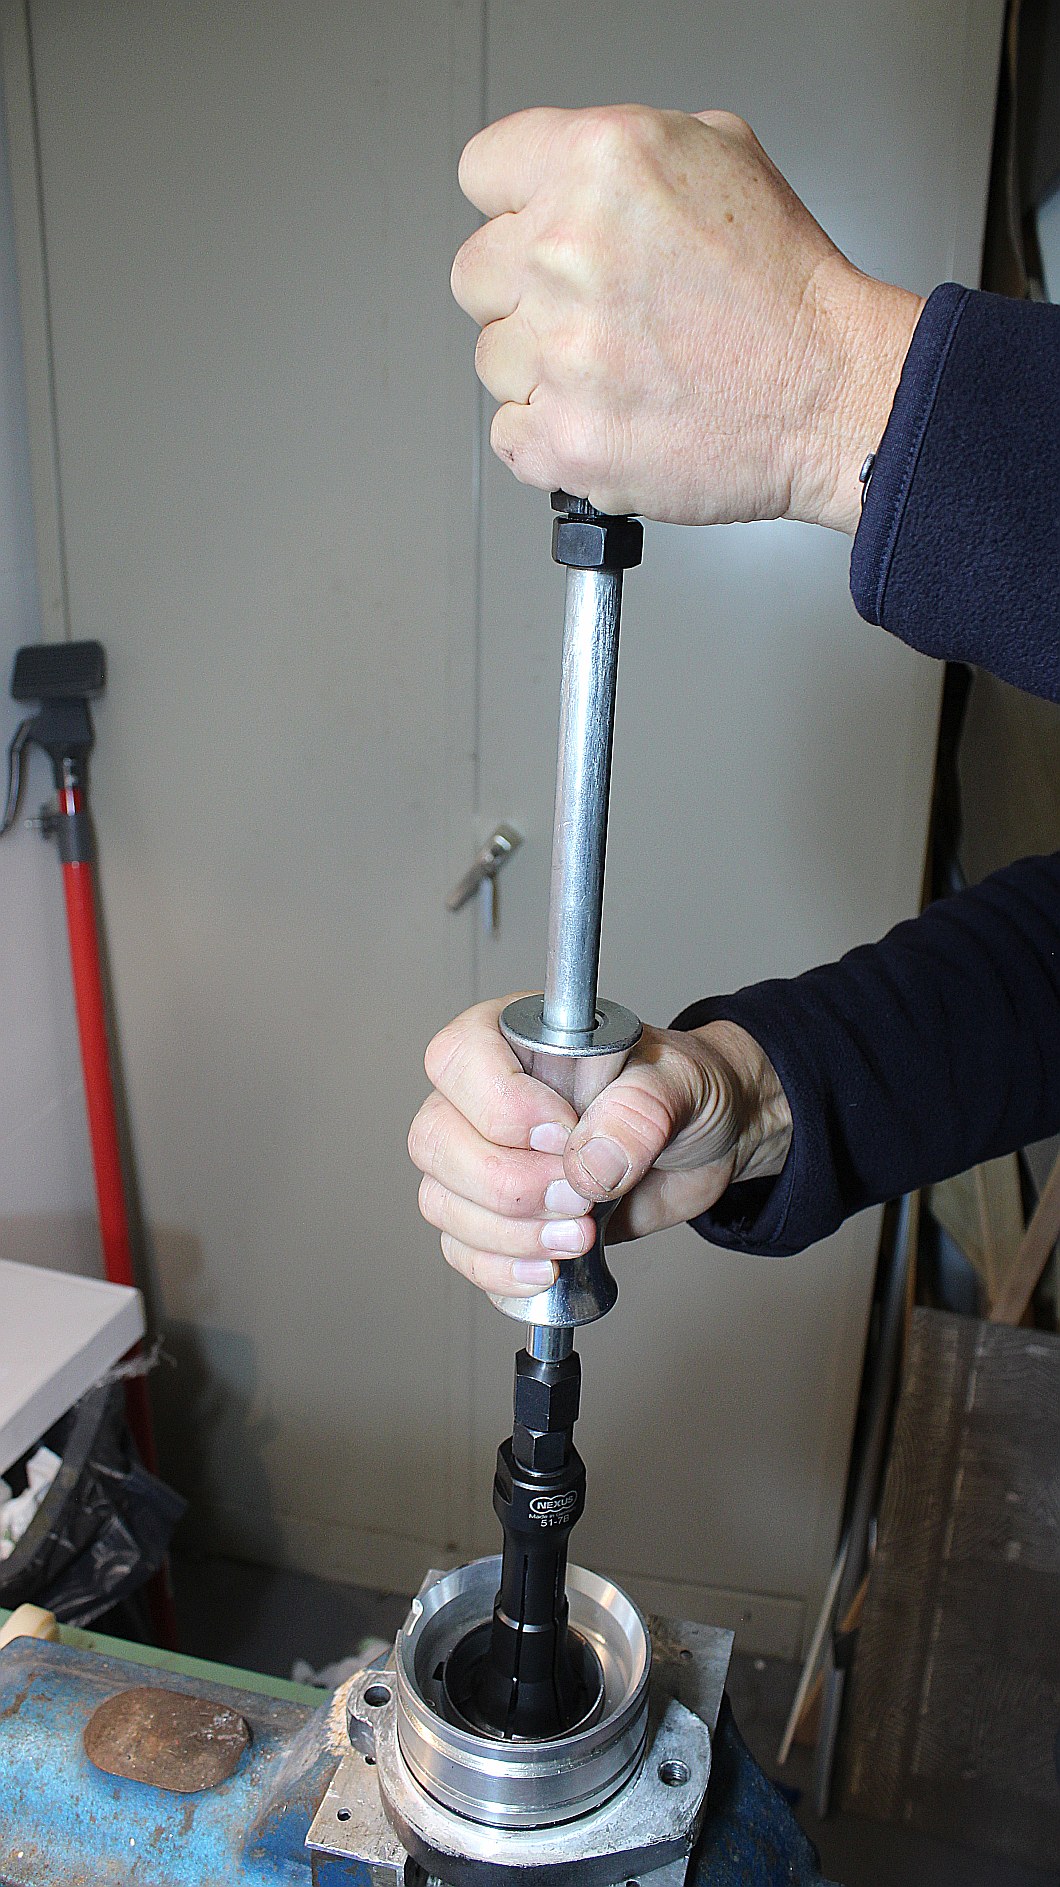
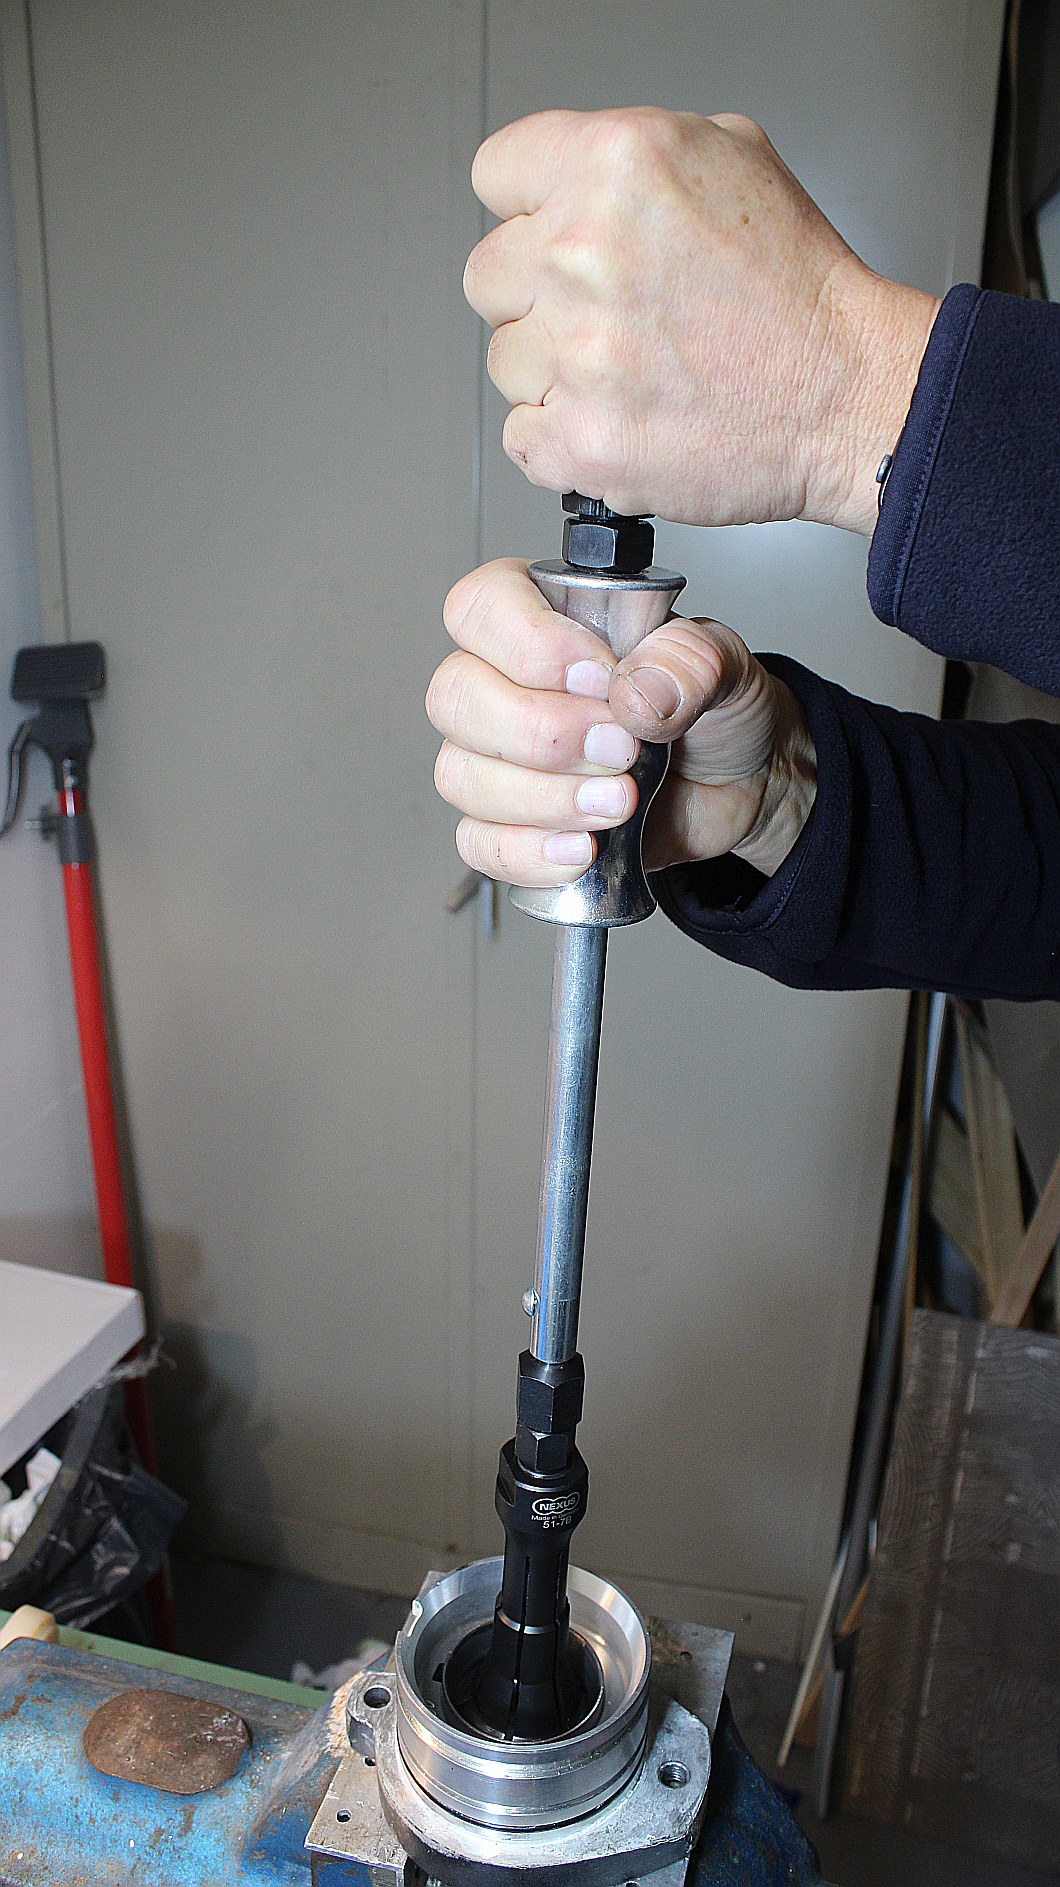
Left: The bearing flange is clamped in a vise. The internal puller is positioned under the bearing race and, by tightening the nut on the internal puller, is spread open and thus secured under the bearing race. Then the slide hammer is attached to the internal puller. Firmly grip the weight of the slide hammer by hand and strike it forcefully upwards.
Right: The slide hammer stops at the upper handle, the jolt is transferred to the bearing ring and it comes out of its seat after a few blows.
There are thin shims located beneath the bearing ring. These are salvaged and must be reused later.
Installation of the sealing rings:
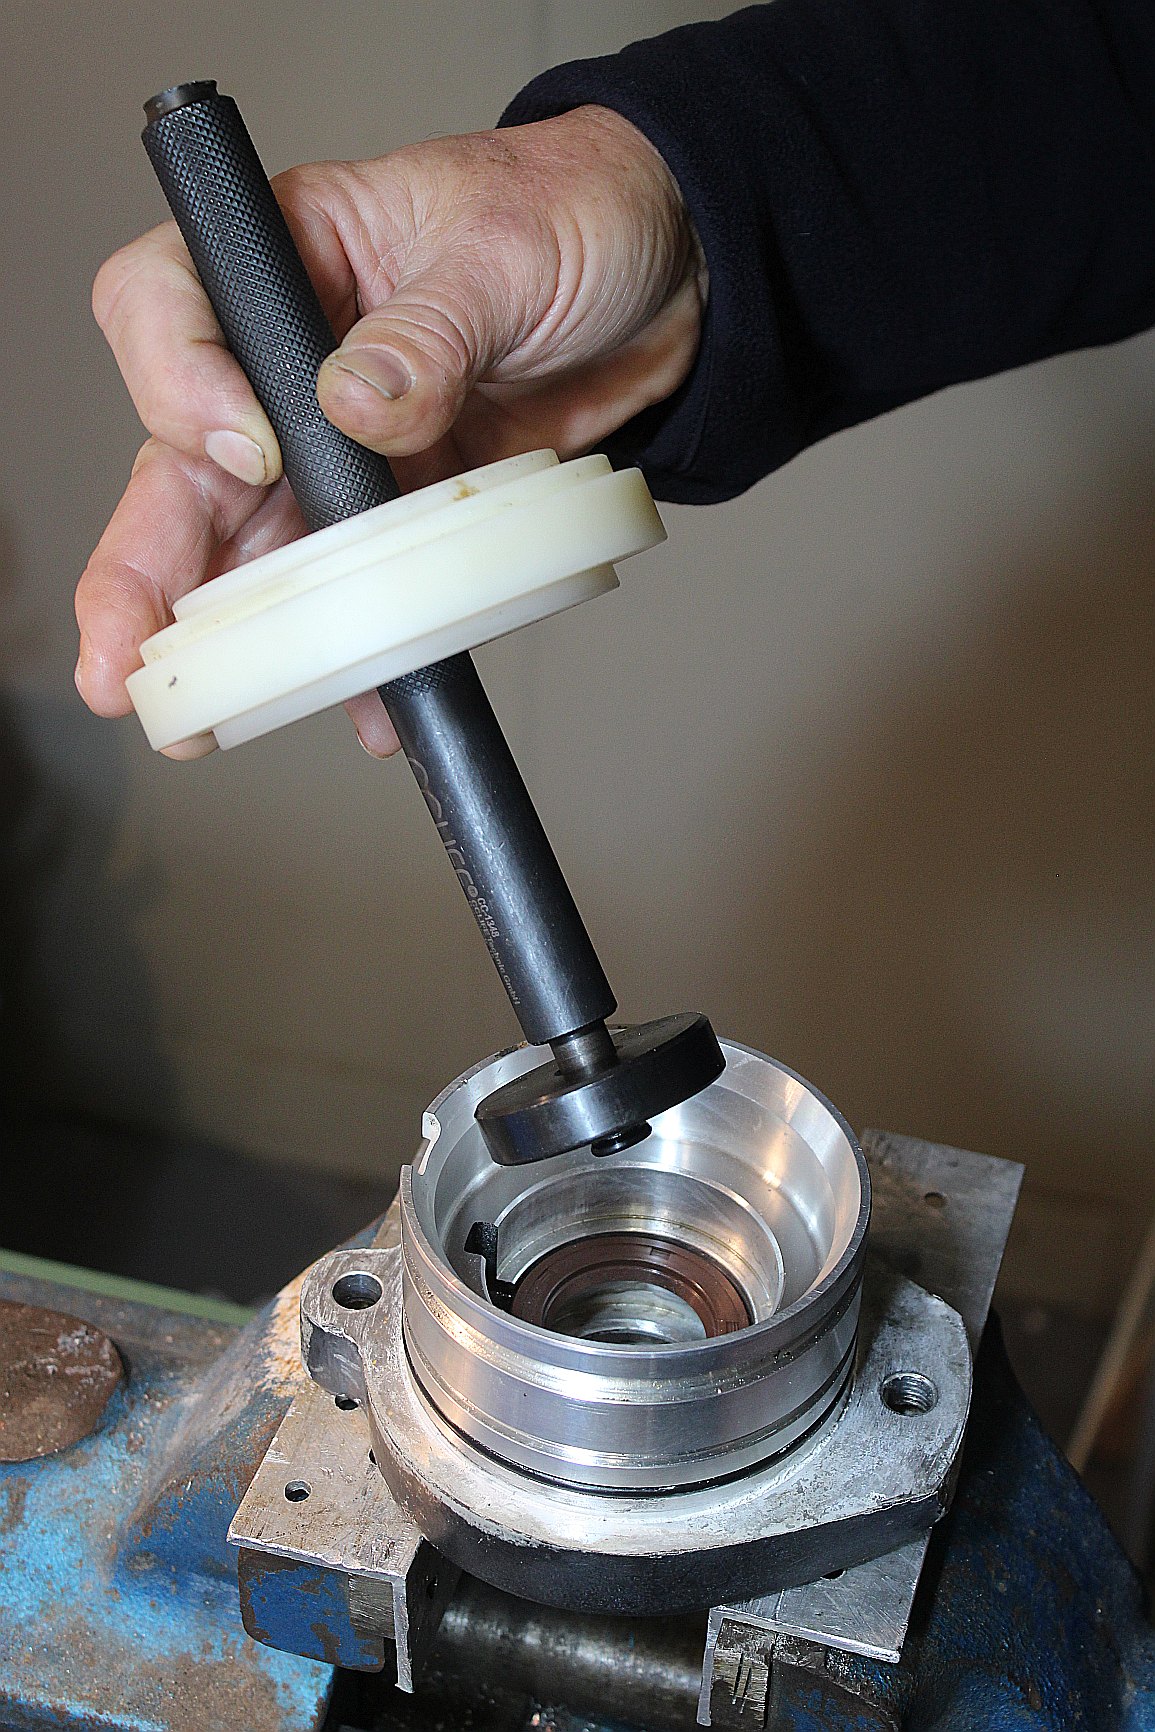
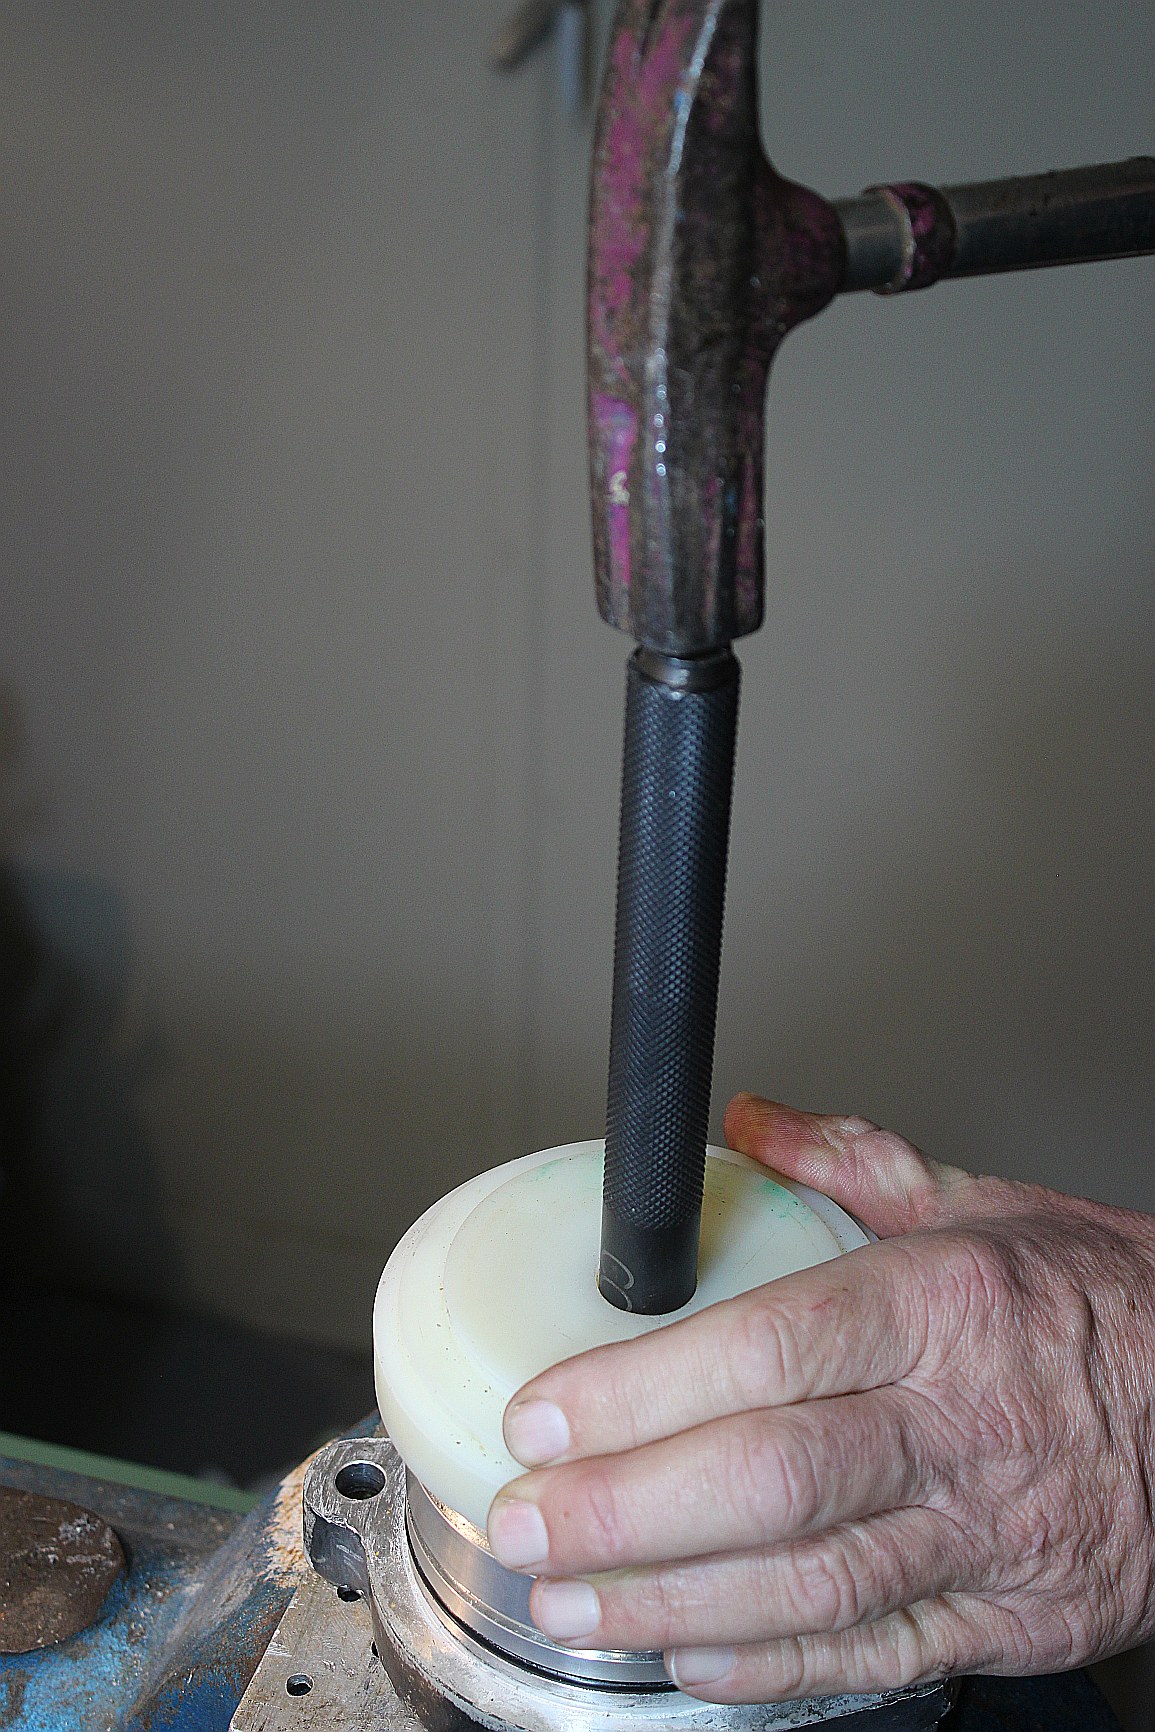
Top left image : The sealing rings are then inserted individually into the bearing flange (the right way round, as shown). The lower sealing ring is inserted with the coil spring facing down, and the upper sealing ring with the coil spring facing up. Using the bearing driver and the appropriate washer (here 52 mm), the sealing rings are driven into the bearing flange.
Top right image : The centering adapter has an edge that fits into the bearing flange and holds the driver precisely in the center. This ensures that the sealing rings are guided straight into the bearing flange until they reach the stop.
If the sealing rings are seated at an angle in the bearing flange, the sealing lip describes a wave-like motion on the drive shaft. This leads to leakage, even with a new sealing ring.
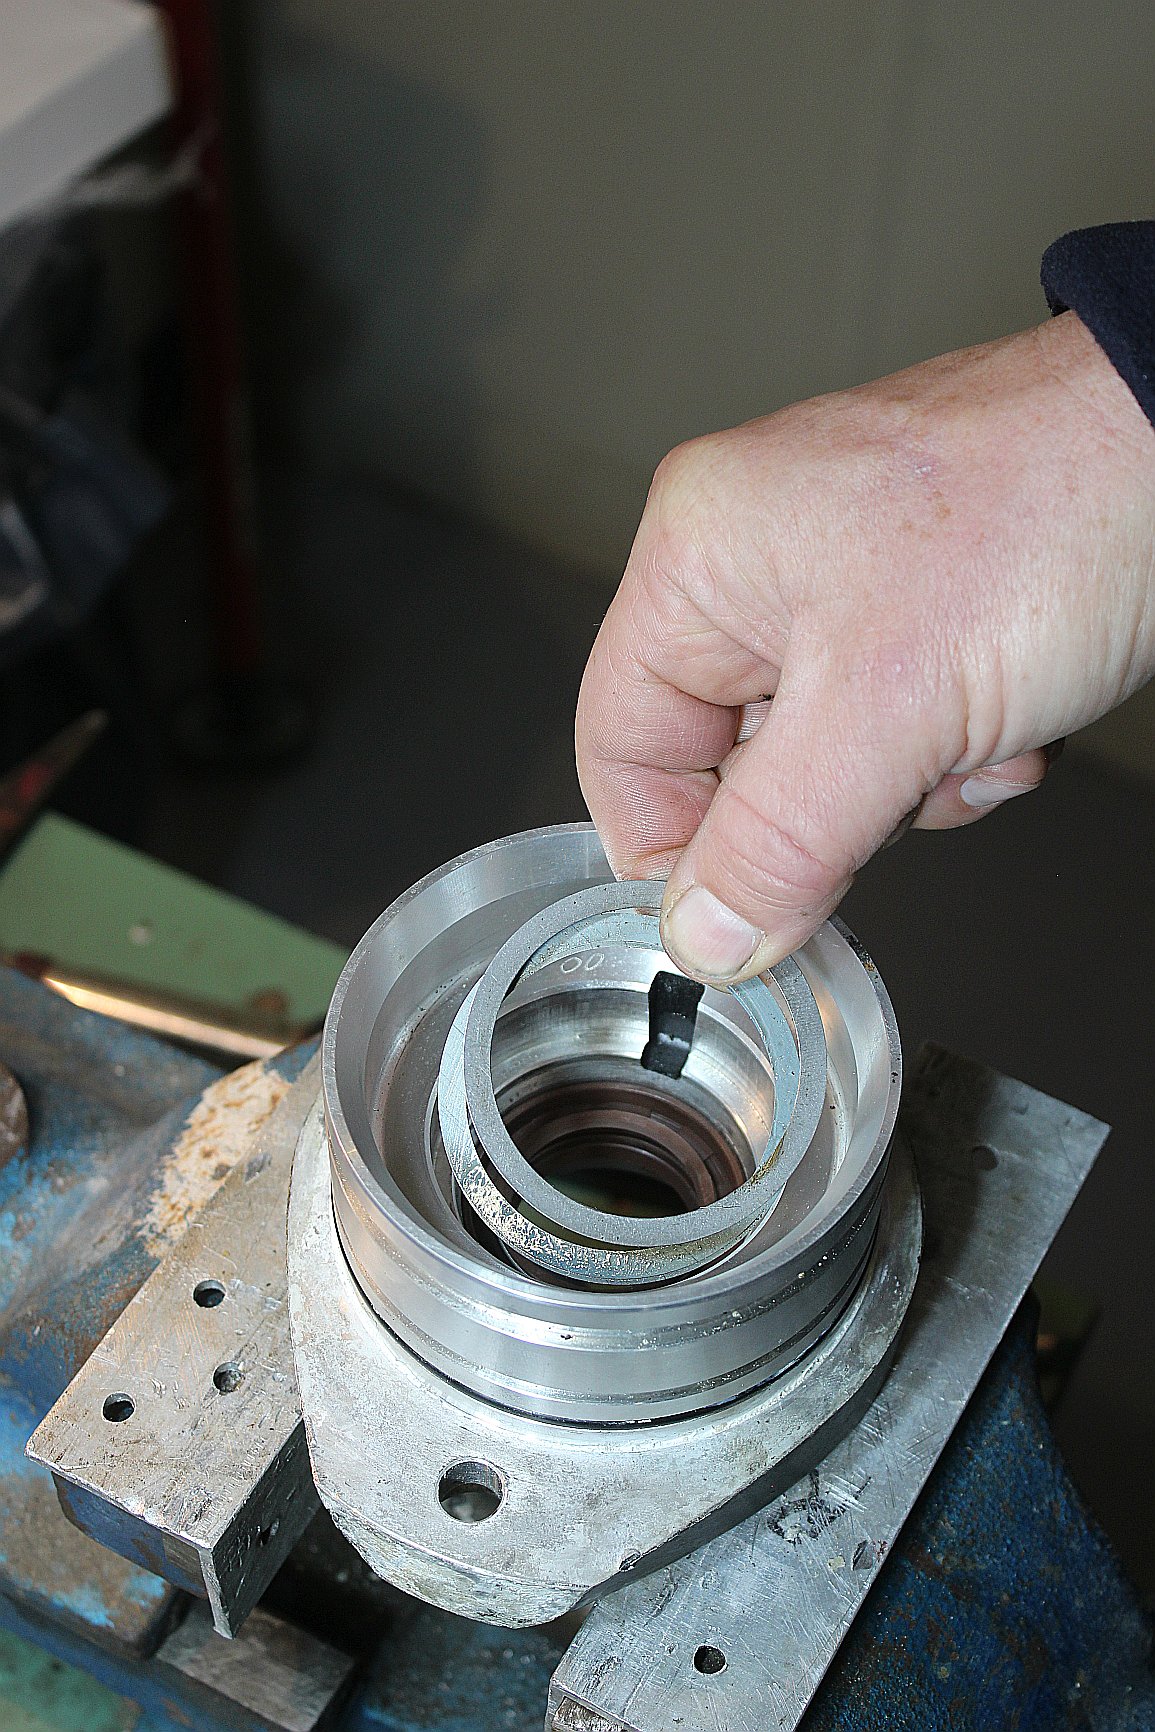
Left: After the two sealing rings have been installed, the shims are first placed back into the bearing race .
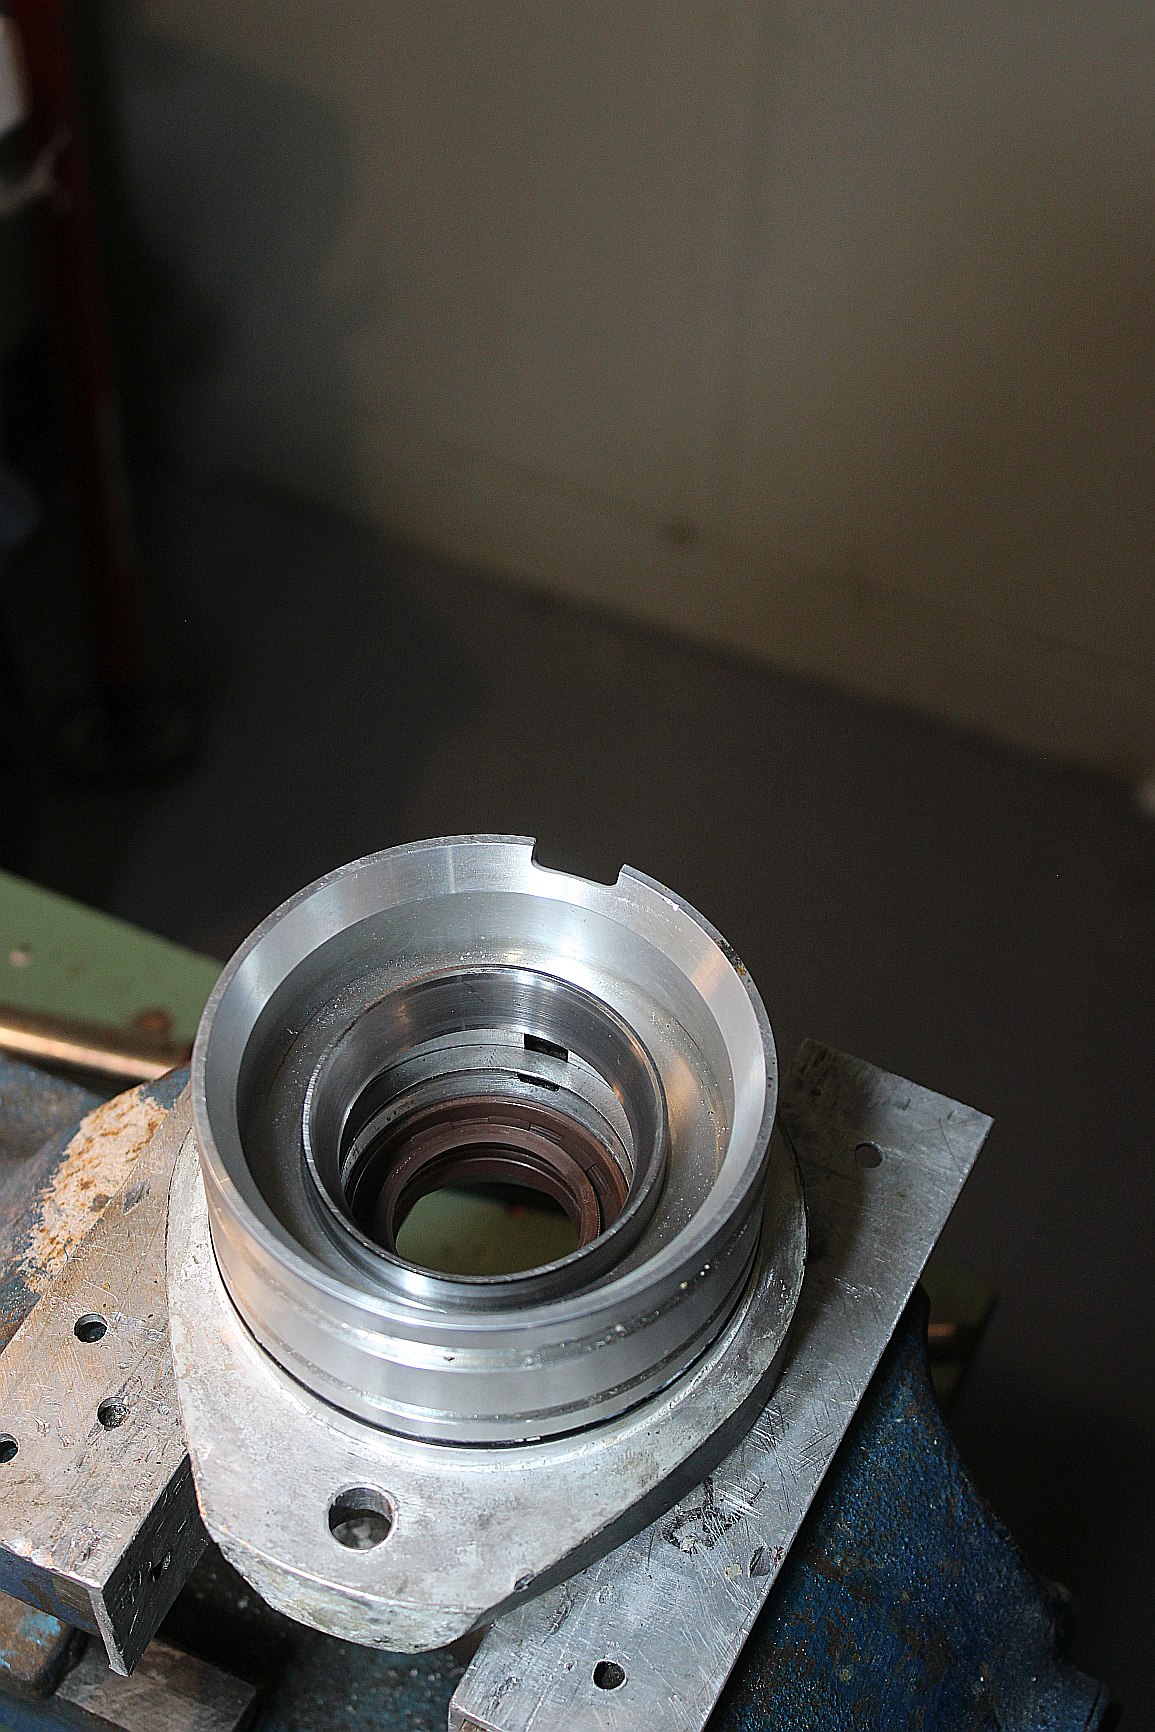
Right: Then the bearing race is placed onto the bearing race. Cooling the bearing race to -20°C makes it easier to insert.
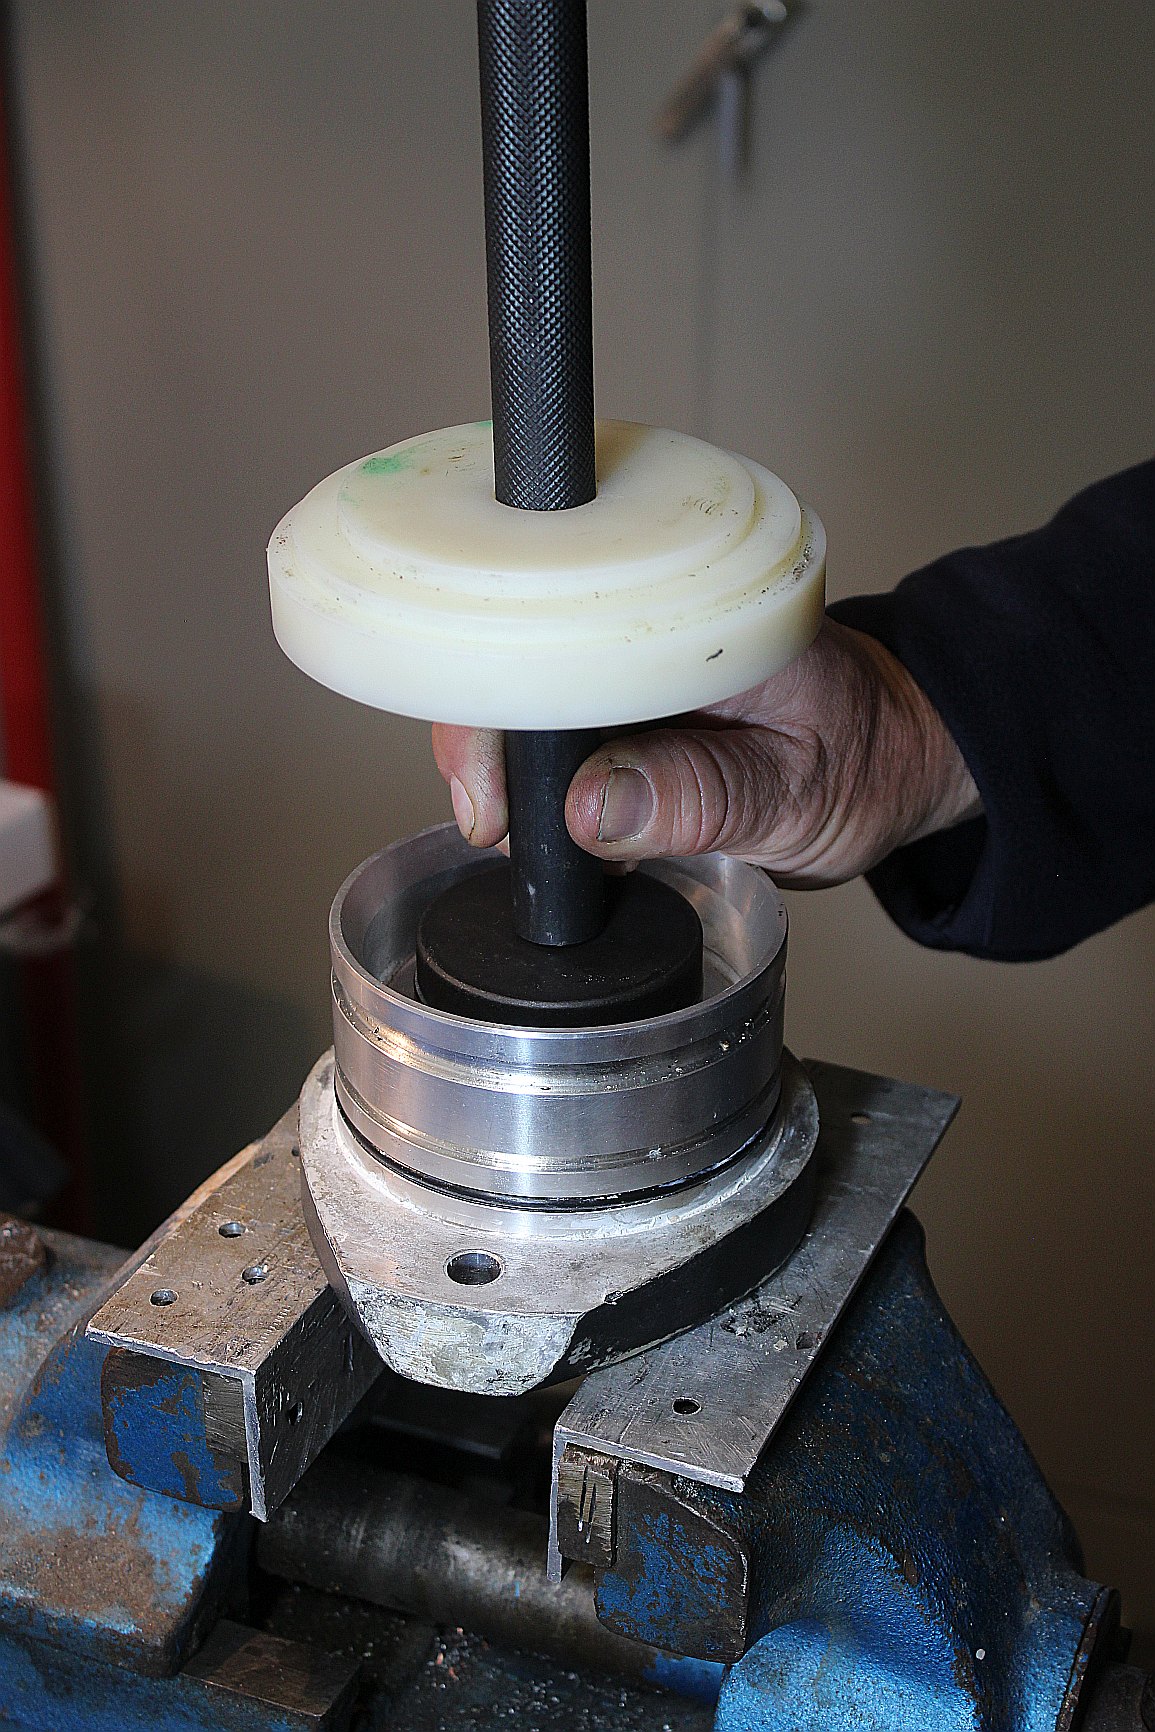
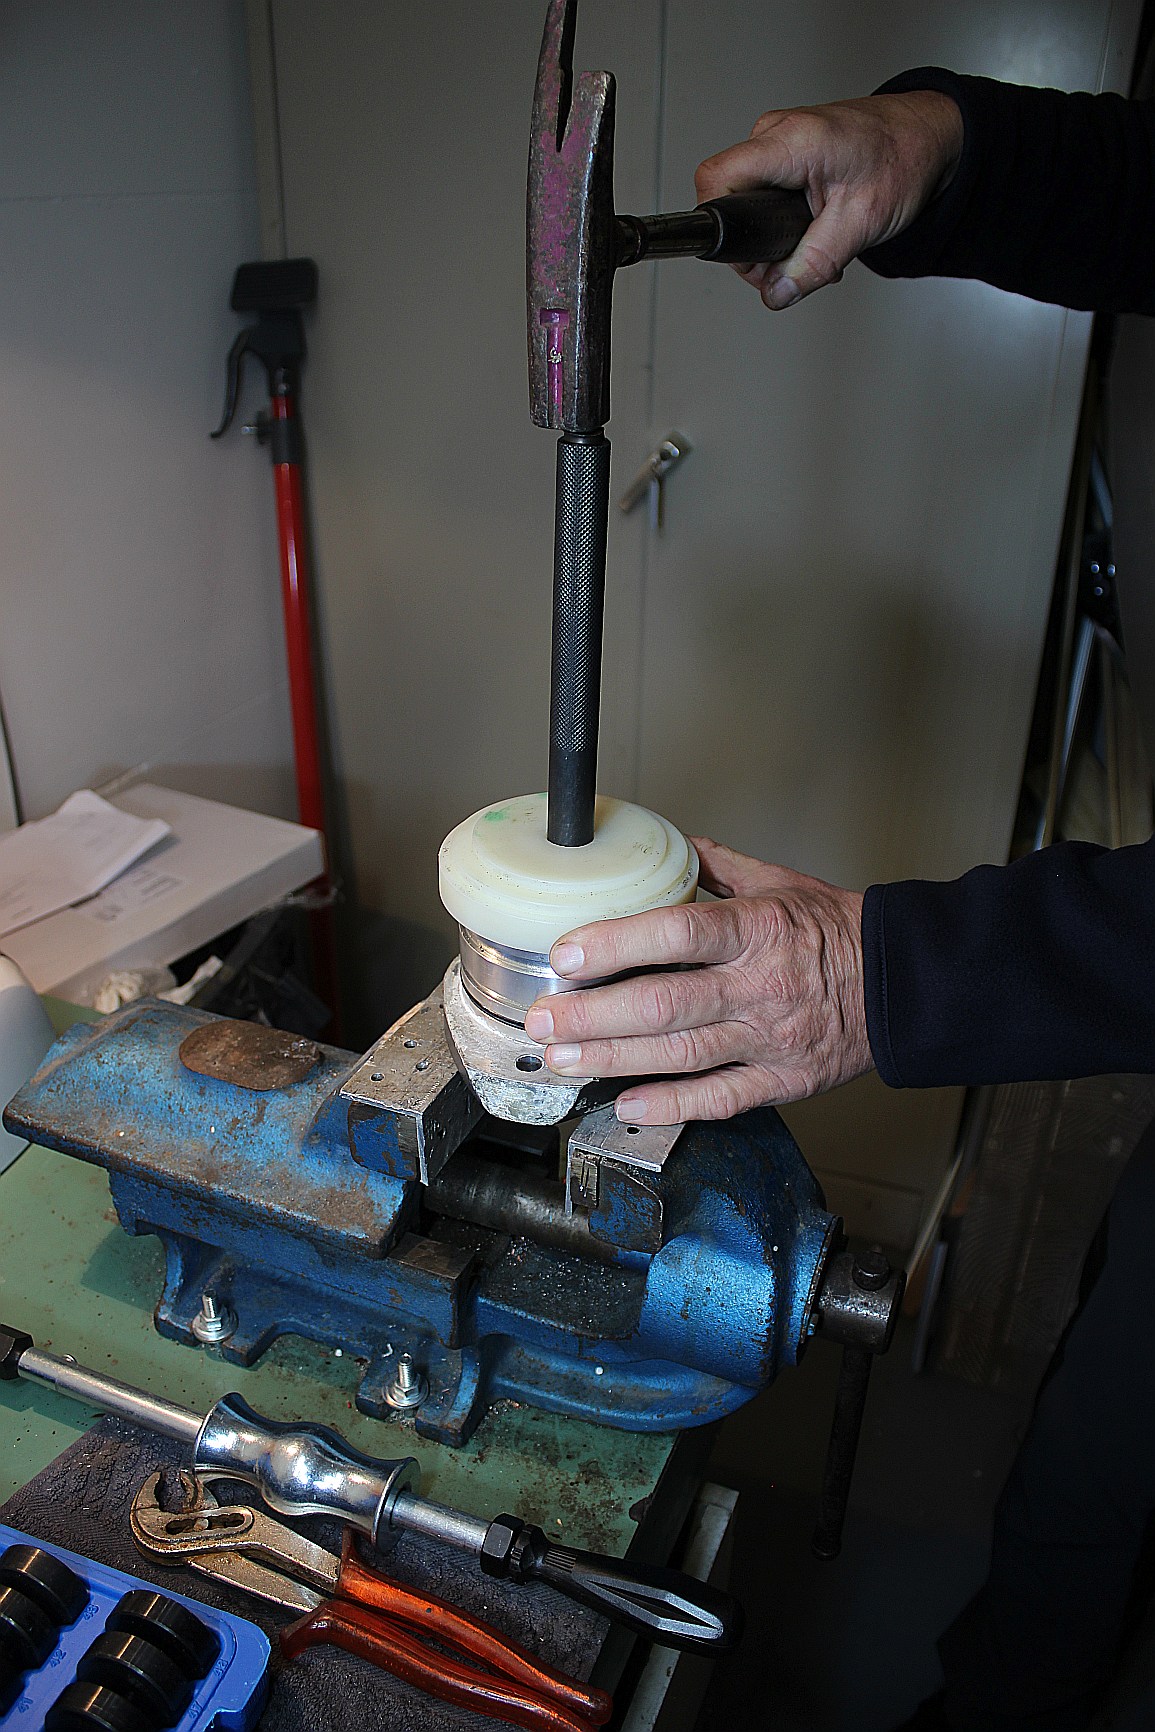
Left: The bearing ring driver is fitted with the 61mm disc and placed onto the bearing ring.
Right: Then, using the centering adapter, position the driver in the center and drive the bearing ring in with firm hammer blows.
Conclusion:
This requires a lot of specialized tools, which I don't have on board. With the help of a well-equipped Yanmar service workshop, replacing the sealing ring on the SD60 is no problem. That's also what the Yanmar aftermarket department told me.
In January 2025, I had a conference call with ZF (manufacturer of the SD60). Since ZF handed over full responsibility for the SD60 to Yanmar, all arguments must be discussed with Yanmar.
To this end, I visited Yanmar Europe in Almere, Netherlands, in July and September 2025. During my conversation with Yanmar, the Aftermarket Manager referred me to their excellent worldwide dealer network, which would support SD60 owners. But where is the competent and well-equipped Yanmar service workshop if you're located in the middle of nowhere? Is this a way of creating additional dependencies?
We have now received feedback worldwide regarding the SD60, including reports from Malaysia, New Zealand, and other locations in Southern Europe (Spain, Italy, Greece) from people experiencing problems with the sealing rings. In particular, I received reports from Greece about issues with longlines near the coast. The problem is therefore not unknown.
The propeller shaft:
If the propeller shaft of the SD60 shows noticeable wear marks, a sleeve should be installed, as already described in the repair report " Replacing the radial seals and renewing the running surface of the Yanmar SD40 / SD50 " here on the website. If the wear marks are greater than -0.3 mm, recoating the propeller shaft should be considered. I have also already reported on this here " Saildrive SD40 / SD50 drive shaft running surface refit ". (Both in german languarge)
The emergency solution:
In many conversations with sailors and experts, the following "emergency solution" was discussed, but I unanimously agree with the experts from the workshops that it is too dangerous for us sailors. To prevent laypeople among the sailors from being misled by any so-called experts, I will briefly describe the procedure, but warn against its use.
A sailor told me that, lacking the special tool shown, they put the bearing shield in the freezer and, after 6 hours, drove the bearing race out of the shield using a drift. They then cooled the bearing race back down in the freezer, installed the sealing rings, and afterwards drove the cold bearing race back into the bearing shield seat using the drift.
This might work in an emergency, but according to experts, there is a very high risk of damaging the bearing raceway, the bearing race guide, and the bearing shims during removal and installation. Therefore, I cannot recommend this solution.
Part 2: Constructive solution for easier replacement of the sealing rings.
We sailors love to travel and live a little off the beaten track, even if only for short periods during holidays. I love this independence too. While the boat is in winter storage, I'm thinking about a workable solution. The simplest solution, from a design perspective, is to use a sealing ring that fits through the bearing race.
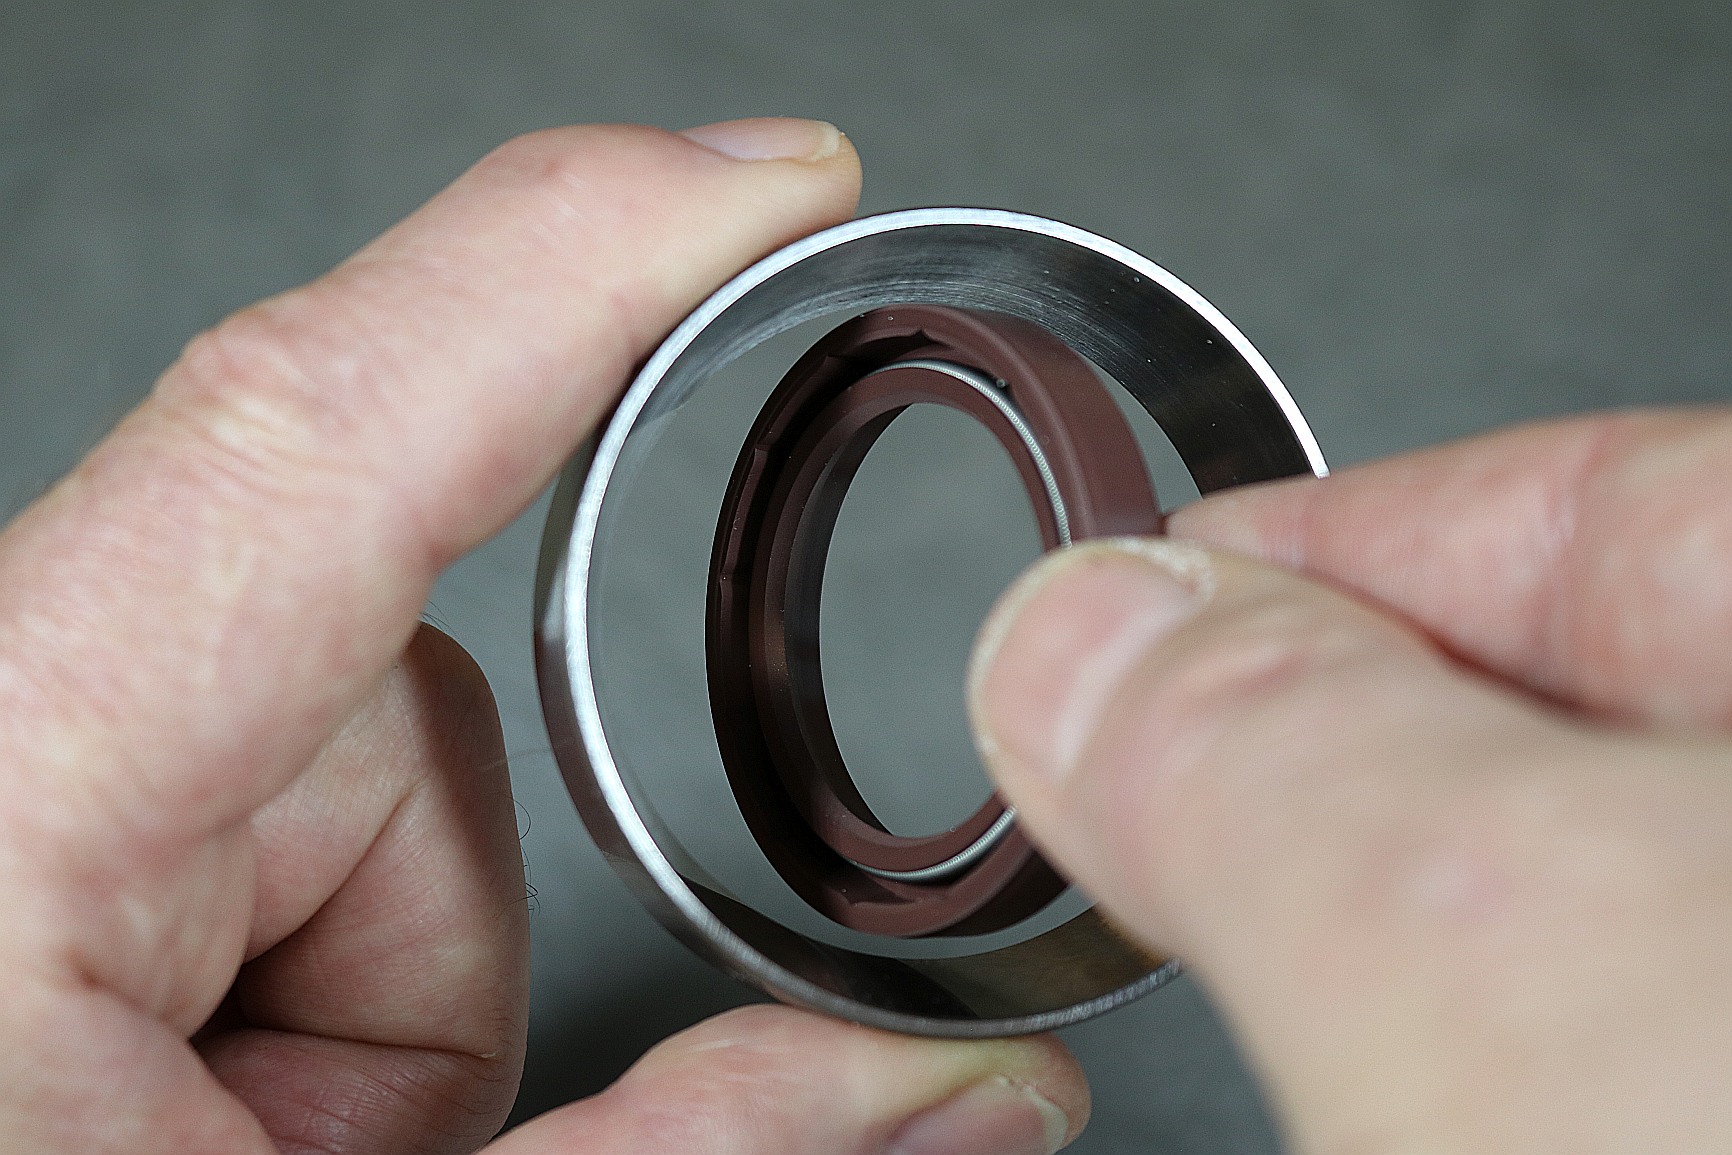
Left: Original Yanmar sealing ring does not fit through the bearing ring.
Right: Smaller sealing ring with a diameter of 48 mm.
According to Freudenberg experts, a standard sealing ring with a 48mm outer diameter is perfectly suitable. The sealing lip has comparable properties to the original size of a sealing ring with a 52mm diameter.
The goal is therefore to design a reducing sleeve. The sleeve material must be comparable to that of the saildrive to prevent the formation of a galvanic cell. It must be manufactured to fit the bearing flange and the 48mm radial sealing ring.
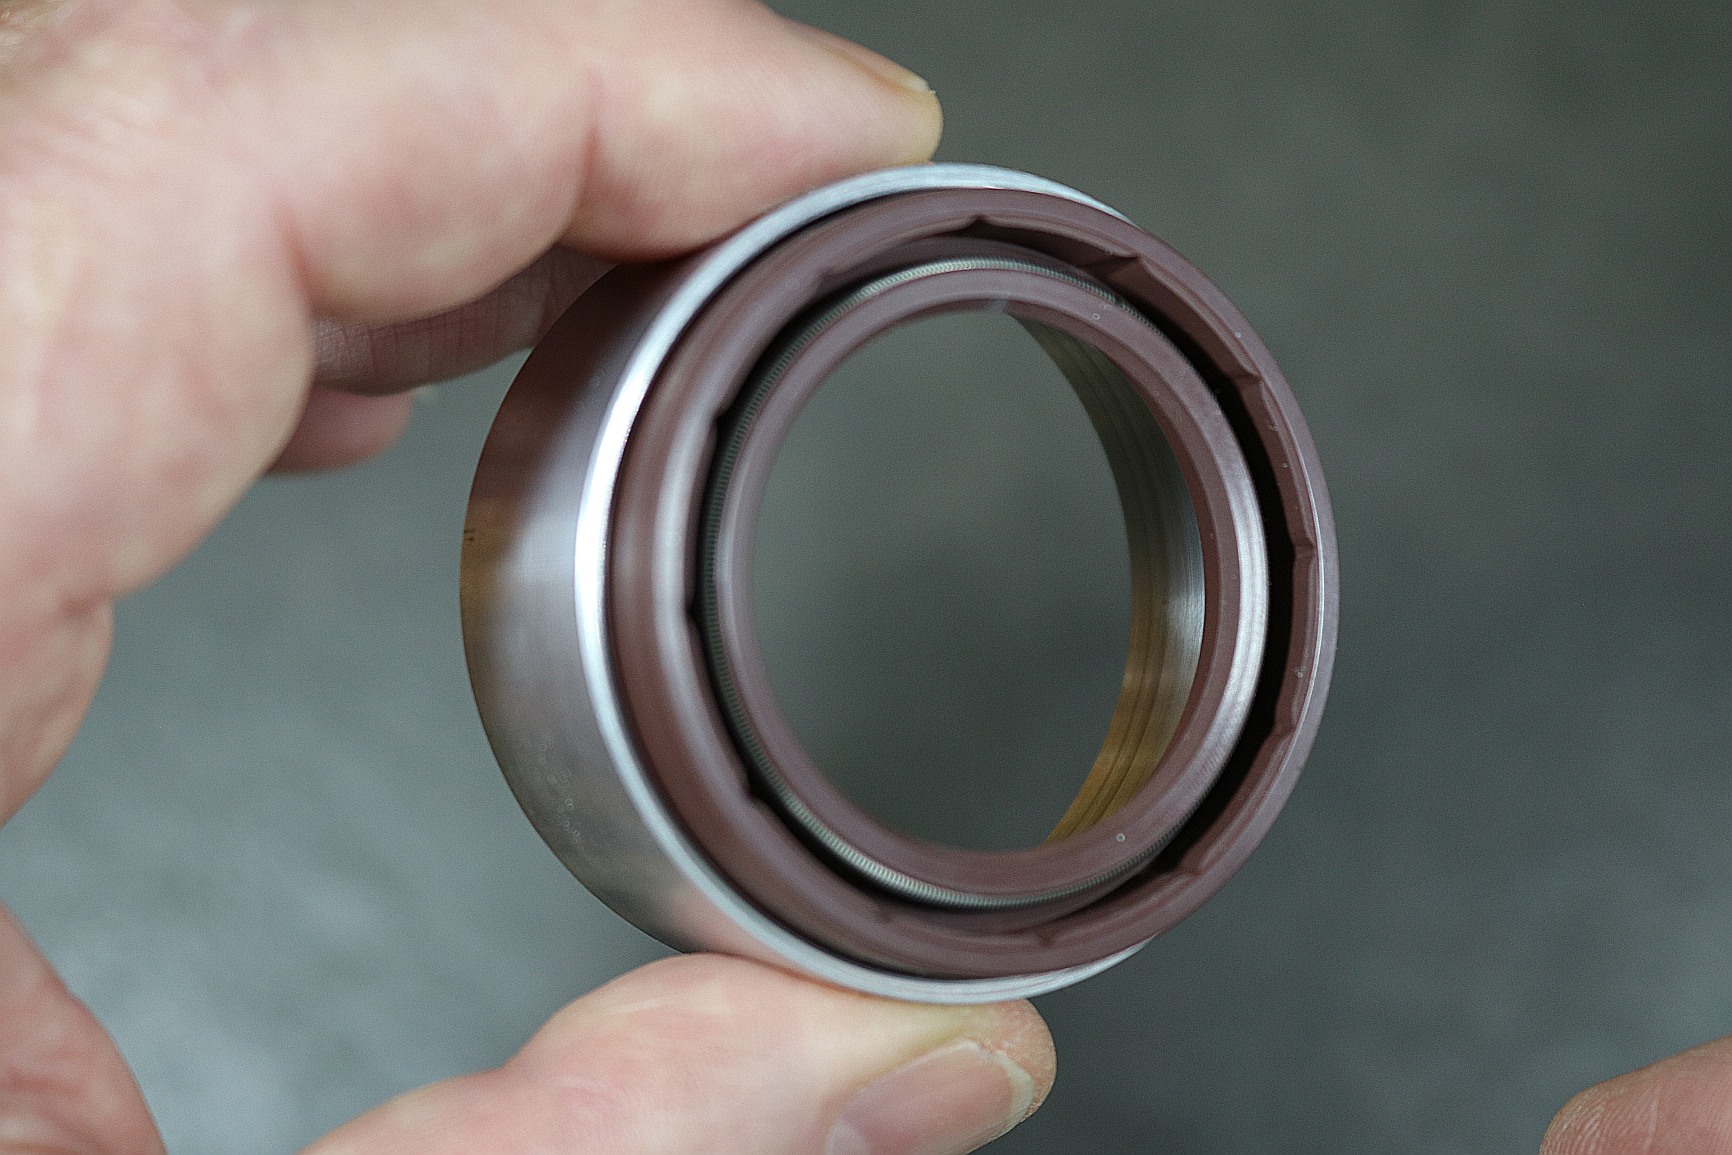
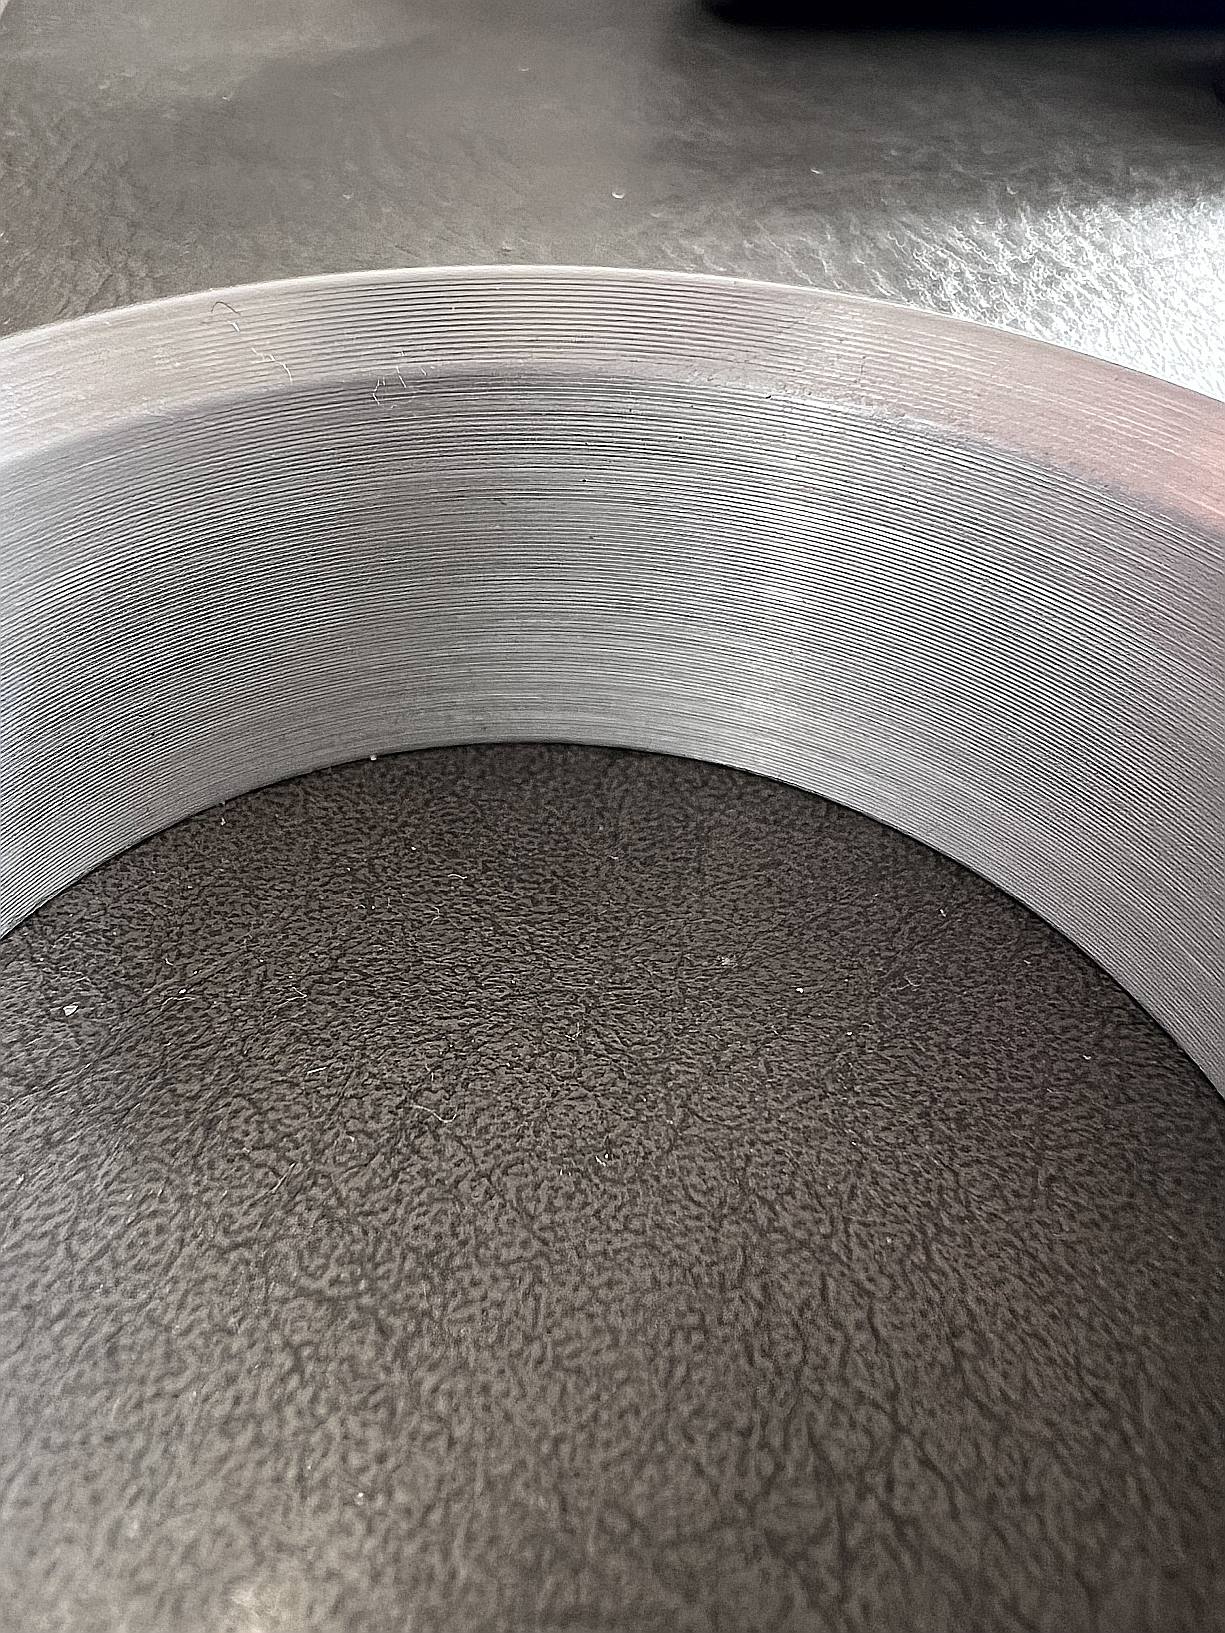
It also features a bevel to make inserting the radial sealing ring easier. For a professional CNC workshop, producing this in small batches is no problem.
Installation of the reducing sleeve:
To install the reducing sleeve, the bearing ring must now be removed one last time, as already shown. Then the sealing rings are removed and the sealing ring seats are cleaned of deposits using 600-grit sandpaper.
Then heat the bearing shield to approximately 80°C in the oven or with a hot air gun, and leave the reducing sleeve at room temperature. If the reducing sleeve were to cool down, the humidity in the air would immediately condense on its surface and act as a separating agent for the sealant.
When removing the sealing rings with a drift, the sealing ring seats could have been damaged. Therefore, as a precaution, the sleeve is thinly coated on the outside and the sleeve's seat in the bearing shield with the permanently elastic sealant Dirko HT. This seals the reducing sleeve in the bearing shield along any potential damage, preventing the ingress of seawater.
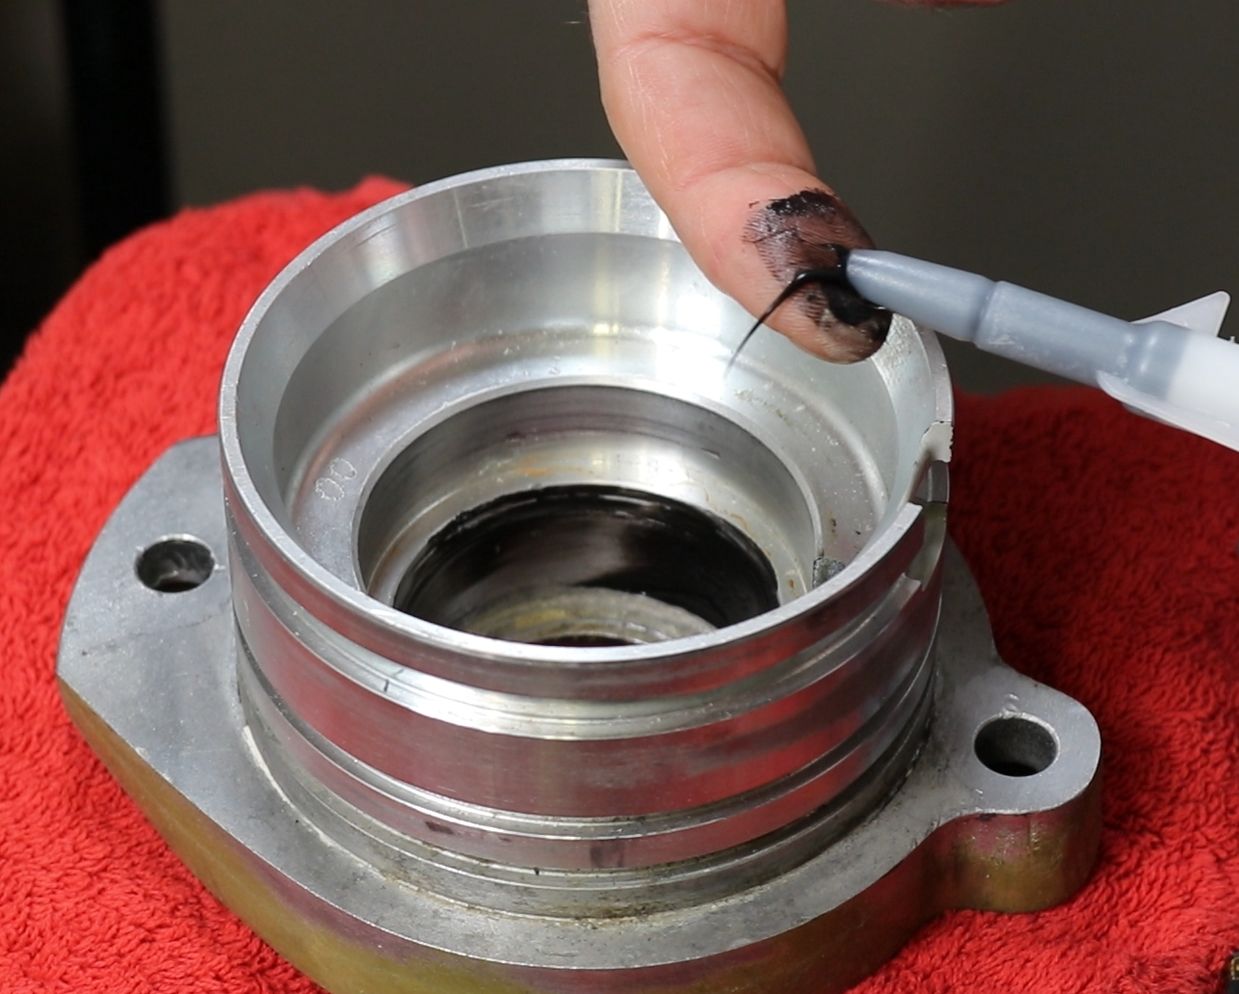
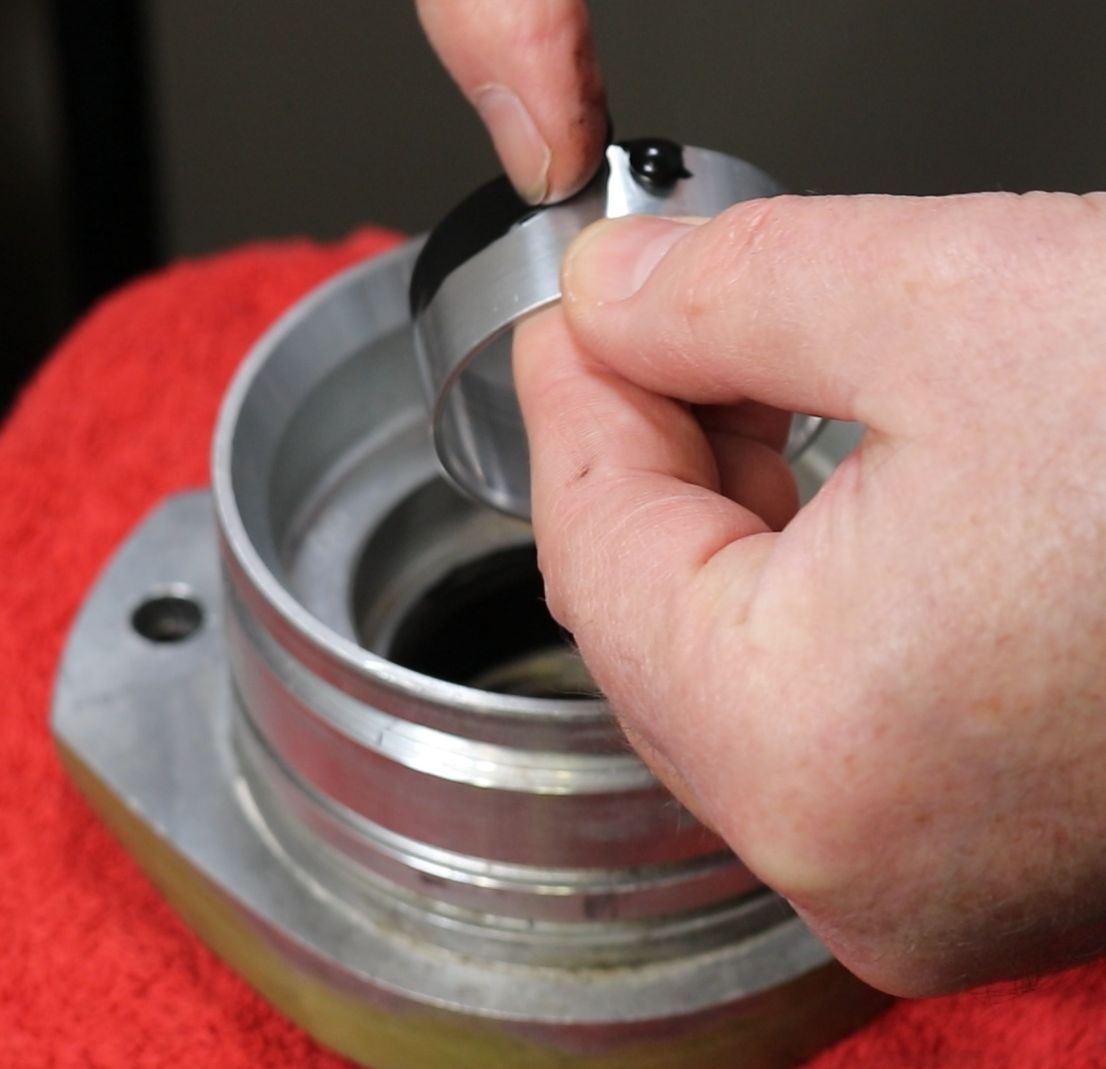
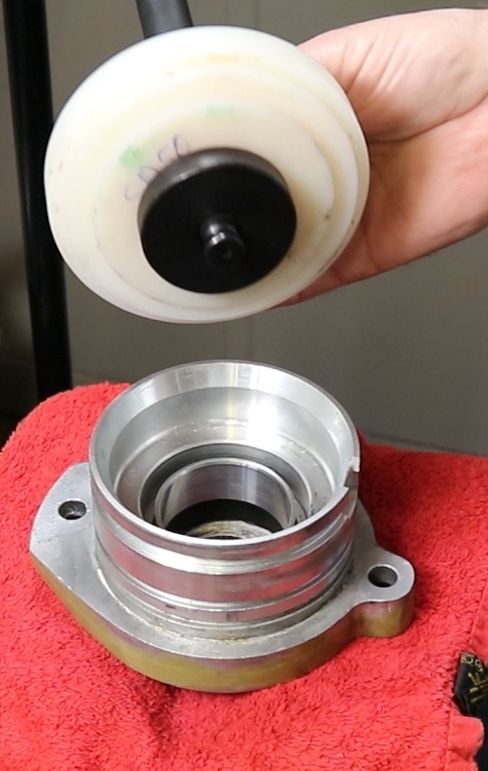
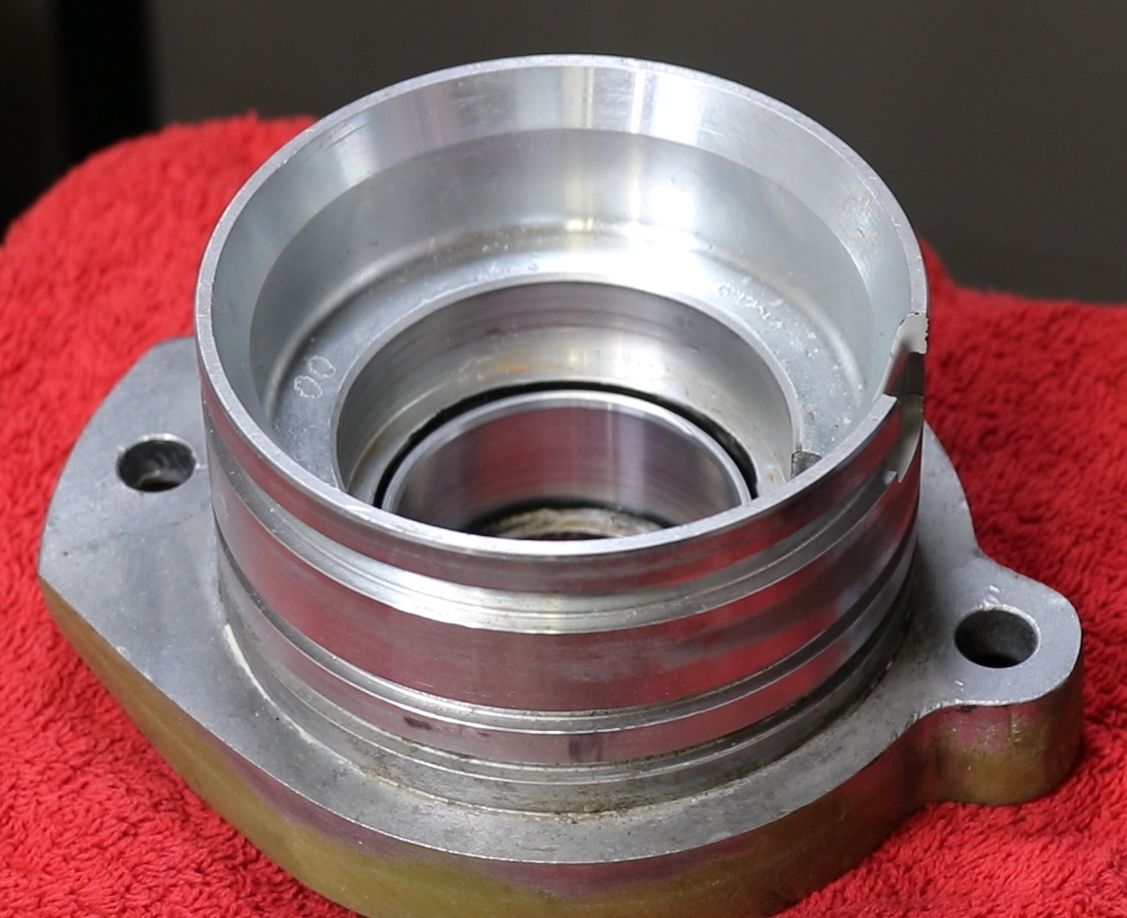
The sleeve is beveled on one side to make it easier to insert the radial sealing rings. In the pictures, the bevel points upwards (inwards towards the saildrive).
Left: Place the sleeve into the bearing plate with the angled side facing upwards. Using the driver, a 52mm punch, and the centering tool, drive the sleeve into the bearing plate.
Right: The sleeve is now seated in the bearing shield.
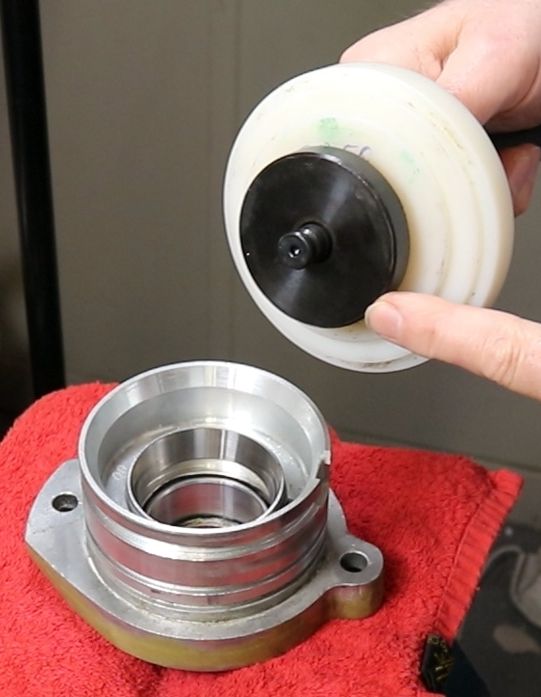
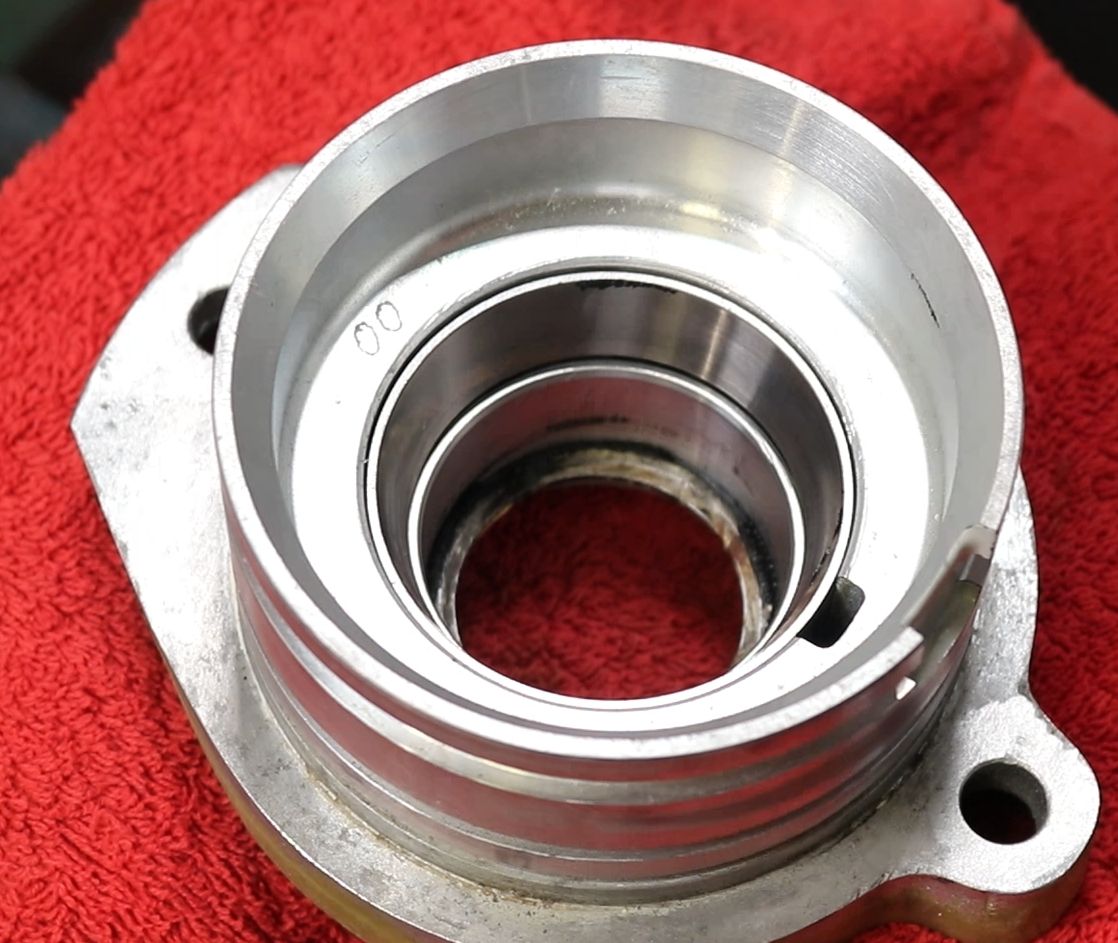
Left: Reinsert the one or two shims into the bearing plate. Then, using the drift, a 61mm punch, and the centering tool, drive the bearing race into the plate. The bearing plate is now ready to receive a 48mm bearing race.
The installation of the SD60 propeller shaft radial seal upgrade kit is now complete. The many tools shown previously are no longer needed. Replacing the radial seals is now just as easy as with an SD40/SD50 or many other saildrives on the market.
Radial seal replacement with the SD60 propeller shaft radial seal upgrade kit:
The old sealing rings are driven out of the bearing plate using a drift punch and a hammer. Please be careful not to damage the inner wall of the casing. Then clean the inner wall of the casing with 600-grit sandpaper to remove any limescale deposits, clean it thoroughly, and grease it.
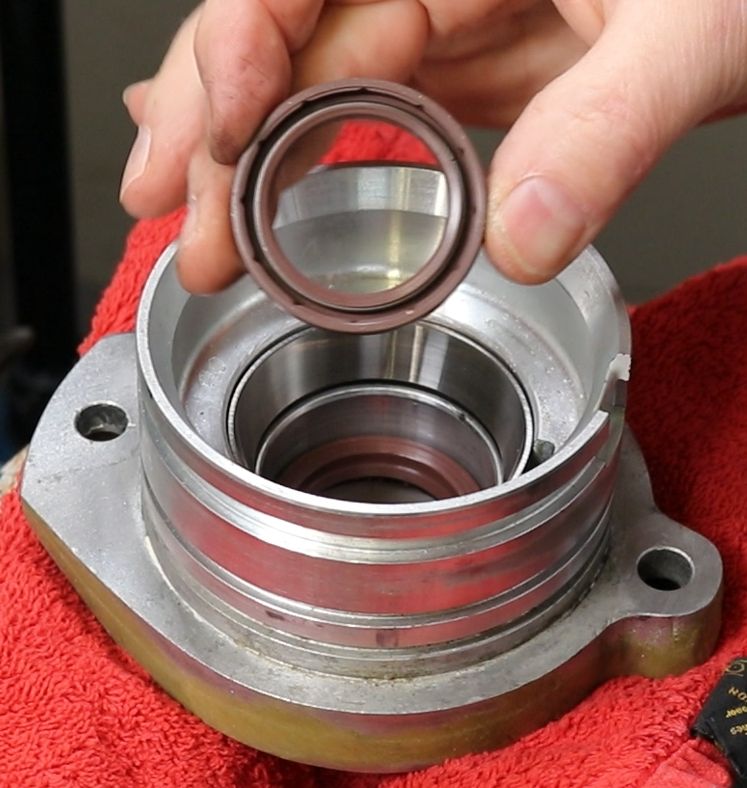
Now the two 48mm sealing rings are inserted, the first with the hose spring facing down, the second with the hose spring facing up, and individually brought into their final position using the drive-in tool from the upgrade kit.
Generously coat the sealing lips of both sealing rings with seawater-resistant grease, but do not fill the space between them. A pressure differential must be able to form.
Do not fill the sealing ring on the seawater side with grease either. The sealing lip of the radial sealing ring runs on the shaft, heats up, and is lubricated and cooled by the seawater.
Repositioning the sealing rings:
Should the propeller shaft show wear marks from the radial sealing rings of >0.3mm, the sealing rings can be offset by 2mm using a plastic washer from the upgrade kit and thus seal again on an undamaged part of the propeller shaft.
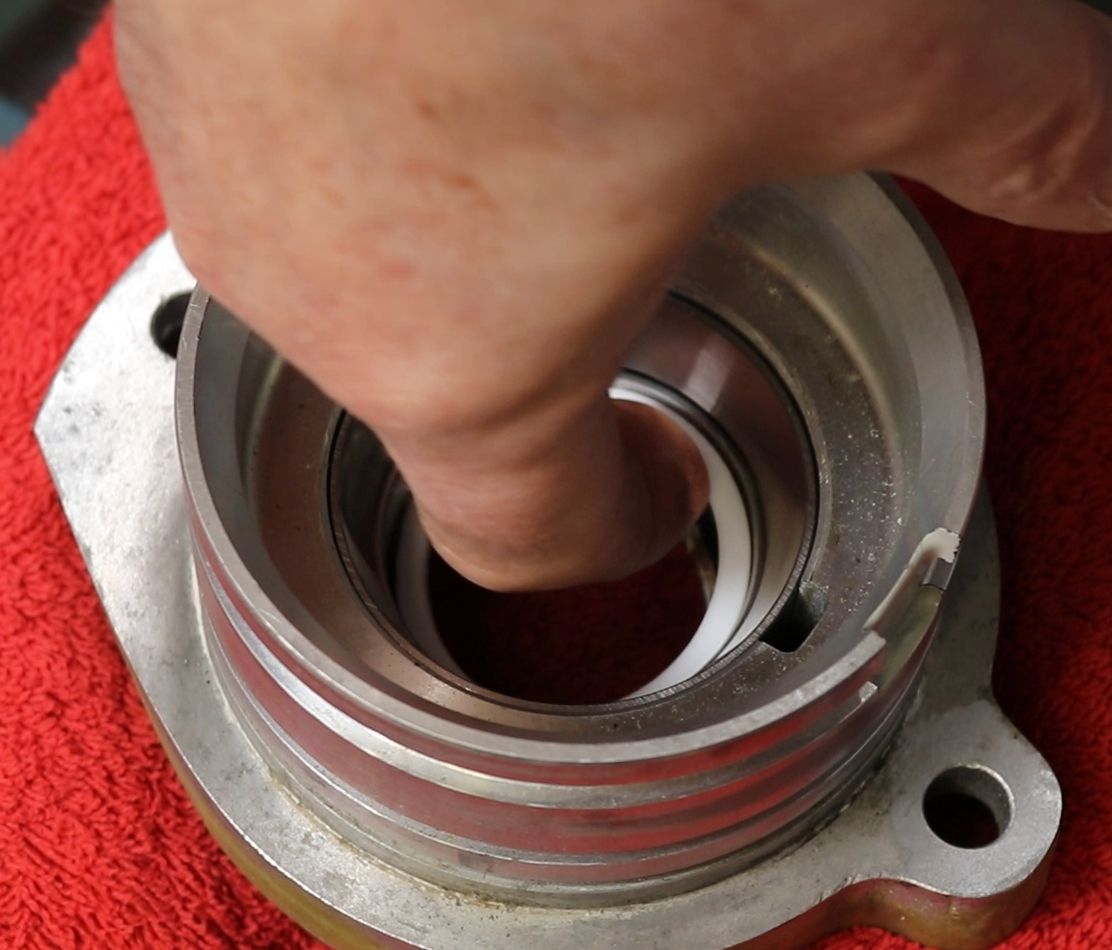
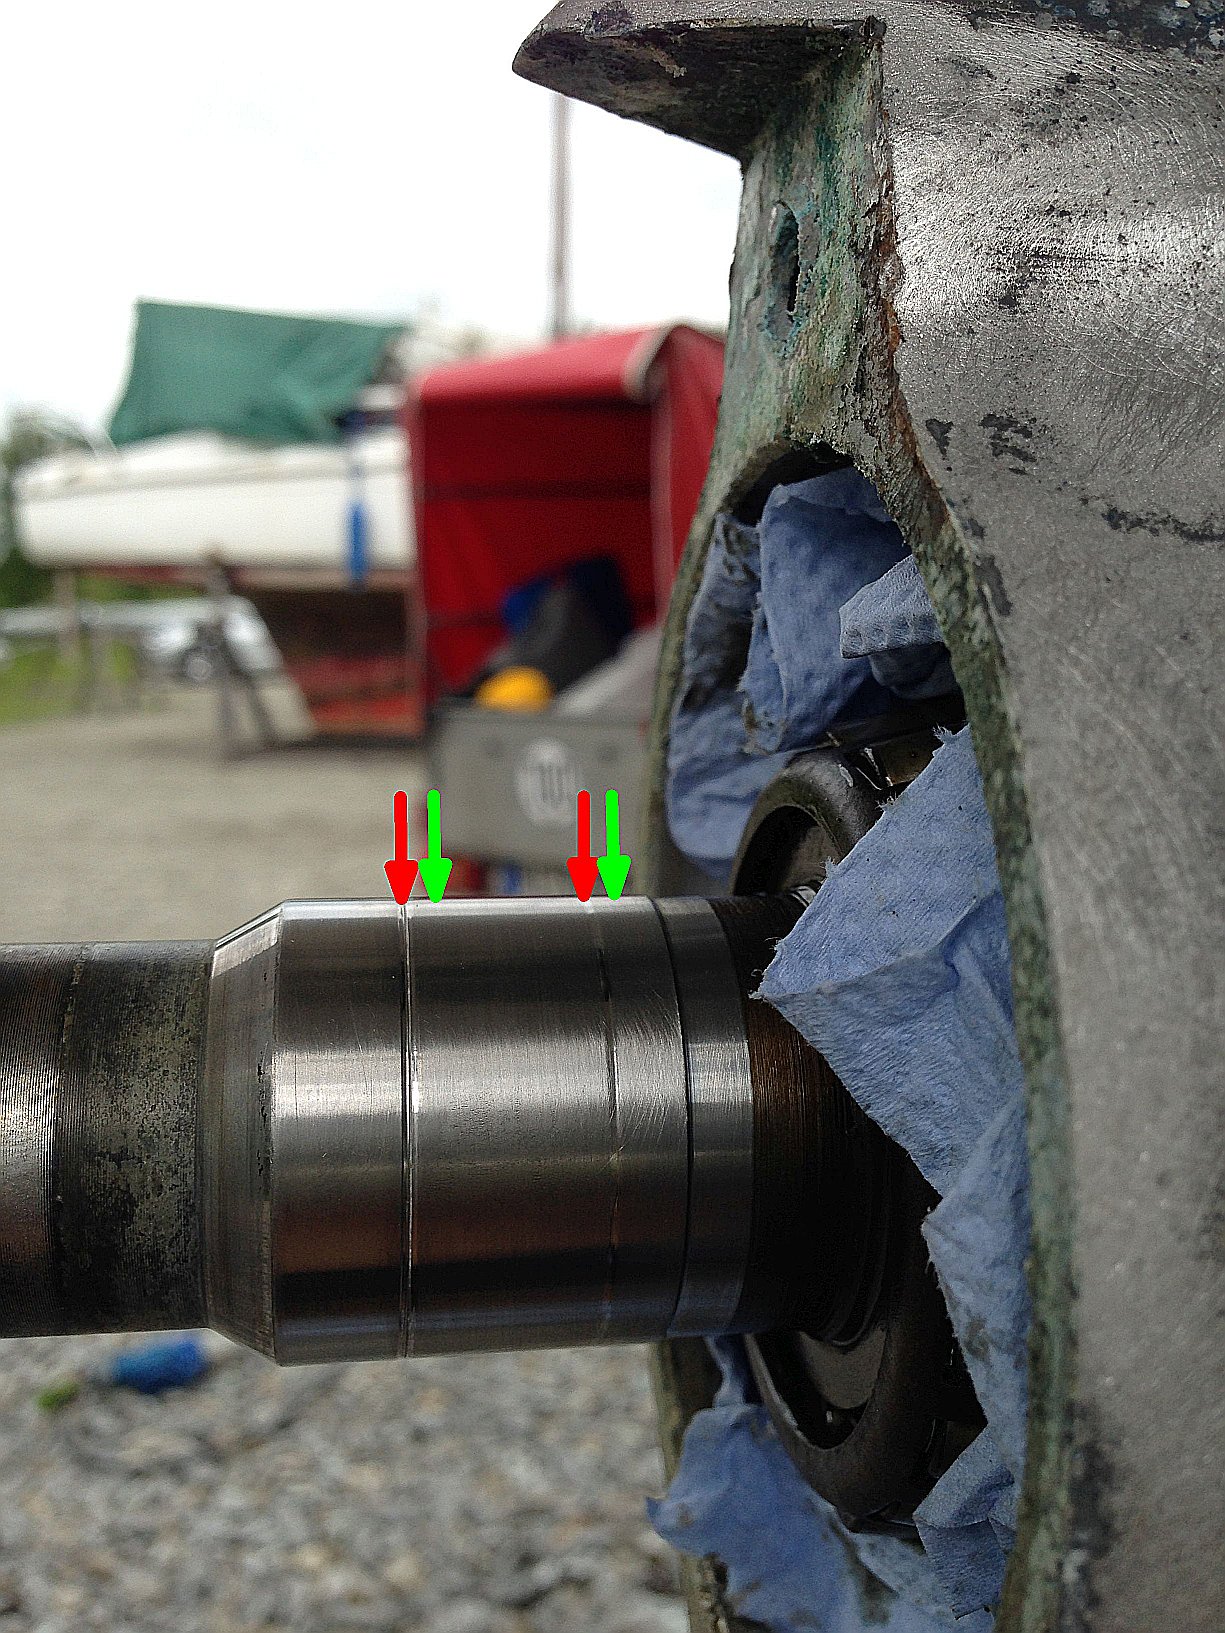
The following order has proven effective for me:
Whenever the run-in marks were measured to be >0.3mm:
The first time: Move the sealing rings 2mm away from the surface.
The second time: remove the 2mm ring; slide the sleeve onto the shaft.
On the 3rd time: Move the sealing rings 2mm onto the sleeve.
On the 4th time: Recoat (Then 20 years have passed and it's still cheaper than a new wave, if one is even available.)
SD60 propeller shaft radial seal upgrade kit:
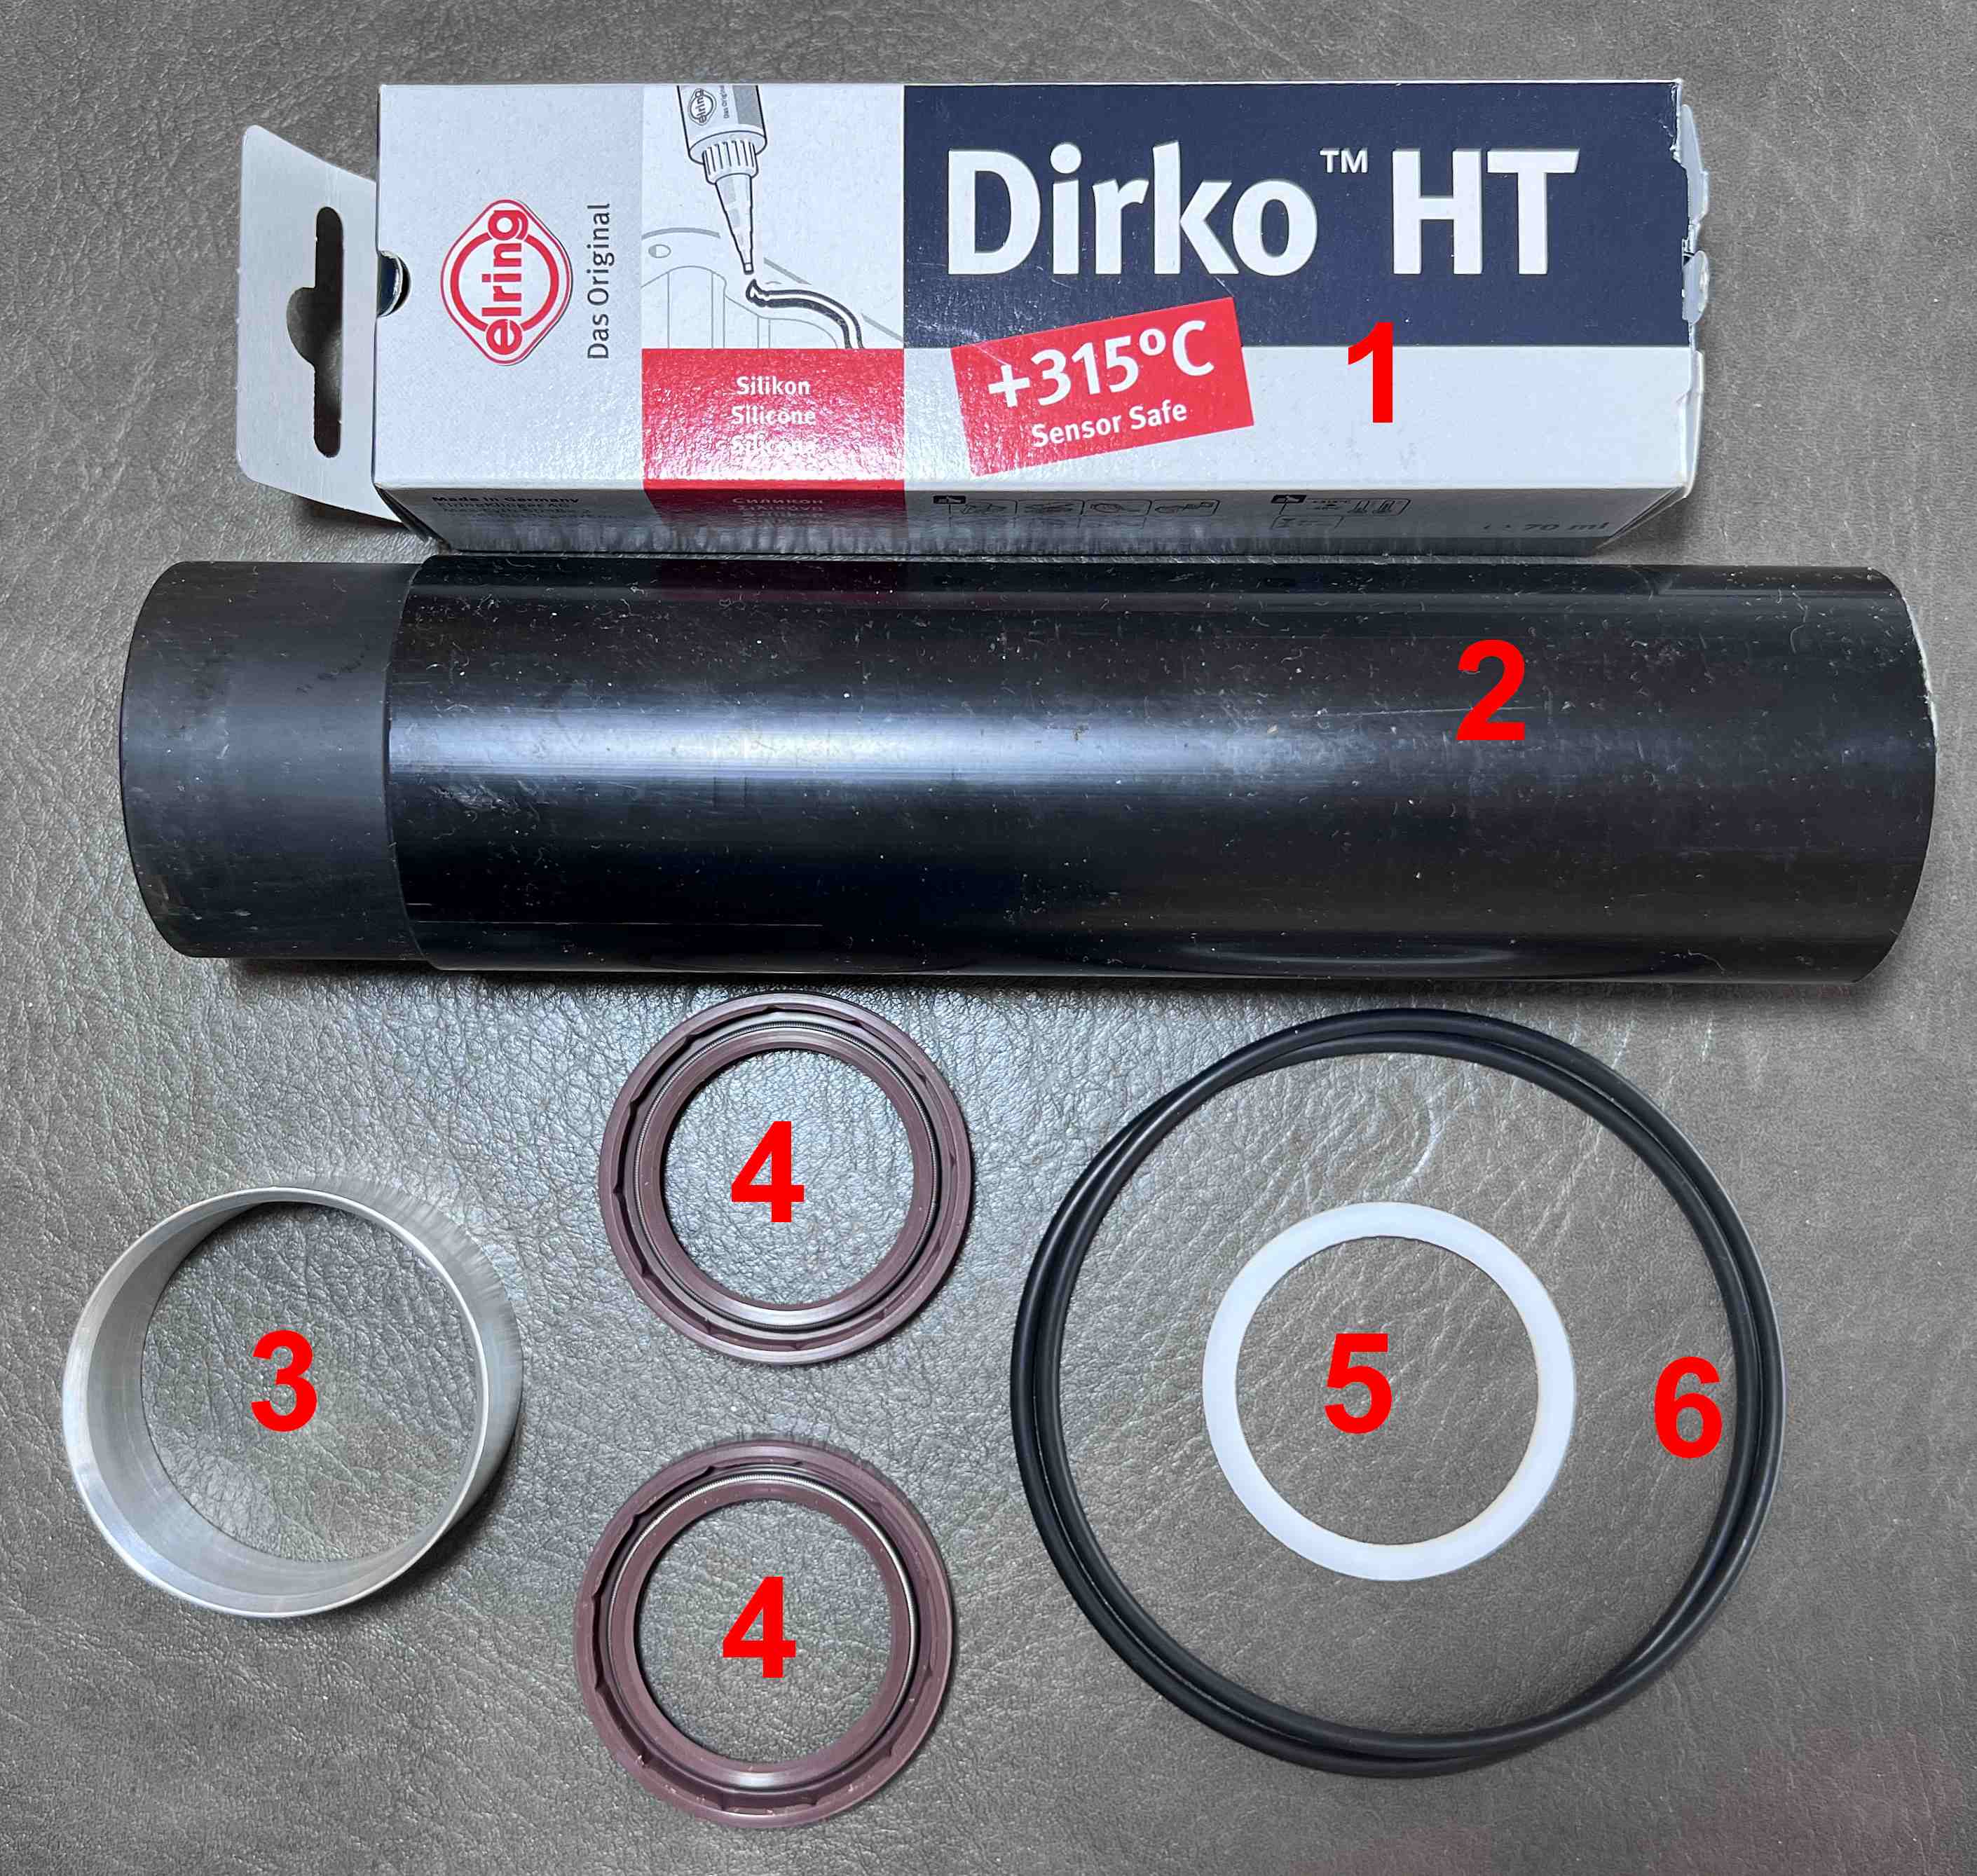
An SD60 propeller shaft seal upgrade kit includes:
- Dirko HT permanently elastic sealant
- Driver tool
- Aluminum sleeve
- Two sealing rings, 48mm diameter, fully encased in elastomer
- 2mm spacer ring.
- Two O-rings for sealing the bearing flange.
Simply download the order form , enter the quantity of the desired parts, and send me the file. (Note: The file can be edited directly in Acrobat Reader and will also perform calculations.)
Or write me an email.
Disclaimer:
This guide was written to the best of my knowledge and belief based on a repair/maintenance procedure I performed myself. The guide was carefully prepared and reviewed by me. No liability is assumed for the application of this guide or for damage caused by this guide or its components.
Copyright:
Jochen Brickwede in September 2026
- Details
- Zugriffe: 247
1.Teil: Wenig benutzerfreundlicher Wechsel der Dichtringe an der Propellerwelle vom Saildrive SD60
2.Teil: Konstruktive Lösung für einen einfacheren Austausch der Dichtringe weiter unten auf dieser Seite.
Siehe auch die Videos auf meinen YouTube Kanal: Tipps und Hinweise zur Technik von Segelyachten
Wenn das Saildrive an der Propellerwelle undicht wird und Wasser ins Getriebeöl eindringt, ist ein Wechsel von Getriebeöl und den Dichtringen dringend geboten, wenn man nicht weitere Korrosionsschäden durch Salzwasser im Saildrive zulassen will. Das gilt für alle auf dem Markt befindlichen Saildrives.
Jedoch gibt es beim SD60 Saildrive von Yanmar eine Besonderheit. Wenn man hier die Dichtringe im Lagerschild wechseln will, muss erst ein äußerer Lagerring gezogen werden. Dazu ist spezielles Wissen und Werkzeug nötig.
Der neue Dichtring passt nicht durch den Lagerring.
Zur Erinnerung:
Den Wechsel von Dichtringen beim SD40/ SD50 und die schlechte Qualität der Original Yanmar Dichtringe habe ich hier auf meiner Webseite und auf dem Youtube Kanal schon beschrieben. Auch dass diese Dichtringe sehr schnell anfingen zu rosten und oft nach ein paar Jahren durchgerostet waren.
Yanmar SD 50 Erfahrungen mit den Original Yanmar Radialdichtringe für den SD50 (SD40)
Yanmar SD40 / SD 50 Radialdichtringe wechseln und Lauffläche erneuern
Das Grundprinzip des Dichtringwechsel ist identisch wie beim SD40 / SD50 Saildrive. In diesem Reparaturbericht gehe ich nur auf die wesentliche Unterschiede ein.
Links: Original Yanmar SD50 Dichtring einmal ins Meer getaucht
Rechts: …nach ca. 5 Jahren
Mit dem Yanmar Saildrive SD60 (Hersteller ZF) kam ein neuer Dichtring zum Einsatz, diesmal einer vom Marktführer Freudenberg. Dieser hat zwar auch einen offenen Stützring, jedoch wurde der Stützring mit einem Haftvermittler für den Elastomer bedeckt der auch eine gewisse Rostschutz Eigenschaft besitzt. Laut Aussage von Freudenberg sollte der Rostschutz ca. 5Jahre, je nach Wasserumgebung, anhalten.
Links: Offener Stützring im Originalteil Yanmar SD60
Mitte: Nach 3 Jahren im Einsatz mit großflächigen Rostspuren am Stützring
Rechts: Verrosteter Stützring im SD60 original Yanmar Dichtring. 25x Vergrößerung
Leider hält er nicht die propagierte Zeit. Das deckt sich mit meiner Meinung aus den anderen o.a. Reparaturberichten. Spätestens alle 3 Jahre, z. Bsp. wenn der Unterwasseranstrich erneuert wird, sollten die Radial Dichtringe/ Ölwechsel auch beim SD60 gleich mit gemacht werden.
Was ich dann weiter beim Wechsel der Dichtringe erlebt habe hat mich doch sehr erstaunt. Wie kann man eine solche Konstruktion, die wenig benutzerfreundlich ist, in Verkehr bringen? Denkt in den Konstruktionsbüros niemand an den Abseits vom Weg befindlichen Segler mit diesem technischen Problem, von undichten Radialdichtringen? Dazu kommt das undichte Radialdichtringe am Antrieb, durch Leinen und Angelschnüre, gar nicht so selten vorkommen.
Das Problem:
Der Durchmesser des Dichtrings ist größer als die Öffnung des Lagerrings, siehe das Titelbild und das nachfolgende Bild.
Beim Ausbau ist das nicht unbedingt ein Problem. Die Dichtringe sind eh defekt. Mit einem Seitenschneider kann der Dichtring aufgeschnitten und herausgeholt werden.
Spätestens zum Einbau der beiden neuen Dichtringe muss der Lagerring gezogen und wieder eingesetzt werden. Das erfordert spezielles Werkzeug und ein wenig Erfahrung, die ich hier gerne vermitteln möchte.
Benötigtes Werkzeug:
1: Koffer Lagertreiber/ Dichtungstreiber (mit Scheiben von 18Ø -65Ø und 74Ø)
2: Innenabzieher Nexus 51-7B
3: Gleithammer: Nexus 52-02
4: Selbstbau Tool: Zentrier-Adapter bestehend aus einer 120mm Durchmesser und 30mm dicken Nylon- oder PE-Scheibe mit passenden Zentralloch für den Bolzen des Lagertreibers. Auf einer Drehbank passende Verjüngung zum Einsetzen in den Saildrive Fuß und dem Lagerschild anbringen.
Der Ausbau von Lagerring und Dichtring:
Links: Der Lagerflansch wird in einen Schraubstock gespannt Der Innenabzieher wird unter dem Lagerring positioniert und durch anziehen der Mutter am Innenabzieher gespreizt und so unter dem Lagerring befestigt. Dann befestigt man den Gleithammer an den Innenabzieher. Mit der Hand das Gewicht des Gleithammers fest umschließen und kräftig nach oben schlagen
Rechts: Der Gleithammer stoppt am oberen Griff, der Ruck überträgt sich auf den Lagerring und der kommt nach wenigen Schlägen aus dem Sitz.
Unter dem Lagerring befinden sich dünne Passscheiben. Die werden gerettet und müssen später wieder eingesetzt werden.
Der Einbau der Dichtringe:
Linkes oberes Bild: Dann werden die Dichtringe einzeln in das Lagerflansch (richtig herum, wie neben gezeigt) Der untere Dichtring mit der Schlauchfeder nach unten und der obere Dichtring mit der Schlauchfeder nach oben eingelegt. Mit dem Lagertreiber und der passenden Scheibe, hier 52mm, werden die Dichtringe in den Lagerflansch eingeschlagen.
Rechtes oberes Bild: Der Zentrier-Adapter hat eine Kante die in das Lagerflansch passt und den Eintreiber genau mittig hält. Damit werden die Dichtringe gerade, bis zum Anschlag, in das Lagerflansch geführt.
Sitzen die Dichtringe schräg im Lagerflansch, beschreibt die Dichtlippe eine Wellenbewegung auf der Antriebsachse. Dieses führt zur Undichtigkeit, auch bei einem neuen Dichtring.
Links: Nachdem die beiden Dichtringe eingebaut wurden kommen zuerst die Passringe wieder in den Lagerring-Sitz
Rechts: Dann wird der Lagerring auf den Lagersitz gelegt. Abkühlen des Lagerrings auf -20°C erleichtert das Einsetzen.
Links: Der Lagerring-Eintreiber wird mit der 61mm-Scheibe bestückt und auf den Lagerring aufgesetzt
Rechts: Dann mit dem Zentrier-Adapter den Eintreiber mittig positionieren und den Lagerring mit kräftigen Hammerschlägen eintreiben.
Fazit:
Hier kommt schon eine Menge Spezialwerkzeug zum Einsatz, welches sich bei mir an Bord auch nicht befindet. Mit Hilfe einer gut bestückten Yanmar Service Werkstatt ist der Dichtringwechsel am SD60 kein Problem. So auch die Aussage vom Yanmar Aftermarket Bereich.
Im Januar 2025 hatte ich eine Telefonkonferenz mit ZF (Hersteller des SD60). Da ZF das SD60 mit aller Verantwortung an Yanmar übergeben hat, sind alle Argumente mit Yanmar zu besprechen.
Zu diesem Zweck habe ich Yanmar Europe im Juli und September 2025 in Almere/NL besucht. Im Gespräch mit Yanmar hat mich der Aftermarket Manager auf sein weltweit ausgezeichnetes Händlernetz verwiesen welches den Eignern eines SD60 zur Seite stehen würde. Doch wo ist die kompetente und gut ausgerüstete Yanmar Service Werkstatt, wenn man sich irgendwo im Nirgendwo befindet? Will man hier zusätzlich Abhängigkeiten erzeugen?
Inzwischen sind weltweite Feedbacks zum SD60 eingegangen, aus Malaysia, Neuseeland und weitere aus dem Großraum Süd-Europa (Spanien, Italien, Griechenland) die Probleme mit den Dichtringen hatten. Insbesondere wurde mir aus Griechenland über Probleme mit Langleinen in Küstennähe berichtet. Das Problem ist somit nicht unbekannt.
Die Propellerwelle:
Sollte die Propellerwelle des SD60 fühlbare Einlaufspuren zeigen, sollte ein Sleeve eingesetzt werden, wie das schon im Reparaturbericht "Yanmar SD40 / SD 50 Radialdichtringe wechseln und Lauffläche erneuern" hier auf der Webseite beschrieben wurde. Sind die Einlaufspuren > -0,3mm sollte die Neubeschichtung der Propellerwelle ins Auge gefasst werden. Auch darüber habe ich hier "Saildrive SD40 / SD50 Antriebsachse Laufflächen Refit" schon berichtet.
Die Notlösung:
In vielen Gesprächen mit Seglern und Fachexperten wurde die nachfolgende "Notlösung" diskutiert, die ich aber unisono mit den Fachexperten aus den Werkstätten als zu gefährlich für uns Segler ablehne. Damit die Laien unter den Seglern nicht irgendwelchen Experten auf den Leim gehen, beschreibe ich kurz das Verfahren, warne aber vor der Anwendung.
Segler habe mir berichtet, mangels des gezeigten Spezialwerkzeugs, haben sie das Lagerschild in die Kühltruhe gepackt und nach 6h den Lagerring mit einem Austreiber aus den Lagerschild getrieben. Den Lagerring anschließend in die Kühltruhe herunter gekühlt, die Dichtringe eingebaut und hinterher den kalten Lagerring wieder mit dem Austreiber in den Sitz des Lagerschildes reingetrieben.
Für einen Notfall mag das gehen, aber laut der Meinung der Fachexperten, ist die Gefahr ist sehr groß, dass die Lauffläche des Lagerrings beim Aus- und Einbau, die Lagerring-Führung sowie die Lagerpassringe (die Shims) beschädigt werden könnten. Daher kann ich diese Lösung nicht empfehlen.
2.Teil: Konstruktive Lösung für einen einfacheren Austausch der Dichtringe.
Wir Segler lieben das Reisen und Leben auch etwas abseits von der Zivilisation, wenn auch nur für kurze Zeit im Urlaub. Diese Unabhängigkeit liebe ich auch. Im Winterlager mache ich mir Gedanken um eine funktionierende Lösung. Die konstruktiv einfachste Problemlösung besteht darin einen Dichtring zu verwenden, der durch den Lagerring passt.
Links: Original Yanmar Dichtring passt nicht durch den Lagerring.
Rechts: Kleinerer Dichtring mit 48mm.
Nach der Meinung der Freudenberg - Experten ist ein Standard-Dichtring mit 48mm Außendurchmesser durchaus geeignet. Die Dichtlippe hat vergleichbare Eigenschaften wie die Originalgröße eines Dichtrings mit 52mm Durchmesser.
Das Ziel ist somit die Konstruktion einer Reduzierhülse. Das Material der Hülse muss aus einem vergleichbaren Material wie das Saildrive bestehen, um die Bildung eines galvanischen Elements zu verhindern. Sie muss passend zum Lagerflansch und zum Radial-Dichtring von 48mm gefertigt werden.
Dazu noch eine Schräge, damit der Radial-Dichtring sich leicht einlegen lässt. Für eine professionelle CNC-Werkstatt ist das kein Problem in kleiner Serie zu fertigen.
Einbau der Reduzierhülse:
Um die Reduzierhülse einzubauen muss nun letztmalig der Lagerring, wie schon gezeigt, gezogen werden. Dann werden die Dichtringe ausgebaut und den Sitz der Dichtringe mit 600er Schmirgel von Ablagerungen befreit.
Dann das Lagerschild auf ca. 80°C im Backofen oder mit dem Heißluftfön erwärmen und die Reduzierhülse auf Raumtemperatur belassen. Würde die Reduzierhülse heruntergekühlt, würde sich die Luftfeuchte gleich auf der Oberfläche niederschlagen und als Trennmittel für das Dichtmittel fungieren.
Beim Ausbau der Dichtringe mit einem Austreiber könnte man den Sitz der Dichtringe beschädigt haben. Zur Sicherheit wird daher die Hülse von außen und der Sitz der Hülse im Lagerschild mit der dauerelastische Dichtung Dirko HT dünn eingestrichen. Das dichtet die Reduzierhülse im Lagerschild entlang einer möglichen Beschädigung vor eindringendem Meerwasser ab.
Die Hülse ist einseitig angeschrägt, damit die Radialdichtringe leichter in die Hülse eingesetzt werden können. Die Schräge zeigt in den Bildern nach oben (innen ins Saildrive).
Links: Die Hülse mit der Schräge nach oben in das Lagerschild legen. Mit dem Eintreiber, einem 52mm Stempel und dem Zentriertool die Hülse in das Lagerschild eintreiben.
Rechts: Die Hülse sitzt nun im Lagerschild.
Links: die 1 oder 2 Passringe wieder in das Lagerschild einlegen. Dann mit dem Eintreiber, einem 61mm Stempel und dem Zentriertool den Lagerring in das Schild eintreiben. Nun ist das Lagerschild bereit zur Aufnahme eines 48mm Lagerrings.
Damit ist der Einbau des SD60-Propellerwelle-Radialdichtring-Upgrade-Kit abgeschlossen. Die vielen vorher gezeigten Werkzeuge sind nicht mehr notwendig. Der Austausch der Radialdichtungen ist jetzt genauso einfach wie bei einem SD40 / SD50 oder vielen anderen auf dem Markt befindlichen Saildrives.
Radial Dichtringwechsel mit dem SD60-Propellerwelle-Radialdichtring-Upgrade-Kit:
Die alten Dichtringe werden mit einem Austreiber und einem Hammer aus dem Lagerschild getrieben. Bitte mit Vorsicht, damit die Hülseninnenwand nicht beschädigt wird. Dann die Hülseninnenwand mit 600er Schmirgelleinen von Kalkablagerungen befreien, sauber putzen und einfetten.
Nun werden die beiden 48mm Dichtringe, den ersten mit der Schlauchfeder nach unten, den zweiten mit der Schlauchfeder nach oben, eingelegt und einzeln mit dem Eintreiber-Tool aus dem Upgrade-Kit in die endgültige Position gebracht.
Die Dichtlippen beider Dichtringe großzügig mit seewasserfestem Fett einschmieren, jedoch nicht den Zwischenraum füllen. Es muss sich eine Druckdifferenz bilden können.
Auch den Dichtring von der Seewasserseite nicht mit Fett füllen. Die Dichtlippe des Radial-Dichtring läuft auf der Welle, erwärmt sich und wird vom Seewasser geschmiert und gekühlt.
Versetzen der Dichtringe:
Sollte die Propellerwelle Einlaufspuren von den Radialdichtringen von >0,3mm aufweisen, können die Dichtringe mittels einer Kunststoff Scheibe aus dem Upgrade Kit um 2mm versetzt werden und damit wieder auf einem unbeschädigten Stück der Propellerwelle dichten.
Es hat sich bei mir die nachfolgende Reihenfolge bewährt:
Immer wenn die Einlaufspuren >0,3mm gemessen wurden:
Beim 1. Mal: Die Dichtringe um 2mm versetzen.
Beim 2. Mal: 2mm Ring raus; Sleeve auf die Welle aufziehen.
Beim 3. Mal: Die Dichtringe um 2mm auf den Sleeve versetzen.
Beim 4. Mal: Neu beschichten ( Dann sind 20 Jahre um und immer noch billiger als eine neue Welle, sofern überhaupt verfügbar.)
SD60-Propellerwelle-Radialdichtring-Upgrade-Kit:
Ein SD60 Propellerwellen-Dichtungs-Upgrade-Kit enthält:
1. Dirko HT dauerelastische Dichtungsmasse
2. Eintreiber-Tool
3. Aluminium Hülse
4. Zwei voll mit Elastomer umschlossene Dichtringe 48mm Durchmesser
5. 2mm Abstandsring.
6. Zwei O-Ringe zum Abdichten des Lagerflansch.
Einfach die Bestellliste laden, die Anzahl der gewünschten Teile eintragen und die Datei mir zusenden. (Info: Die Datei läßt sich im Acrobat Reader direkt bearbeiten und rechnet auch.)
Oder mir eine Mail schreiben
Haftungsausschluss:
Diese Anleitung wurde nach bestem Wissen und Gewissen anhand einem von mir selbst durchgeführten Reparatur/ Wartung durchgeführt und verschriftlicht.
Die Anleitung wurde sorgfältig von mir erstellt und geprüft. Es wird keine Haftung für die Anwendung dieser Anleitung oder für Beschädigungen, die durch diese Anleitung oder Teile entstehen, übernommen.
Copyright:
Jochen Brickwede im September 2026
- Details
- Zugriffe: 4591
Prevent corrosion of heat exchangers
I have a sealing kit available to solve/reduce the problem. Email me and send me the order form. See also the end of this repair report.
A follow-up report detailing many more corrosion damages to the heat exchanger will appear in PALSTEK 1-26 magazine.
A video is available on my YouTube channel.
RESULT: After 1.5 years, I separated the heat exchanger and exhaust mixer again and inspected them. See the photos at the end of the repair report.

Yanmar and Volvo, two renowned marine engine manufacturers, combine cast aluminum heat exchangers with exhaust mixers made of stainless steel or cast iron, thus creating galvanic corrosion from the first day of operation.
For Volvo pictures, please see further down.
Temperature alarm on a Yanmar 3JH3 engine. Cooling water is coming out of the exhaust, but further inspection reveals no cooling water in the internal cooling circuit. Any additional cooling water quickly seeps away somewhere. Everything on the engine is dry and it runs smoothly, so the search for the cause is focused on the heat exchanger. This is where the excess engine heat is transferred to the external seawater cooling circuit.

In the heat exchanger, the heat from the internal engine cooling circuit is cooled with seawater, as are the engine exhaust gases. In the exhaust mixer, the exhaust gases are mixed with the seawater from the heat exchanger and fed into the flexible exhaust hose with a water lock. When the water lock is full, the water-exhaust mixture is expelled overboard.
In the Yanmar engine, the exhaust mixer and heat exchanger are connected and sealed with a V4A metal gasket according to the manufacturer's instructions.
Overview of a nearly 25-year-old Yanmar 3JH3CE diesel engine with an SD50 saildrive.

Removing the heat exchanger with exhaust mixer is relatively easy. Five screws, two nuts, and a few hose clamps later, the heat exchanger and exhaust mixer are removed.


Left image: After removing the exhaust mixer, the cause was quickly identified. Extensive corrosion around the exhaust outlet had done its work, creating a connection between the exhaust duct and the internal cooling circuit. The water from the internal cooling circuit had drained into the exhaust system, causing overheating.
Right image: In contrast, a new heat exchanger.
Clearly visible is the corrosion that had eaten its way from the exhaust system into the aluminum material of the heat exchanger. And not, as a Yanmar service center tried to convince me, that they had neglected to replace the coolant in the internal engine cooling circuit.
The damage pattern certainly looks familiar. An aluminum heat exchanger is connected to a V4a gasket and a V4a exhaust mixer. It all looks like a galvanic cell.

The galvanic potentials between the aluminum alloy of the heat exchanger and the V4A gasket/exhaust mixer are far apart. The voltage difference is over 1V. To create a galvanic element, the two metals must be connected.
Using a multimeter, the resistance between the aluminum heat exchanger and the V4a exhaust mixer is measured at 0.0 ohms. The different metals are therefore very well bonded.
A few basics:
Galvanic element made of aluminum heat exchanger and V4a gasket/exhaust mixer.

An electrical circuit, even a galvanic one, must be closed for current to flow (red arrow) and the destructive work to take place. When current flows, the aluminum electrons migrate to the V4a stainless steel and replace the lost electrons. The aluminum atoms, deprived of their two electrons (= aluminum ions), then detach from the stable metal lattice. The heat exchanger essentially functions as a sacrificial anode to protect the V4a stainless steel.
What performs the function of the electrolyte in this galvanic cell?


For this purpose, the exhaust mixer was also removed from the heat exchanger on a similar machine. This machine had received a new heat exchanger at approximately 2000 hours of operation, which is now 10 years old and has 1000 operating hours on the clock.
Left image: Water droplets in the exhaust mixer on a layer of soot. A layer of soot is also conductive.
Right image: Moist crystalline deposits in the heat exchanger, directly behind the V4a seal. Here, too, corrosion damage is already visible at the heat exchanger outlet. The numerous moist deposits directly behind the V4a seal in the heat exchanger are noticeable. There are more of them at the bottom than at the top, which indicates the accumulation of condensate. This is despite the fact that the prime mover always ran for at least 20-30 minutes, or had otherwise been operated for several hours.
Exhaust temperatures in small diesel engines range from approximately 300°C to 600°C. Approximately 20 cm behind the heat exchanger outlet, seawater mixes with the exhaust gases. When the engine is stopped and cools to ambient temperature, the hot exhaust gases in the exhaust pipe contract by a factor of 2.2.
In addition, when the engine is shut down, the compression can stop the rotational movement before the last pass through top dead center and cause it to reverse. It is very likely that a cylinder was in the exhaust stroke in this situation and drew in up to 1/3 of its displacement = 0.5 liters of exhaust gas from the heat exchanger. (3JH3 engine, 1500cc displacement)
For the two reasons mentioned above, it is conceivable that air moistened by salt water could reach the heat exchanger, condense there, and collect between the V4A gasket and the aluminum heat exchanger. The galvanic element heat exchanger/exhaust gas mixer has thus received the necessary electrolyte.
Since there is no sacrificial anode in this area, galvanic corrosion takes its course.
Stopping galvanic corrosion:
To stop galvanic corrosion, the galvanic circuit must be interrupted. The condensate (electrolyte) cannot be prevented, so the exhaust mixer must be mounted insulated from the heat exchanger. This means the original Yanmar V4a gasket remains.

I then started testing with electrically insulating seals for exhaust systems.

A new seal is cut from a sample.
With a pillar drill it is easiest to drill the hole to 10mm at slow speed and with drilling oil.

This can also be done with a hand drill.
Note: Regardless of the drilling machine, use new, sharp drill bits (there are also special drill bits for V2A/V4A steel), drill slowly, and cool the drill bit with oil. Otherwise, the hole will be elongated.
The fiberglass-reinforced polyamide sleeves with a collar are shortened so that they no longer protrude and are flush with the mounting surface. This can be done with a small angle grinder.

The exhaust mixer is bolted on with washers and lock nuts.

After installation, the ohmic resistance between the exhaust mixer and the heat exchanger is measured. Here, it is infinite (O.L). This means there is no longer any electrical connection. The galvanic circuit is interrupted.

The exhaust mixer is now mounted insulated from the heat exchanger. After a test run lasting several hours, nothing came loose or leaked. A review will be conducted this fall to determine how the seal performs in this environment.
Inspecting the seal and cleaning the transition between the heat exchanger and exhaust mixer must then be included in the engine's annual maintenance schedule.

Note:
The nuts used are lock nuts with a metal locking mechanism. Plastic is unsuitable due to temperatures around 105°C.

The locking feature is visible in the left-hand image. The triangular tabs slightly compress the threads. The nut is screwed on in this direction. Tightening torque: 22–25 Nm.
In contrast, here is the underside of the nut. Tikal may be used as a release agent.
A temperature measurement at the connecting flange showed a temperature of 95°C – 105°C. This is still well below the maximum temperature of the sealing material and insulating sleeves.

The repair described is also ideal for maintaining or extending the functionality of a still-functioning heat exchanger/exhaust mixer. It stops or reduces galvanic corrosion and extends the service life of the heat exchanger until repair/replacement is necessary.
Important!! Notes on preserving the value of the exhaust mixer

The exhaust hose on the exhaust mixer is screwed to the heat exchanger in an insulated manner.
The exhaust hose between the exhaust mixer and the water collector is designed to prevent the transmission of engine vibrations to the water collector during operation. The exhaust hose is heavy and strains the exhaust mixer. A few years ago, I noticed a small crack in the exhaust mixer.


Image left: Crack from the outside. Image right: View from the inside.
Even after cleaning with a blasting device, the contamination inside the exhaust mixer is so severe that a stainless steel weld will not hold, according to a welding expert.
Contaminants will continually escape from the crack during welding, complicating the weld's adhesion.


Image left: Without reinforcement. Image right: With a stainless steel reinforcement.
But a stainless steel reinforcement can be installed on the outside, which will drastically extend the service life of the exhaust mixer. He was right. After 10 years, this part is still in operation.
So I can highly recommend this service life-extending measure.
Yanmar's conclusion:
Yanmar has an impeccable reputation for propulsion engines in the marine and construction sectors. So why would a renowned manufacturer enter the market with such a (deliberate?) design flaw? Do they want to give their service companies an additional slice of the service life pie in addition to normal maintenance?
Why was the material chosen in such a way that the much more expensive part would be destroyed by galvanic corrosion? A cheaper "loss part" that protects the heat exchanger would certainly be more in the interest of the customer.
The heat exchangers last 10-12 years, sometimes a bit longer. In addition, such spare parts not only become exorbitantly expensive over the years (2025: approx. €3,600), but eventually become unavailable. This is despite the fact that the engine continues to start reliably and would gladly deliver many more hours of operation.
I asked Yanmar these and other questions in July at a personal meeting in Almere, Netherlands.
Yanmar provides spare parts for 10 years after the end of production, plus an additional five years for safety reasons. Where possible, the heat exchangers are used together for an engine group. Furthermore, heat exchangers are found not only in the marine sector but also in the construction and industrial sectors. Therefore, Yanmar expects a much longer availability than the stated 15 years.
My recommendation is to insulate the heat exchanger from the exhaust mixer, as described. This is the only way to prevent galvanic corrosion on the heat exchanger, or at least significantly slow it down. Then include the connection between the heat exchanger and the exhaust gas mixer in a 1-2 year inspection plan, and then nothing stands in the way of a long service life of the heat exchanger.
For this purpose, I created a repair kit with the support of a gasket manufacturer.
It contains all the parts needed to isolate the exhaust mixer from the heat exchanger. The original stainless steel seal shown is replaced by the seal from the kit. Email me and send me the order form.

The kit is compatible with the following engines:
3JH2, 3JH2E, 3JH2BE, 3JH3, 3JH3E, 3JH3CE, 3JH3Z, 3JH3Z1, 3JH3Z2, 3JH4BE, 3JH4C, 3JH4E, 3JH45, 3JH5E
4JH, 4JH-HT, 4JH-T, 4JH-TE, 4JHE, 4JH2-DTE, 4JH2-HTE, 4JH2-TE, 4JH2-UTE, 4JH2-UTB, 4JH2E
4JH3, 4JH3-DTE, 4JH3-TCE, 4JH3-TE, 4JH3ZA
4JH4-HTBE, 4JH4-HTE, 4JH4-TBE, 4JH4-TCE, 4JH4-TE
4JH4AE, 4JH4C, 4JH4E, 4JH4GB4E, 4JH45
4JH5E, 4JH57
Gasket kits for other engine types are available. The kit is also available with a postcard-sized piece of gasket material. This can be used to cut a gasket for an engine not listed here.
Preventing Heat Exchanger Corrosion in Volvo D1, D2, D3, MD22, TMD22 and 20XX Engines
This problem is also not unknown with Volvo machines.
In the spring, my dock neighbor on his D1-30F machine also had a rusted-through heat exchanger with a cast iron exhaust mixer connected to it.
This machine is 12 years old. The repair was carried out using genuine Volvo parts worth approximately €3,000.
The photo on the left shows the machine after the repair. The heat exchanger (silver), the gasket, and the exhaust mixer (green in the foreground with the connected exhaust hose) were replaced according to the manufacturer's instructions.
The familiar signs of corrosion were visible at the outlet of the old heat exchanger.


Using a grinding test (see the end of this repair report), it was quickly determined that the heat exchanger is made of cast aluminum and the exhaust mixer is made of gray cast iron. If these two parts are joined according to the manufacturer's instructions, a galvanic cell is created, with the known corrosion damage. See also the table on galvanic potentials at the beginning of this repair report.
The exhaust mixer on this machine will also soon be electrically insulated, thus preventing or reducing the formation of the galvanic cell. The procedure is the same as described above for the Yanmar machine: a temperature-stable gasket, glass-fiber-reinforced sleeves, V4a washers, and lock nuts.
Conclusion Volvo:
The cast-iron exhaust mixer is also offered as a V4a part. The galvanic voltage is even greater in this case, and corrosion progresses even faster. See the table at the beginning of this report. That can't be the solution. Corrosion of heat exchangers at the transition to the exhaust mixer is also being reported in various Volvo forums. The 10-12 year period also comes up repeatedly.
My gut feeling tells me that while a stainless steel exhaust mixer creates a higher galvanic potential, it is smooth on the inside and does not corrode. Therefore, I would prefer a stainless steel exhaust mixer.
I've tried to contact Volvo about this issue, so far without success.
With the help of a gasket manufacturer, I've created a repair kit.
It contains all the parts needed to isolate the exhaust mixer from the heat exchanger. Just send me an email and enclose the order form.

The kit is compatible with the following engines.
D1-13, D1-13B, D1-13F, D1-20, D1-20B, D1-20F, D1-30, D1-30B, D1-30F
D2-40, D2-40B, D2-40F
2010, 2010-C, 2010-D, 2020, 2020-C, 2020-D, 2020B
2030, 2030-C, 2030-D, 2030B
2040, 2040-C, 2040-D, 2040B
Additional kit for Volvo engine types:
D2-55A, D2-55B, D2-55C, D2-55D, D2-55E, MD22L-B, MD22P-B, TAMD22P-B, TAMD31S-A, TMD22-B, TMD22P-C
Gasket kits for other engine types are available. The kit is also available with a postcard-sized piece of gasket material. This can be used to cut a gasket for an engine not listed here.
Update June 2026:
Initial results after 1.5 years:
About 1.5 years have passed since the trial installation. It is time to check whether the insulating connection has served its purpose.


Left image: Exhaust outlet of a new heat exchanger
Middle image: Cleaned exhaust outlet surface
Right image: Close-up of the cleaned surface.
The blue gasket mentioned in the repair report had a paper-like surface. It absorbed moisture and adhered strongly to the heat exchanger surface; it could only be scraped off using a sharp knife blade. It did not prove effective. Fortunately, much more durable high-temperature exhaust gaskets are available nowadays.
Apart from marks left by cleaning with the knife blade and 240-grit abrasive cloth, there are no signs of galvanic corrosion on the surface. I can therefore conclude: "I did everything right."
Material analysis using grinding sample:
As a shipowner, you're not usually also well-versed in metallurgy. A good tool for a rough assessment of the material is a grinding test using a grinder.

Cast aluminum, rather fine dust without sparks

Stainless steel, single red sparks in a straight line

Cast iron, reddish sparks in a compact jet.
Disclaimer:
This manual was compiled and written to the best of my knowledge and belief based on a repair/maintenance job I performed myself.
I have carefully prepared and checked the manual. No liability is assumed for the use of this manual or for damage caused by this manual or parts.
Copyright:
Jochen Brickwede, August 2025, Update in July 2026
- Details
- Zugriffe: 4996
Wärmetauscher Korrosion verhindern
Yanmar und Volvo sind betroffen
Zur Lösung/ Verringerung des Problems habe ich ein Dichtungs Kit verfügbar. Schreibt mir eine Mail und sendet mir den Bestellbogen zu. Siehe auch am Ende dieses Reparaturberichtes.
Im PALSTEK 1-26 Magazin escheint ein Folgebericht mit vielen weiteren Korrosionsschäden am Wärmetauscher.
Auf meinem Youtube Kanal ist ein Video verfügbar.
ERGEBNIS: Nach 1,5 Jahren habe ich Wärmetauscher und Abgasmixer wieder getrennt und nachgesehen. Siehe Bilder am Ende des Reparaturberichtes.
Yanmar, Volvo und Vetus drei renommierte Bootsmotorenhersteller kombinieren Aluminiumguss Wärmetauscher mit Abgasmixer aus V2A- oder Gusseisen und erzeugen so galvanische Korrosion vom ersten Betriebstag an.
Für Volvo Bilder bitte weiter hinten nachsehen oder im Palstek 1-26.
Temperaturalarm an einer Yanmar 3JH3 Antriebsmaschine. Kühlwasser kommt zwar aus dem Auspuff, aber bei der weiteren Überprüfung findet man kein Kühlwasser im inneren Kühlkreislauf. Was nachgegossen wird versickert sehr schnell irgendwo. An der Maschine ist alles trocken, sie läuft ohne Probleme, also konzentriert sich die Suche nach der Ursache auf den Wärmetauscher. Hier wird die überschüssige Motorwärme an den äußeren Seewasser-Kühlkreislauf übergeben.
Im Wärmetauscher wird die Wärme vom inneren Motor-Kühlkreislauf mit Seewasser gekühlt, ebenso die Motorabgase. Im Abgasmischer werden die Abgase mit dem Seewasser aus dem Wärmetauscher gemischt und in dem flexiblen Abgasschlauch mit Wassersammler eingeleitet. Ist der Wassersammler voll, wird das Wasser-Abgas Gemisch Außenbords ausgestoßen.
Im Yanmar Motor werden Abgasmischer und Wärmetauscher nach Herstelleranweisung über eine V4A Metalldichtung miteinander verbunden und abgedichtet.
Übersichtsbild einer fast 25Jahre alten Yanmar 3JH3CE Dieselmaschine mit SD50 Saildrive.
Der Ausbau des Wärmetauschers mit Abgasmixer ist relativ einfach. 5 schrauben, 2 Muttern und ein paar Schlauch-Schellen später ist der Wärmetauscher samt Abgasmixer ausgebaut.
Linkes Bild: Nach der Entfernung des Abgasmischers ist die Ursache schnell gefunden. Eine großflächige Korrosion rund um den Abgasausgang hat hier ganze Arbeit geleistet und eine Verbindung von Abgaskanal zum inneren Kühlkreislauf hergestellt. Das Wasser des inneren Kühlkreislauf ist hier in den Abgastrakt abgelaufen und hatte die Überhitzung ermöglicht.
Rechtes Bild: Im Gegensatz dazu ein neuer Wärmetauscher.
Ganz klar zu sehen ist die Korrosion, die sich vom Abgastrakt in das Aluminium Material des Wärmetauschers hineingefressen hat. Und nicht, wie mir ein Yanmar Service Betrieb weismachen wollte, dass man den Wartungsaustausch der Kühlflüssigkeit des inneren Motorkühlkreislauf vernachlässigt hätte.
Das Schadensbild kommt einem sicherlich gleich bekannt vor. Ein Aluminium Wärmetauscher wird mit einer V4a Dichtung und einem V4a Abgasmischer verbunden. Das sieht alles nach einem galvanischen Element aus.
Die galvanischen Spannungen von der Aluminium Legierung des Wärmetauschers und die V4A Dichtung/ Abgasmischer liegen weit auseinander. Die Spannungsdifferenz ist über 1V. Um ein galvanisches Element zu erhalten müssen die beiden Metalle miteinander verbunden sein.
Mit einem Multimeter werden zwischen dem Aluminium Wärmetauscher und dem V4a Abgasmischer 0,0 Ohm gemessen. Die unterschiedlichen Metalle sind somit sehr gut miteinander verbunden.
Ein bisschen Grundlagen:
Galvanisches Element aus Aluminium Wärmetauscher und V4a Dichtung/Abgasmischer.
Ein Stromkreis, auch ein galvanischer, muss geschlossen sein, damit Strom fließen (roter Pfeil) und das zerstörerische Werk stattfinden kann. Wenn Strom fließt wandern die Aluminium Elektronen zum V4a Edelstahl und ersetzen dort die abgegebenen Elektronen. Die Aluminium Atome, ihrer 2 Elektronen beraubt (==Aluminium-Ionen) lösen sich dann aus dem stabilen Metallgitter. Der Wärmetauscher funktioniert quasi wie eine Opferanode zum Schutz des V4a Edelstahls.
Was übernimmt bei diesem galvanischen Element die Funktion des Elektrolyten?
Dazu wurde an einer baugleichen Maschine ebenfalls den Abgasmischer vom Wärmetauscher abgeschraubt. Diese Maschine hatte mit ca. 2000h einen neuen Wärmetauscher bekommen der inzwischen 10 Jahre alt ist und 1000 Betriebsstunden auf der Uhr hat.
Linkes Bild: Wassertropfen im Abgasmischer auf einer Rußschicht. Grundsätzlich ist auch eine Rußschicht leitfähig.
Rechtes Bild: Feuchtkristalline Ablagerungen im Wärmetauscher, direkt hinter der V4a Dichtung. Auch hier sind bereits Korrosionsschäden am Wärmetauscher Ausgang sichtbar. Auffällig sind die vielen feuchten Ablagerungen direkt hinter der V4a Dichtung im Wärmetauscher. Dazu mehr unten als oben, was für die Ansammlung von Kondenswasser spricht. Obwohl die Antriebsmaschine grundsätzlich immer mindestens 20min-30min gelaufen ist oder anderenfalls einige Stunden betrieben worden war.
Die Abgastemperaturen bei den kleinen Dieselmotoren liegen bei ca. 300°C - 600°C. Ca. 20cm hinter dem Wärmetauscher-Ausgang wird Seewasser mit den Abgasen vermischt. Bei Motorstillstand und der Abkühlung auf Umgebungstemperatur zieht sich das heiße Abgas im Abgasschlauch um den Faktor 2,2 zusammen.
Zusätzlich kann beim Abstellen der Maschine die Drehbewegung vor dem letzten Durchgang durch den oberen Totpunkt durch die Kompression gestoppt und zurückbewegt werden. Es ist sehr wahrscheinlich das ein Zylinder in dieser Situation im Auslass-Takt war und bis zu 1/3 Hubraum = 0,5l feuchtes Abgas aus dem Wärmetauscher angesaugt hat. (3JH3 Motor, 1500ccm Hubraum)
Aus den beiden genannten Gründen ist es vorstellbar, dass von Salzwasser durchfeuchtete Luft bis in den Wärmetauscher gelangen, dort kondensieren, und sich zwischen V4A Dichtung und Aluminium Wärmetauscher sammeln kann. Damit hat das galvanische Element Wärmetauscher / Abgasmischer den notwendigen Elektrolyten erhalten.
Da sich keine Opferanode in diesem Bereich befindet nimmt die galvanische Korrosion Ihren Lauf.
Stoppen der galvanischen Korrosion:
Um die galvanische Korrosion zu stoppen muss der galvanische Stromkreis unterbrochen werden. Das Kondensat (Elektrolyten) kann man nicht verhindern, also muss der Abgasmischer isoliert an den Wärmetauscher montiert werden. Das bedeutet, die Original Yanmar V4a Dichtung bleibt weg.
Mit elektrisch isolierenden Dichtungen für Abgasanlagen habe ich dann die Versuche gestartet.
Aus einem Muster wird eine neue Dichtung geschnitten.
Mit einer Standbohrmaschine ist es am einfachsten, mit langsamer Geschwindigkeit und Bohröl das Loch auf 10,2mm - 10,5mm aufzubohren.
Das geht auch mit einer Handbohrmaschine.
Hinweis: Egal mit welcher Maschine gebohrt wird, neue scharfe Bohrer verwenden (es gibt auch spezielle Bohrer für V2A/V4A Stahl), langsam bohren und den Bohrer mit Öl kühlen. Sonst wird es ein Langloch.
Die Glasfaser verstärkten Polyamid- Hülsen mit Bund werden so gekürzt das sie nicht mehr herausschauen und bündig mit der Montagefläche sind. Das kann man mit einer kleinen Flex erledigen.
Der Abgasmischer wird mit Scheiben und Stoppmuttern angeschraubt.
Nach der Montage wird der Ohm’sche Widerstand zwischen Abgasmischer und Wärmetauscher gemessen. Hier ist er unendlich (O.L). Somit besteht keine elektrische Verbindung mehr. Der galvanische Stromkreis ist unterbrochen.
Nun ist der Abgasmischer vom Wärmetauscher isoliert montiert. Nach einem mehrstündigen Probelauf hat sich nichts gelöst oder war undicht. Im Herbst wird nachgeschaut, wie sich die Dichtung in diesem Umfeld bewährt hat.
Die Kontrolle der Dichtung und die Reinigung des Übergangs von Wärmetauscher und Abgasmischer muss dann in den jährlichen Wartungsplan der Antriebsmaschine mit aufgenommen werden.
Info:
Die verwendeten Muttern sind Stoppmuttern mit metallischer Sperre. Kunststoff eignet sich wegen der Temperaturen um 105°C nicht.
Die Sperre ist im linken Bild zu sehen. Die Dreiecke drücken etwas das Gewinde zusammen. In dieser Richtung wird die Mutter aufgeschraubt. Anzugsmoment 22-25Nm.
Im Gegensatz dazu die Unterseite der Mutter. Tikal als Trennmittel darf gerne verwendet werden.
Eine Temperaturmessung hat am Verbindungsflansch eine Temperatur von 95°C – 105°C ergeben. Das ist noch weit unterhalb der Maximaltemperatur von Dichtungsmaterial und Isolierhülsen.
Die beschriebene Reparatur eignet sich hervorragend auch als funktionserhaltende/-verlängernde Maßnahme an einem noch gut funktionierenden Wärmetauscher-Abgasmischer. Man stoppt /verringert die galvanische Korrosion und verlängert die Lebensdauer des Wärmetauschers bis zu einer notwendigen Reparatur/ Austausch.
Wichtig!! Werterhaltende Hinweise zum Abgasmischer
Abgas-Schlauch am Abgasmischer isoliert am Wärmetauscher angeschraubt.
Der Abgas Schlauch zwischen Abgasmischer und Wassersammler soll die Übertragung der Motorschwingungen im Betrieb auf den Wassersammler vermeiden. Der Abgasschlauch ist schwer und zerrt an dem Abgasmischer. Schon vor einigen Jahren ist mir ein feiner Riss am Abgasmischer aufgefallen.
Bild links: Riss von außen Bild rechts: Blick von innen
Selbst nach der Reinigung mit einem Strahlgerät sind die Verunreinigungen innen im Abgasmischer so stark, dass eine Edelstahl- Schweißnaht nicht halten wird, so ein Schweißfachmann.
Aus dem Riss werden während des Schweißens immer wieder Verunreinigungen austreten, die die Haftung der Schweißnaht erschweren.
Bild links: Ohne Verstärkung Bild rechts: Mit einer Edelstahl-Verstärkung
Aber von außen lässt sich eine Edelstahl Verstärkung anbringen, die die Lebensdauer des Abgasmischers drastisch verlängern wird. Er hat recht gehabt. Nach 10 Jahren ist dieses Teil immer noch in Betrieb.
Somit kann ich auch diese Lebensdauer verlängernde Maßnahme nur wärmstens empfehlen.
Fazit Yanmar:
Yanmar hat bei Antriebsmaschinen im Marine- und Baubereich einen tadellosen Ruf. Warum geht dann ein renommierter Hersteller mit einem solchen (gewollten?) Konstruktionsfehler in den Markt? Möchte man seinen Service Betrieben neben der normalen Wartung ein weiteres Stück vom Lebensdauerkuchen zuteilen?
Warum wurde die Materialwahl so getroffen dass sich das sehr viel teurere Teil durch galvanische Korrosion zerstört wird? Ein preiswerteres „Verlustteil“, welches den Wärmetauscher schützt wäre sicherlich eher im Sinne der Kunden.
Die Wärmetauscher halten 10-12 Jahre, manchmal auch ein bisschen länger. Dazu kommt es noch dass solche Ersatzteile im Laufe der Jahre nicht nur exorbitant teuer werden (2025: ca.:3600€), sondern irgendwann nicht mehr lieferbar sind. Obwohl der Motor weiterhin verlässlich anspringt und gerne noch viele weitere Stunden Betriebszeit abliefern würde.
Diese und weitere Fragen habe ich Yanmar im Juli und September bei einem persönlichen Treffen in Almere / NL gestellt.
Yanmar stellt 10 Jahre nach Produktionsende plus 5 Jahre zur Sicherheit Ersatzteile zur Verfügung. Wenn möglich werden die Wärmetauscher für eine Motorengruppe zusammen verwendet. Zusätzlich sind Wärmetauscher nicht nur im Marinebereich sondern auch im Bau- und Industriebereich zu finden. Daher geht Yanmar von einer weit längeren Verfügbarkeit aus als die genannten 15 Jahre aus.
Meine Empfehlung ist in jedem Fall den Wärmetauscher vom Abgasmixer, wie beschrieben, zu isolieren. Nur so kann die galvanische Korrosion am Wärmetauscher verhindert, zumindest aber sehr stark verlangsamt werden. Dann noch die Verbindung von Wärmetauscher und Abgasmixer in einen 1-2jählichen Überprüfungsplan aufnehmen, dann steht einer langen Lebensdauer des Wärmetauschers nichts mehr im Wege.
Dazu habe ich mit Unterstützung eines Dichtungsherstellers ein Dichtungs-Kit erstellt.
Es enthält alle Teile um den Abgasmischer vom Wärmetauscher zu isolieren. Die gezeigte Originaldichtung aus Niro wird durch die Dichtung aus dem Kit ersetzt. Einfach mir eine Mail schreiben und den Bestellbogen beilegen.
Für hier nicht genannte Motoren gibt es auch ein Postkarten großes Stück Dichtungsmaterial zum Selberausschneiden.

Das Kit ist mit den nachfolgenden Motoren kompatibel:
3JH2, 3JH2E, 3JH2BE
3JH3, 3JH3E, 3JH3CE, 3JH3Z, 3JH3Z1, 3JH3Z2
3JH4BE, 3JH4C, 3JH4E
3JH5E
4JH, 4JH-HT
4JH-T, 4JH-TE, 4JHE
4JH2-DTE, 4JH2-HTE, 4JH2-TE
4JH2-UTE, 4JH2-UTB, 4JH2E
4JH3, 4JH3-DTE
4JH3-TCE, 4JH3-TE, 4JH3ZA
4JH4-HTBE, 4JH4-HTE, 4JH4-TBE
4JH4-TCE, 4JH4-TE
4JH4AE, 4JH4C, 4JH4E, 4JH4GB4E,4JH45
4JH5E,4JH57
Dichtsätze für weitere Motorentypen in Vorbereitung. Das Kit ist auch mit einem postkartengroßes Stück Dichtungsmaterial verfügbar. Daraus kann man sich eine Dichtung, für eine hier nicht genannte Maschine schneiden.
Volvo D1, D2, D3, 20XX Motoren Wärmetauscher korrosion verhindern
Auch bei Volvo Maschinen ist dieses Problem nicht unbekannt.
Im Frühjahr hatte mein Stegnachbar mit seiner D1-30F Maschine ebenfalls einen durchgerosteten Wärmetauscher mit einem angeschlossenen Abgasmixer aus Gusseisen.
Diese Maschine ist 12 Jahre alt. Die Reparatur wurde mit Volvo Originalteilen im Wert von ca. 3000€ durchgeführt.
Das Foto links zeigt die Maschine nach der Reparatur. Es wurde der Wärmetauschers (silber) und der Abgasmischer (grün im Vordergrund mit dem angeschlossenem Abgas-Schlauch) nach Herstelleranweisung ausgetauscht.
Am Ausgang des alten Wärmetauschers waren die schon bekannten Korrosionsspuren zu erkennen.
Mittels Schleifprobe (siehe Ende dieses Reparaturberichtes) wurde schnell festgestellt dass der Wärmetauscher aus Aluminiumguss und der Abgasmischer aus Grauguss besteht. Werden diese beiden Teile nach Herstelleranweisung miteinander verbunden entsteht ein galvanisches Element mit den bekannten Korrosionsschäden. Siehe auch die Tabelle über die galvanischen Spannungen am Anfang dieses Reparatur-Berichtes.
Auch an dieser Maschine wird in Kürze der Abgasmischer elektrisch isoliert und damit die Entstehung des galvanischen Elementes verhindert bzw. vermindert. Das Verfahren ist wie weiter oben für die Yanmar Maschine beschrieben. Eine temperaturstabile Dichtung, glasfaserverstärkte Hülsen und V4a Scheiben und Stoppmuttern.
Fazit Volvo:
Der gusseiserne Abgasmischer wird auch als V4a Teil angeboten. Dann ist die galvanische Spannung noch größer und die Korrosion schreitet noch schneller voran. Siehe Tabelle am Anfang dieses Berichtes. Das kann doch nicht die Lösung sein. Auch in den diversen Volvo Foren wird über die Korrosion von Wärmetauschern am Übergang zum Abgasmischer berichtet. Auch der Zeitraum von 10-12 Jahren taucht immer wieder auf.
Mein Gefühl sagt mir, ein Niro Abgasmixer hat zwar eine größere galvanische Spannung, ist aber innen glatt und korrodiert nicht. Somit würde ich einen Niro Abgasmixer vorziehen.
Mit Unterstützung eines Dichtungsherstellers habe ich ein Reparatur Kit erstellt.
Es enthält alle Teile um den Abgasmischer vom Wärmetauscher zu isolieren. Einfach mir eine Mail schreiben und den Bestellbogen beilegen.
Das Kit ist mit den nachfolgenden Motoren kompatibel
D1-13, D1-13B, D1-13F, D1-20, D1-20B, D1-20F, D1-30, D1-30B, D1-30F
D2-40, D2-40B, D2-40F
2010, 2010-C, 2010-D
2020, 2020-C, 2020-D, 2020B
2030, 2030-C, 2030-D, 2030B
2040, 2040-C, 2040-D, 2040B
Weiteres KIt für Volvo Motortypen:
D2-55A, D2-55B, D2-55C, D2-55D, D2-55E, MD22L-B, MD22P-B, TAMD22P-B, TAMD31S-A, TMD22-B, TMD22P-C
Dichtsätze für weitere Motorentypen vorhanden. Einfach eine Mail schreiben.
Das Kit ist auch mit einem postkartengroßes Stück Dichtungsmaterial verfügbar. Daraus kann man sich eine Dichtung, für eine hier nicht genannte Maschine schneiden.
Erste Ergebnisse nach 1,5 Jahren:
Inzwischen sind rund 1,5 Jahre seit dem Versuchseinbau vergangen. Zeit mal nachzusehen ob die isolierende Verbindung Ihren Zweck erfüllt hat.
Linkes Bild: Abgasausgng eines neuen Wärmetauschers
Mittleres Bild: gereinigte Fläche Abgasausgang
Rechtes Bild: Ausschnitt der gereinigten Fläche.
Die blaue Dichtung aus dem Reparaturbericht hatte eine Papieroberfläche. Die hat sich mit Feuchtigkeit vollgesogen und klebte gut auf der Wärmetauscher Oberfläche. Sie ließ sich nur mit einer scharfen Messerklinge abkratzen. Die hat sich nicht bewährt. Gut das inzwischen wesentlich stabilere Hochtemperatur-Auspuffdichtungen zur Verfügung stehen.
Bis auf die Spuren durch die Reinigung mit Messerklinge und dem 240er Schmirgelleinen sind keine galvanische Korrosionsspuren an der Oberfläche zu finden. Somit kann ich nur feststellen, „Alles richtig gemacht“.
Materialanlyse mittels Schleifprobe:
Als Schiffeigner ist man normalerweise nicht auch noch in der Metallurgie bewandert. Ein gutes Hilfsmittel für eine ungefähre Einschätzung einer Materialbestimmung ist eine Schleifprobe mittels einer Flex.
Aluminiumguss, eher feiner Staub ohne Funken
Edelstahl, einzelne rote Funken in gerader Linie
Gusseisen, rötliche Funken im kompakten Strahl.
Haftungsausschluss:
Diese Anleitung wurde nach bestem Wissen und Gewissen anhand einem von mir selbst durchgeführten Reparatur/ Wartung durchgeführt und verschriftlicht.
Die Anleitung wurde sorgfältig von mir erstellt und geprüft. Es wird keine Haftung für die Anwendung dieser Anleitung oder für Beschädigungen, die durch diese Anleitung oder Teile entstehen, übernommen.
Copyright:
Jochen Brickwede im August 2025, Update im Juli 2026
- Details
- Zugriffe: 6929
Kompressor an Bord
Update vom 28.8.26:
Nach nicht einmal 40 Betriebsstunden und knapp über 2Jahren ist der Güde Kompressor 2x ausgefallen. Das 2. Mal mit veranschlagten knapp 300€ Reparaturkosten.
Daher wird der Güde Kompressor aus dem Test gestrichen. Vor dem Kauf kann ich wegen mangelnder Qualität nur warnen.
Bord-Tauchgerät als ein Problemlöser für viele Fälle
Wer schon mal ohne Tauchgerät eine Leine aus dem Propeller geschnitten hat, Seepocken vom Propeller gekratzt oder vom Rumpf geschabt hat weiß, wovon ich rede. Luftnot, Auftrieb und verlorenes Werkzeug sind die Probleme, die man bei diesen Arbeiten zu lösen hat. Weitere Anwendungen wie verklemmten Anker lösen, über Bord gegangene Teile retten sind weitere Anwendungen.
Abhilfe schafft entweder ein Pressluft-Tauchgerät oder ein 8 bar Bordkompressor, der sich auch hervorragend zum Aufblasen des Dinghi oder SUP eignet. Natürlich darf ein 2KW 230V Generator oder Sinus Wechselrichter nicht fehlen. Der ist aber in vielen Fällen schon an Bord.
Wer sich mit einer der beiden Lösungen beschäftigt, sollte zunächst einen Tauchkurs (Scuba oder OWD (steht für Open Water Diver oder Gerätetaucher auf Deutsch) und nicht nur einen Schnupperkurs) in einem Tauchverein / DLRG im örtlichen Schwimmbad belegen. Diese Grundkurse schließen mit einer Prüfung ab und werden typischerweise im Herbst/ Winter/ Frühling angeboten. Damit eignet man sich das nötige Grundlagen-Wissen rund um den Tauchsport an. Dieser OWD-Schein ist auch für den nächsten Hotel-Urlaub mit angeschlossener Tauchbasis interessant. Mit diesem Schein und einem frischen ärztlichen Attest kann man gleich am nächsten Tauchgang teilnehmen.
Ausrüstung für das Boot:
Atemregler ohne Hochdruckstufe gibt es schon für 60€ - 150€ von Mares, Scubapro oder weiteren Anbietern. Allen gemeinsam ist ein UNF 3/8 Zoll Anschluss.
Ich habe im Internet keine passende Adapter für die Druckluft Standard Verbindung und einem Atemregler mit UNF 3/8 Zoll Gewinde gefunden. Aber wie heißt es doch so schön: Was nicht passt, wird passend gemacht.
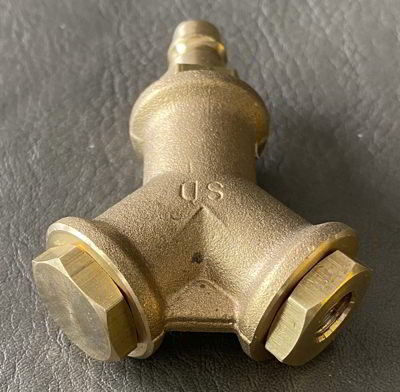
Für den Druckluftanschluss zum Kompressor benötigen wir (von links nach rechts) einen Y-Verteiler mit 3/8 Zoll Innengewinde, 2 Stopfen mit 3/8 Zoll Außengewinde, Standard Druckluftstecker mit 3/8 Zoll Außengewinde und eine Standard Druckluftbuchse mit 3/8 Zoll Außengewinde.
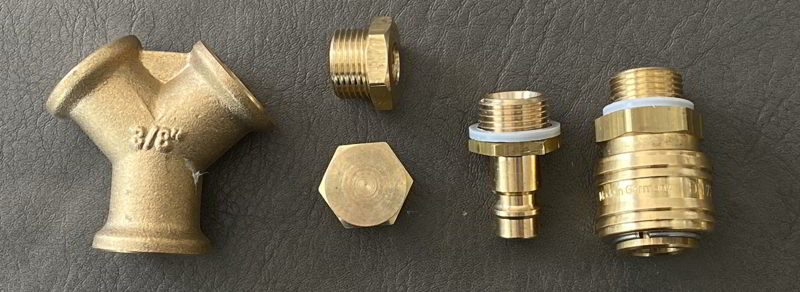
Hinweis: Es gibt anscheinen Probleme 3/8 Zoll Stopfen mit der notwendigen Wandstärke zu beziehen. Ich habe daher ein Set aus Y-Verteiler, Druckluftstecker, zwei Stopfen (einer oder beide mit Gewinde) zusammengestellt. Einfach mir eine Mail schreiben.
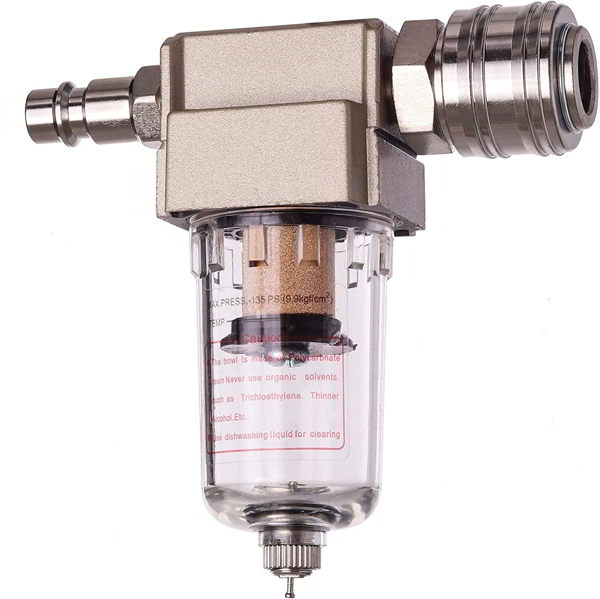
Links: Zum Anschluss an einem Kompressor ist noch eine Filtereinheit nötig, um die Luft zu filtern und von Öl und Wasser zu befreien.
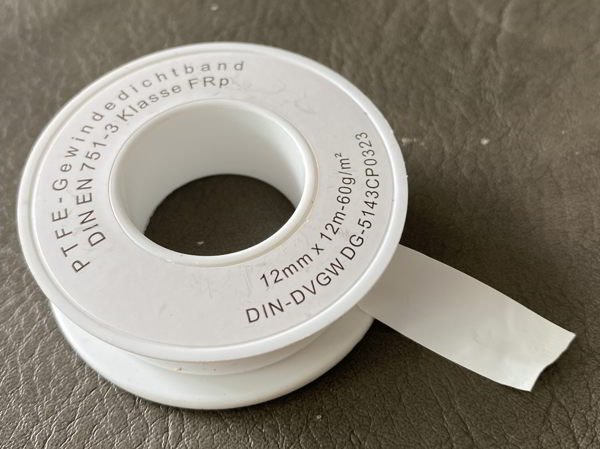
Mitte: Natürlich das Teflon oder PTFE Tape zum Eindichten nicht vergessen.
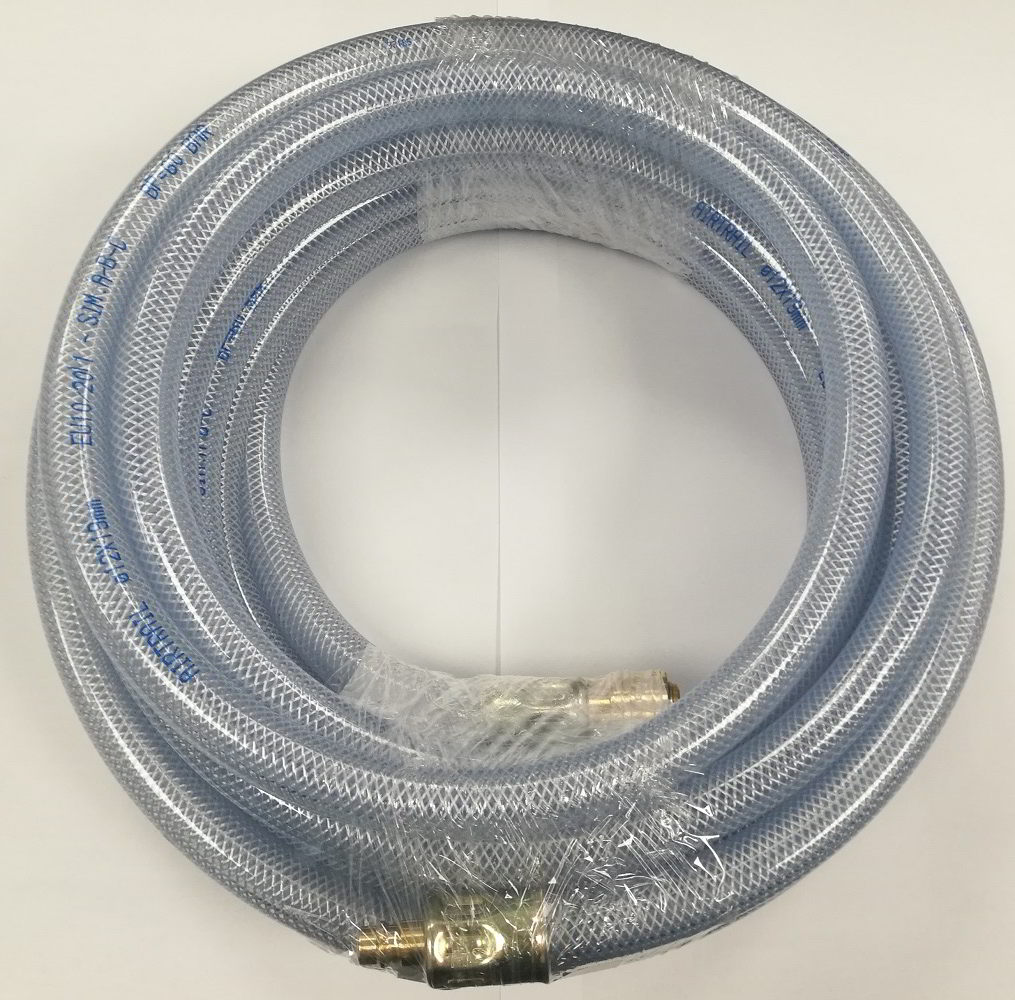
Rechts: Dazu noch 1x oder 2x 10m Luftschlauch um jeden Bereich am Bootsrumpf erreichen zu können. Der Schlauch sollte mindendestens 12mm Innendurchmesser haben. Das reduziert den Atemwiderstand erheblich. Gleichzeitig wirkt der Schlauch wie ein zusätzlicher Druckspeicher von 1,3 Liter pro 10m Länge.
Adapter für Lungenautomat:
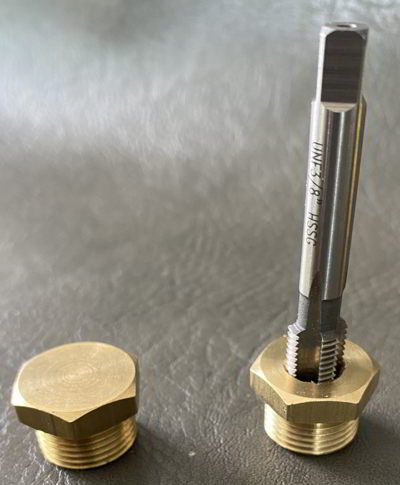
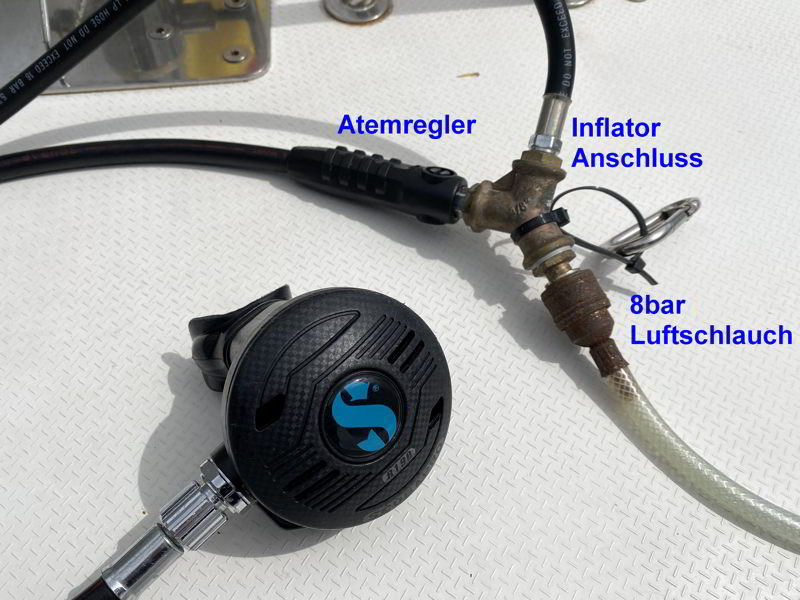
Links: Da nicht erhältlich, wird ein Stopfen mit 3/8 Zoll Außengewinde umgebaut und ein Adapter für den Atemregler hergestellt.
Dazu wird ein Stopfen genommen und mittig ein 8,5mm Loch gebohrt. Dann mit einem UNF 3/8 Gewindebohrer das Gewinde geschnitten.
Mitte: Für einen Atemregler: Verteiler, Stecker, Adapter und ein Stopfen.
Rechts: Für einen Atemregler und einem Inflatorschlauch für Weste oder Trockentauchanzug:Verteiler Stecker und 2x Adapter.
Welche Kriterien werden an den Kompressor angelegt?
In Ruhe atmen wir ca.20l Luft pro Minute an der Oberfläche. Nun arbeiten wir am Rumpf, Propeller oder am Anker in ein paar Metern Tiefe. Da kommt leicht das 3-fache an Luftbedarf zusammen. Dann wird uns die Luft auch noch über einen 10m langen Schlauch geliefert, was die Atmung weiter erschwert. Daher sind die angegebene Literleistung, Druck und das Tankvolumen das absolute Minimum
- 230V Betrieb
- Geräuschpegel <90dB (A)
- Lieferleistung >75Liter/min bei 8 Bar
- Mindestens 30 min Betriebszeit
- Tankvolumen 6 - 10 Liter. Entwässerungsöffnung für den Tank
- Ölfrei, dadurch wartungsarm und ölfreie Luft zum Atmen
- Kompakte Bauform
Die Ölfreiheit konnte teilweise nicht nachgewiesen werden (insbesondere die Teile vom Chinamann). Es kommen immer mehr Kompressoren mit Akkubetrieb auf dem Markt. Diese können mit den handelsüblichen Makita / Bosch / Metabo/ Festo … Akkus bestückt werden. Sie wurden nach dem Studium der technischen Daten wegen der geringen Betriebszeit (Akku) und zu geringer Luftleistung nicht weiter betrachtet.
Viele 230V Klein-Kompressoren haben nur Betriebszeiten von 15%-50%. Mit diesen Daten wird natürlich nicht geworben, diese Daten findet man nur in der Betriebsanleitung.
Zu guter Letzt waren die billigen angebotenen Kompakt-Kompressoren (auch die vom Chinamann) in erster Linie billig, laut oder mit zu geringer Luftleistung. Bei den technischen Daten wurde vieles nicht genannt oder passte einfach nicht zusammen. Wenn die Daten scheinbar nicht passen, kann ich hier nur vom Kauf abraten.
Vergleich der Lautstärke:
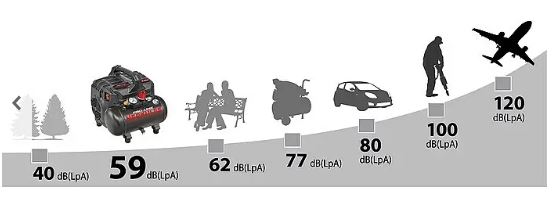
Lautstärke ist ein wichtiges Kriterium. Damit man die Lautstärkeangeben besser einordnen kann, schaue man sich die o.a. Tabelle an. Ein zu lauter Kompressor führt schnell zu schlechter Stimmung mit den Nachbar-Liegern im Hafen. Zum Beispiel war das Arbeitsgeräusch vieler (Baumarkt-) Kompressoren sehr hoch, sie lagen bei weit über 95dB Lärmpegel. Da kommt beim Betrieb Freude im Hafen auf.
Test der Kompressoren:
Es wurden nur Kompakt Kompressoren betrachtet und in die engere Wahl genommen, da der Platz an Bord ja auch nicht unendlich vorhanden ist. Die Messwerte wurden nicht unter Laborbedingungen, sondern im realen Gebrauch ermittelt. Da aber die Kompressoren direkt verglichen wurden, sind die Ergebnisse nicht im Betrag aber im Vergleich miteinander aussagekräftig genug.
Die Testkompressoren wurden im Motorraum betrieben. Durch die Enge und die glatten Wände war der Lautstärkepegel noch um einiges höher als in einer geräumigen Garage. Der Lärmpegel wurde mit einem Lautstärkemesser in 1m Entfernung gemessen.
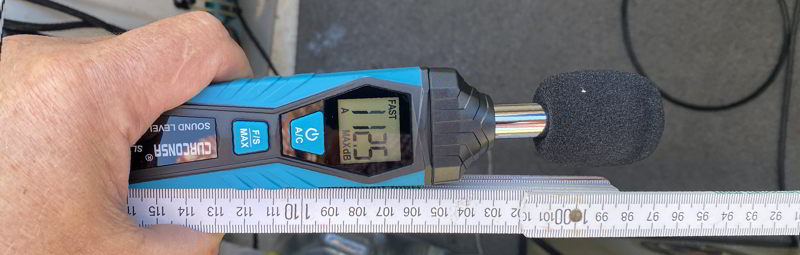
Lärmpegel des Lärm-Spitzenreiters.
Leider sind sich die Kompressoren Hersteller uneins, was sie in den Datenblättern schreiben und wie die Daten zustande kommen. Nirgendwo wird so viel gelogen wie in den Datenblättern. Daher danke ich dem Bert Schanner von HausundWerkstatt24.de, der einen Testkompressor zur Verfügung stellte und deren Vergleichs-Messergebnisse ich mit übernehmen durfte.
Von der Frau Dana Haller von der Fa. pro)sales GmbH wurde der Aerotec Extreme 240-5 Kompakt Kompressor zum Test zur Verfügung gestellt. Vielen Dank dafür.
Es wurden getestet:
Proter Baumarkt Kompressor
WELDINGER Flüsterkompressor FK 135 pocket
Aerotec Extreme 240-5
Stanley DST 100/8/6 Silent(*)
Güde Airpower 190/8/6(*)
Metabo Basic 160-6W OF(*)
(*) Werte aus dem Test der Firma Haus und Werkstatt 24.
Ich habe noch einen Baumarkt Kompressor in der Garage stehen. Da er aber auch in den Motorraum passte und in der Garage ziemlich laut war, habe ich ihn als„schlechtes Beispiel“ mit dazu genommen.
Baumarktkompressor Proter
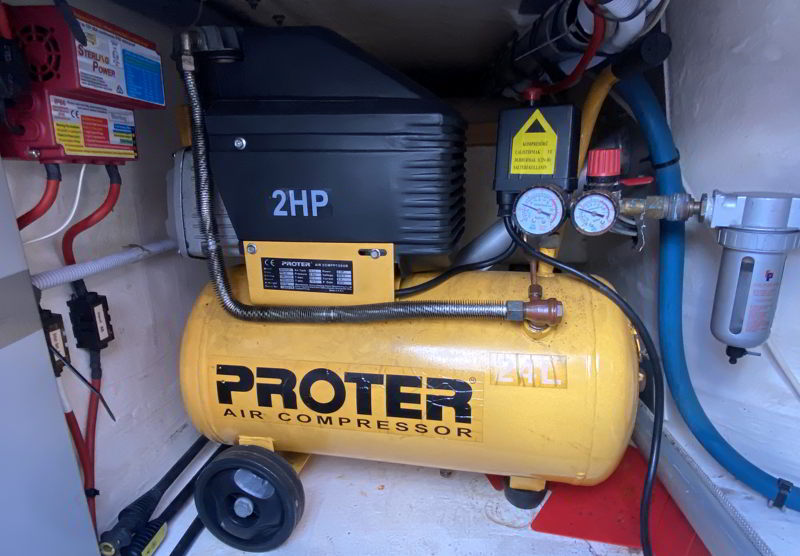
Technische Daten lt. Datenblatt
230V Wechselstrom; 1500W Motorleistung; Tankgröße 24lLiter; Tankdruck 8bar; Lieferleistung 190Liter; Lärmpegel 112db(A); Gewicht 25kg; Maße: 530x550x390 (alle Maße in mm); Dauerlauf geeignet. Preis: 149,-€
Der Lärmpegel von 112db(A) kommt einem startenden Jet schon recht nahe. Eine Zumutung für jeden Bootsnachbarn. Daher bekommt dieser Kompressor den Titel „Lärm-Spitzenreiter“ und wird nicht weiter betrachtet.
Aerotec Extreme 240-5: ( Baugleich mit Güde Kompressor Airpower 240/10/5; Original Nardi Kompressoren Italien )
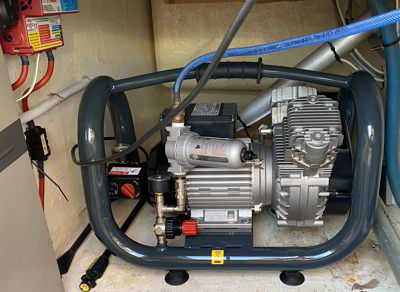
Technische Daten lt. Datenblatt:
230V Wechselstrom; 1100W Motorleistung; Tankgröße 5Liter; Tankdruck 10bar; Lieferleistung 140Liter an 4bar; Geregelter Ausgangsdruck 0 bar – 10 bar; Lärmpegel 72db; Gewicht 23kg; Maße: 530x310x390 (alle Maße in mm); Dauerlauf geeignet. Preis: ca. 450€
Der Luft Tank ist in dem Rohrbogen integriert. Als einziger Testteilnehmer liefert er 10bar Druck. Durch die niedrige Motordrehzahl und der 2 Zylinder Ausführung wird die Geräuschentwicklung (88db(A)) nicht als störend empfunden. Die Luft Lieferleistung ist hervorragend. Auch für 2 Taucher am Rumpf geeignet. Vom technischen Standpunkt mein technischer Spitzenreiter.
Der Kompressor kann im Internet bei verschiedenen Lieferanten bezogen werden. Importeur ist die Fa. Aerotec (Diese E-Mail-Adresse ist vor Spambots geschützt! Zur Anzeige muss JavaScript eingeschaltet sein!) in Seligenstadt.
Ein baugleiches Modell von Güde (in blauer Lackierung) mit der Bezeichnung Güde 240/10/5 ist für 350€-400€ im Internet zu bekommen.
WELDINGER Flüsterkompressor FK 135 Pocket.
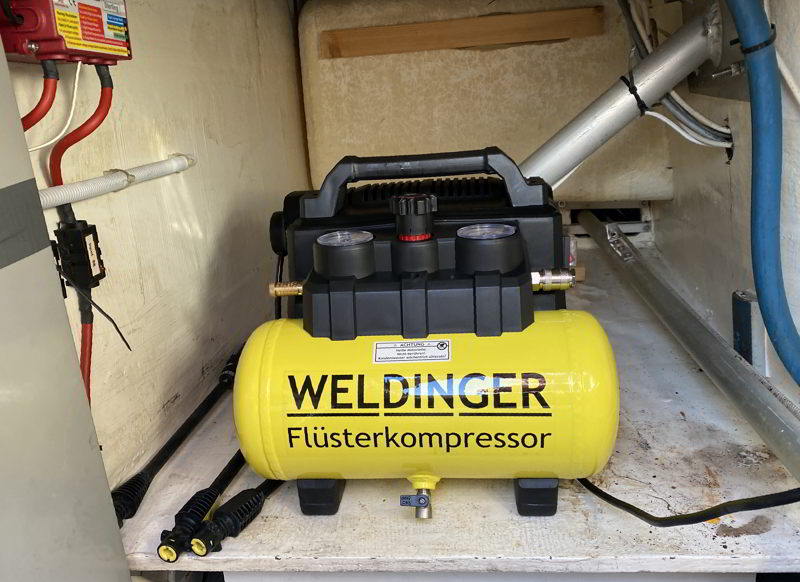
Technische Daten lt. Datenblatt:
230V Wechselstrom, 1100 W Motor und 110 l/min Lieferleistung an 4 bar
Tankgröße 6Liter; Fester Maximaldruck 8Bar; Wiedereinschaltdruck 6bar; Lärmpegel 65db; Gewicht 15,8kg; Abmessung (Breite x Höhe x Tiefe) 385 x 365x 375 (alle Maße in mm). Preis: 140€
Ein sehr schöner, kleiner und leichter Kompressor. Der Kompressor Lärmpegel wurde trotz seinen 85db(A) im Motorraum nicht als störend empfunden. Der Kompressor ist gut gedämmt.
Obwohl der gemessene Schallpegel mit 85db(A) höher als der aus dem Datenblatt mit 65db war, erfüllt dieser Kompressor die Anforderungen von Luft- Lieferleistung. In der Betriebsanleitung wird die eingeschränkte Betriebszeit (Abschaltung durch Überhitzung) explizit genannt. Im Test konnten wir das nicht feststellen.
Der Kompressor erfüllt die technischen Mindestanforderungen und das zu einen sehr guten Preis, mein Preissieger.
Der Kompressor kann im Internet bezogen werden. Mir wurde der Kompressor von Bernd Schanner von www.hausundwerkstatt24.de zur Verfügung gestellt. Danke nochmals dafür.
Stanley DST100/8/6 Silent
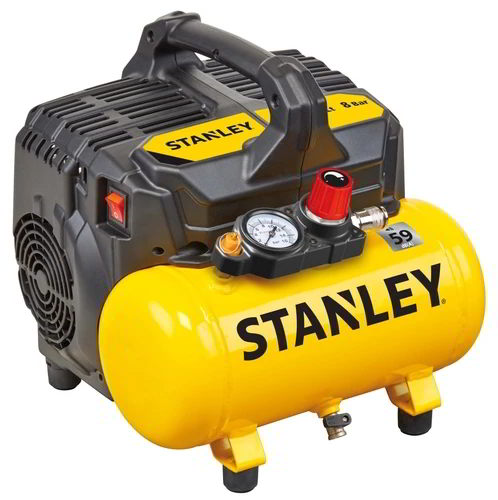
Technische Daten lt. Datenblatt:
750W; 6l Tank; Tankdruck 8bar; Lärmpegel 59db; Lieferleistung :105l; Gewicht: 15,5kg; Maße: 340 x 310 x 335 (in mm); Preis 149€
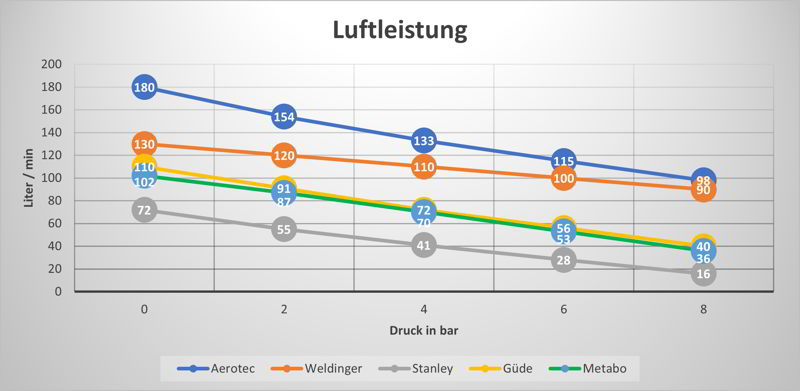
Im Test(*) wurden die nachfolgenden Luft-Liefermengen ermittelt. Hier ist deutlich zu sehen, wie sich die Angaben aus dem Datenblatt von den Testdaten unterscheiden. Dieser Kompressor ist mit 59db wunderbar leise aber für den geplanten Zweck nicht zu gebrauchen. Ein Indiz ist schon die Motorleistung von 750W. Damit ist die geforderte Luftleistung nicht zu stemmen.
Güde Airpower 190/8/6:
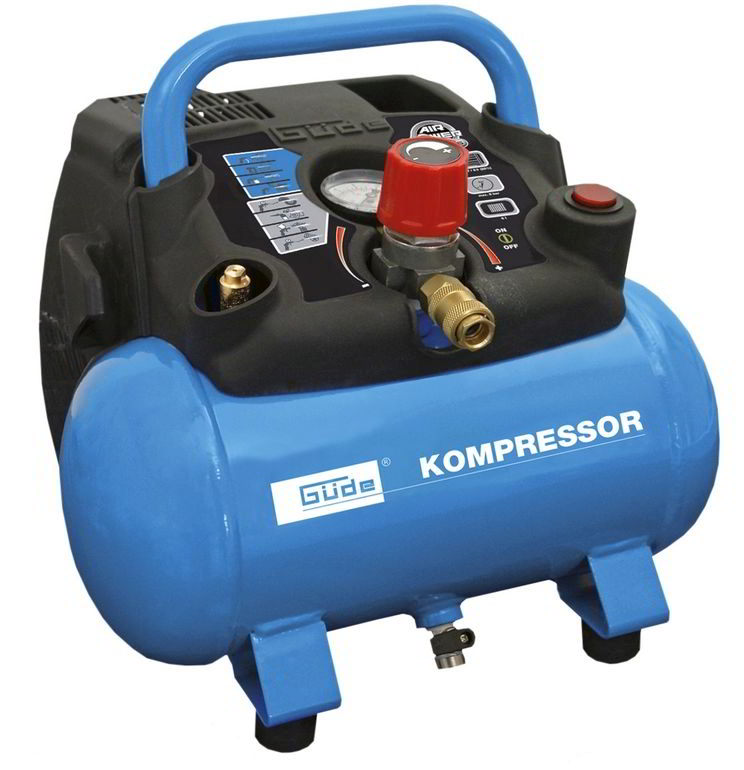
Technische Daten lt. Datenblatt:
230V; 1100W; 6Liter Tank; 8bar Tankdruck; Lärmpegel: 97db; Literleistung 145Liter; Gewicht: 8,5kg; Abmessungen: 340 x 310 x 335 (in mm); Preis 120€
Der Lärmpegel von 97db lassen eine Höllenmaschine befürchten, die gemessenen 90db(*) waren auch nicht leichter erträglich. Dazu noch eine massive Unterschreitung der Luftleistung, 110 Liter statt 145Liter/min. Auch dieser Kompressor ist für den geplanten Zweck nicht geeignet.
Metabo Basic 160-6W OF
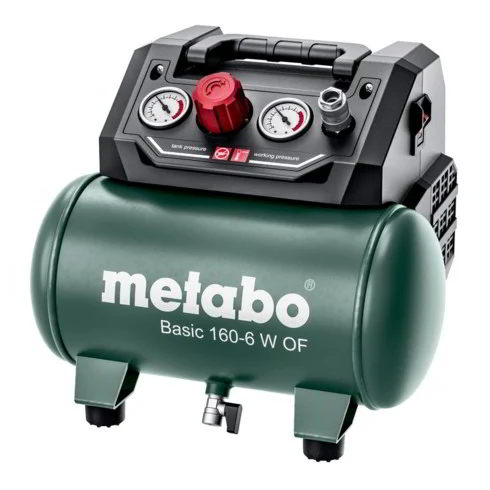
Technische Daten lt. Datenblatt:
230V; 900W Motorleistung;6L Tank; 8bar Tankdruck; Lärmpegel 82db; Luftleistung 65Liter; Gewicht: 8,4kg; Abmessungen: 340 x 300 x 290 (in mm). Preis 110€.
Im Test(*) wurde der Lärmpegel, wie im Datenblatt von 82db erreicht. Die Literleistung laut Datenblatt ist mal wieder ein Beispiel für die fehlende Normung. Der Hersteller Metabo gibt wohl die Literleitung für 4 bar Betriebsdruck an. Nichtsdestotrotz ist die Luftleistung dieses Kompressors nicht für den geplanten Zweck geeignet.
Luftleistung der getesteten Kompressoren
Nachzügler:
Nach dem Test wurde ich auf einen weiteren Kompressor hingewiesen. Der Nardi Esprit Hookah (nardicompressori.com), wird als komplettes Set, also mit 17m Schlauch und Atemgerät geliefert.Er hat 210l/min Ansaugleistung, ist ölfrei, zwei Zylinder und ist sehr leise.
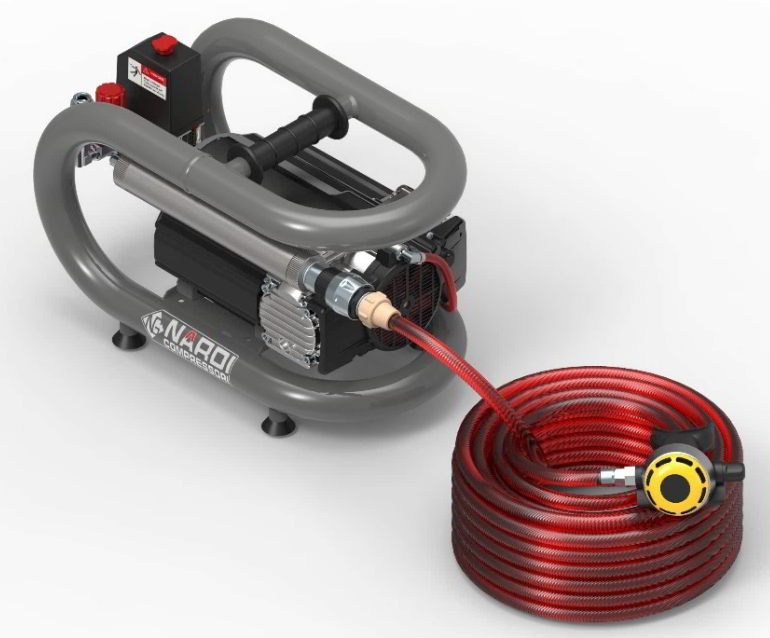
Mit diesem Hinweis kennen ich nun den Hersteller meines technischen Testsiegers. Der kam mir gleich so bekannt vor. Die Fa. Aerotec ist der Deutschland Importeur, der mir einen Kompressor aus Hause Nardi, gebrandet als „Aerotec Extreme“ zur Verfügung gestellt hat .Das Modell Nadi Esprit Hookah hat einen 3l Luft Tank. Das allein halte ich auf dem ersten Blick für etwas knapp bemessen. Da der Hersteller aber einen 17m Schlauch mit ca. 19mm Innendurchmesser gleich mitliefert, der weitere knapp 5l Tankvolumen bereitstellt, ist das gesamte Tankvolumen mit 8l ausreichend. 17m Schlauchlänge reichen bis zu einem 45 Fuß Mono Rumpf wohl aus.
Diese Version gibt es auch mit 12V oder 24V Motor. Da spart man sich die Umsetzung auf 230V. Wobei natürlich, aufgrund der höheren Ströme von ca. 40A – 45A (bei 12V), dickere Anschlussleitung notwendig sind.
Warum Ölfrei?
Ein ölfreier Kompressor hat Teflon Kolbenringe und benötigt kein Öl zur Schmierung. Ölige, muffig riechende Luft zu atmen, macht kein Spaß und ist zudem auch gesundheitsschädlich. Neben akuten Reizungen mit Husten und Atembeschwerden sind Übelkeit und Erbrechen wahrscheinlich. Das ölige Gemisch kann sich dauerhaft in der Lunge ablagern und so bei häufigem Einatmen das Lungengewebe schädigen.
Filter gegen Partikel und Feuchtigkeit.
Wenn Feuchtigkeit nicht vollständig aus der Druckluft entfernt wird, kann der Atemregler beim Tauchen in kälteren Gewässern vereisen und so zu einer lebensbedrohlichen Situation führen.
Luftansaugschlauch:
Wird der Kompressor im Motorraum betrieben, muss die angesaugte Luft mindestens 2m über den Boden angesaugt werden.Läuft ein Generator mit, so muss für einen guten Abzug der Abgase gesorgt werden.
Besonders gefährlich im Abgas ist das geruchs- und geschmacksneutrale Kohlenmonoxid (CO). CO stoppt die Bindung von Sauerstoff an das Blut und verursacht so einen unzureichenden Sauerstofftransport zu allen lebenswichtigen Organen. Dies kann und wird Kopfschmerzen, Schwindel, Übelkeit, Bewusstlosigkeit und sogar Herzversagen verursachen. Kohlendioxid (CO2) ist in sehr geringen Konzentrationen ein natürlicher Bestandteil der Luft.
In höheren Dosen führt es jedoch zu Atemeinschränkungen und sogar Atemstillstand. Die eingeatmete Luft mit zu hohen Kohlendioxidkonzentrationen beschleunigt den Herzschlag, erhöht den Blutdruck und verursacht Kurzatmigkeit und Bewusstlosigkeit.
Luftschlauch:
Von einem Standard Druckschlauch mit 6,5mm Innendurchmesser kann ich nur abraten. Der Luftwiderstand unter Arbeit ist einfach zu hoch. Ein Druckschlauch mit 12mm Innendurchmesser ist Pflicht. Der kostet auch nicht viel mehr als ein Standard-Schlauch.
2. Taucher:
Um einen 2. Taucher für die Arbeiten am Rumpf zu versorgen, sollte die Luftleitung direkt am Kompressor aufgeteilt werden. Damit wird der Atemwiderstand. minimiert.
Fazit:
Kompressoren aus dem Baumarkt sind zu groß und zu laut (112db(A)). Aus der Gruppe der Kompakt Kompressoren kommt auch nicht jeder in Frage. Meistens stimmt die Luftleistung nicht. Der Lärmpegel mancher Kompressoren lässt eine Verwendung im Hafen auch nicht zu. Da die Datenblätter auch nicht immer stimmen, oder unter anderen Voraussetzungen ermittelt wurden, muss man sich genau informieren, um den geeigneten Kompressor für den Betrieb an Bord zu finden. Eventuell sollte man den Hersteller anschreiben, um genauere technische Daten zu erhalten.
Copyright by
Jochen Brickwede im April 2023